模具抽芯怎么做才不烧死?行位斜顶选型、距离计算与维修实战
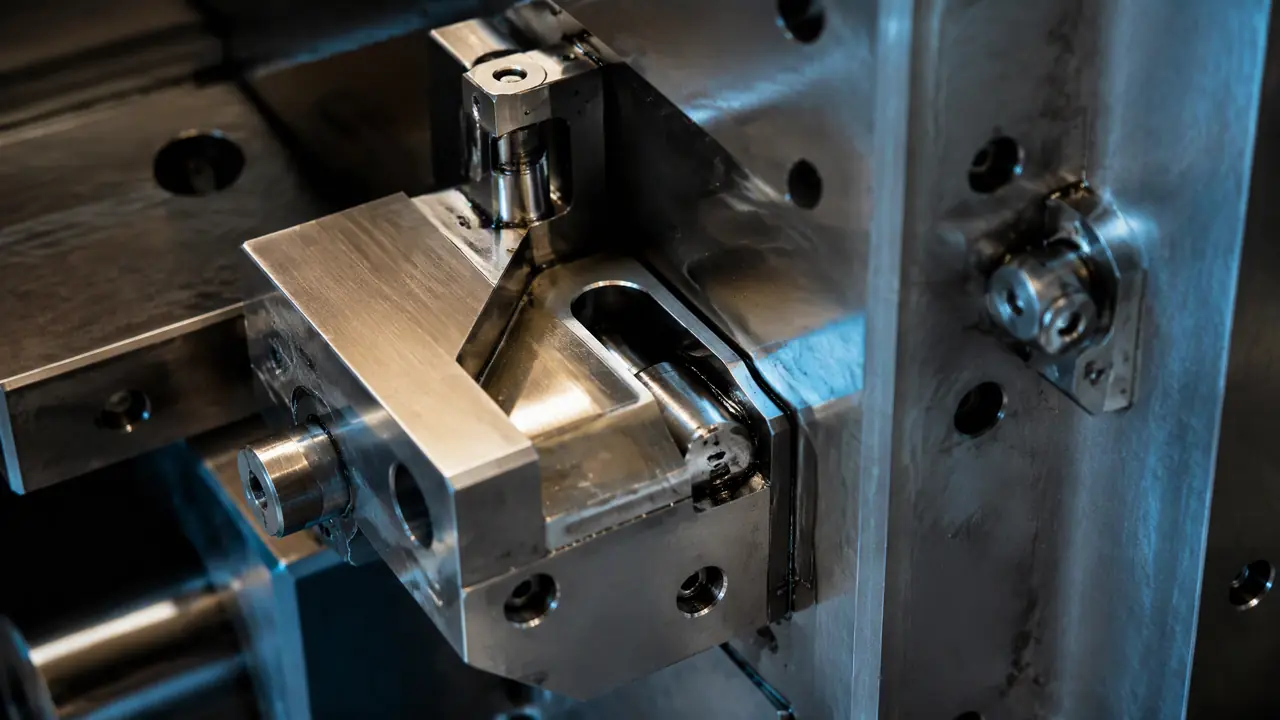
把话放这儿:模具抽芯出毛病,八成不是设计算错,是装配和保养欠了账。外侧倒扣上行位,内侧倒扣上斜顶,抽芯距离多留两三毫米,摩擦面做出硬度差、开好油槽,这套模才跑得久。试模前照这篇查一遍,能省两次拆模。
上个月在老客户厂里修一套灯具外壳模,侧面两个卡扣孔,行位在机台上咬死了。带班的师傅拿撬棍硬撬,撬了四十来分钟,滑块斜面铲出一道深坑,压块整套报废,白扔六千多,还搭进去三天交期。追到底,就是压块和滑块用了同一种料,热处理硬度一模一样,加上油槽偷工没开。模具抽芯这套东西,说难真不难,坑全藏在细节里。
产品侧面有孔、有卡扣、有凸台,挡着开模方向取不出来,模具就得先把这块型芯抽开,再取件。抽不开、抽不到位、抽回来撞坏,这三类毛病占了我这些年修模活儿的一大半。行位、斜顶、油缸,都是干这个的,只是各自吃不同的饭。
行位和斜顶怎么选,先看倒扣在哪一侧
外侧倒扣用行位(滑块),内侧倒扣用斜顶,这是基本分法;行程大于十毫米、模板上放得下,优先行位,行程小又被产品筋位包住的才上斜顶。分错了方向,后面全是返工。
行位靠斜导柱带动,锁紧块压住。斜导柱角度一般做15到20度,角度越大抽得越快,也越容易卡。超过25度我基本不做,除非客户赶工逼得急,那我会在图纸上写明风险,让他签字。斜顶是斜杆跟着顶出板一起动,顶出的时候顺带往外让位,角度常见5到12度,再大,斜顶头和型芯的咬合面就开始拉伤。
对了,说到叫法岔一句。广东那边把滑块叫行位,北方师傅大多直接喊滑块,说的是同一个东西,看厂谈判别因为叫法不同以为人家不懂。
真要站队,我偏向行位。原因很实在:好加工、好修、坏了能单独拆,不用动整套顶出系统。斜顶省空间、能处理内侧倒扣,这是它唯一的护城河,但斜顶头是易损件,做透明件还得防让位印子跑到外观面上。摆个对比表你就清楚了:
| 对比项 | 行位(滑块) | 斜顶 |
|---|---|---|
| 适用位置 | 外侧倒扣 | 内侧倒扣 |
| 常见行程 | 10-60毫米 | 3-8毫米 |
| 驱动方式 | 斜导柱或油缸 | 顶出板带动 |
| 易损点 | 斜面、压块、耐磨块 | 斜顶头配合面 |
| 维修难度 | 单独拆,半天搞定 | 要拆顶出板,得起吊模具 |
想深入看滑块的布置逻辑,可以翻翻这篇讲侧向抽芯原理与应用的文章,它把应用场景分得比我细。
抽芯距离怎么算,多留两三毫米是铁律
抽芯距离等于倒扣深度加两到三毫米安全量,再用斜导柱角度反推开模行程;行程不够,产品就卡在型芯上取不出来,硬拽必拉白。拍脑袋定距离,是新手模最常犯的错。
举个真例子。产品侧面一个过线孔,孔深12毫米,抽芯距离就定15毫米。斜导柱角度取18度,要让出这15毫米,开模行程得走15除以tan18度,约46毫米。回头查注塑机参数页,机器开模行程够不够,一目了然。这几毫米安全量不是随便加的,少了型芯末端还挂在孔里,多留一点,脱模才干脆。
抽芯距离超过60毫米的,斜导柱就不划算了。柱子太长容易弯,压块行程也跟不上,这时候换油缸抽芯,行程想要多长做多长,代价是机台要多接管路和行程开关。油缸还有个隐藏好处:抽芯动作可以跟开模分开时序,先抽芯再开模,避开产品包紧力最大的那一下,深孔件尤其管用。
还有个地方最容易被忽略——到位靠限位,不靠感觉。限位块要实实在在挡住滑块,一般留0.1到0.15毫米的压实量。我见过一套模限位块没贴死,滑块每次回位差半毫米,跑了两万模次,孔口啃出毛边,客户以为是产品问题,来回扯了一个礼拜皮。斜导柱和油缸两条路线各自的适用边界,这篇抽芯驱动方案的文章里对比得挺全,值得一读。
烧死和铲伤,十次有八次栽在这三处
烧死是摩擦面同硬度加缺油咬合,铲伤是斜面贴合不足受力集中,两件事都出在装配和保养,不是设计算错。把这三处盯住,烧死铲伤能少掉大半。
第一处,硬度差。滑块和压块、滑块和耐磨块这对摩擦副,两边硬度必须拉开:一边淬硬到HRC48到52,另一边保持调质态HRC30左右,让它当软垫。两边都硬,跟两块砂纸对磨一个道理,越磨越毛,最后咬死。开头那套灯具模就是这个病。翻车过一次之后我立了死规矩,图纸会签必查摩擦副硬度。
第二处,油。滑块一个模次来回两趟,一天跑一万模次就是两万趟,比顶针辛苦得多。油槽间距25到30毫米,交叉着开,二硫化钼锂基脂每8小时补一次。生产排程表上不写打油这一项,班组长十有八九会忘,别怪人,怪流程。
第三处,铲伤。铲伤多半出在斜面贴合率不足——钳工省了红丹研配这道工序,贴合面不到六成,开模瞬间受力全压在几个点上,一下就啃掉一块。这道工序真不能省,红丹检查贴合面要过八成才放行,多花四十分钟,换几十万模次的安稳,这账怎么算都划算。
真烧死了怎么办?别硬撬。用热油或加热棒把滑块局部加热到120度左右,让咬合处微量膨胀,再拿铜棒顺着抽芯方向轻敲,一般能请出来。铲伤看深度:0.3毫米以内油石修掉接着用;深了就补焊重做斜面,氩弧焊分层薄打,焊一层敲一层应力。修完记得重新研配,不然等于白修。
滑块拉伤、不归位这些毛病的排查顺序,跟这套思路一脉相承,这篇滑块故障排查的文章里有更完整的维修清单,建议存一份在修模间。
那套灯具模修完之后,压块换成软料、开足油槽,又把打油写进了保养排程,跑到今天三十几万模次没再进过修模间。模具抽芯的账,一半算在设计图上,另一半算在红丹和油枪上。图纸上算得再精,车间少打一次油,照样给你颜色看。
常见问题
斜顶为什么老是断?
多数是角度和悬臂比的问题。斜顶角度超过12度、悬出又长,顶出时根部受弯矩,几十万次循环下来疲劳断裂。材料选SKD61或42CrMo做氮化,根部加大圆角过渡,能明显扛用。
抽芯方向可以斜着做吗?
可以。抽芯方向不必和开模方向平行,斜导柱、压块、限位跟着一起偏置就行。要先算行程投影,斜着做有效行程会打折,按角度余弦折算,别按孔深直着算。
滑块限位弹簧失灵会出什么事故?
开模后滑块停在半空,合模时斜导柱对不准孔,一下就把柱子撞弯。限位弹珠和弹簧每次保养都要查,一根斜导柱几百块,撞弯了连带修型芯,那是几千块的活儿。
试模前怎么快速检查抽芯机构?
合模前先用红丹跑一遍滑块斜面看贴合,再确认限位块压实、油嘴通畅,最后空开合模五次听有没有异响。这十分钟花下去,能挡住大半的试模事故。