模具滑块容易出什么问题?拉伤、不归位的排查与维修
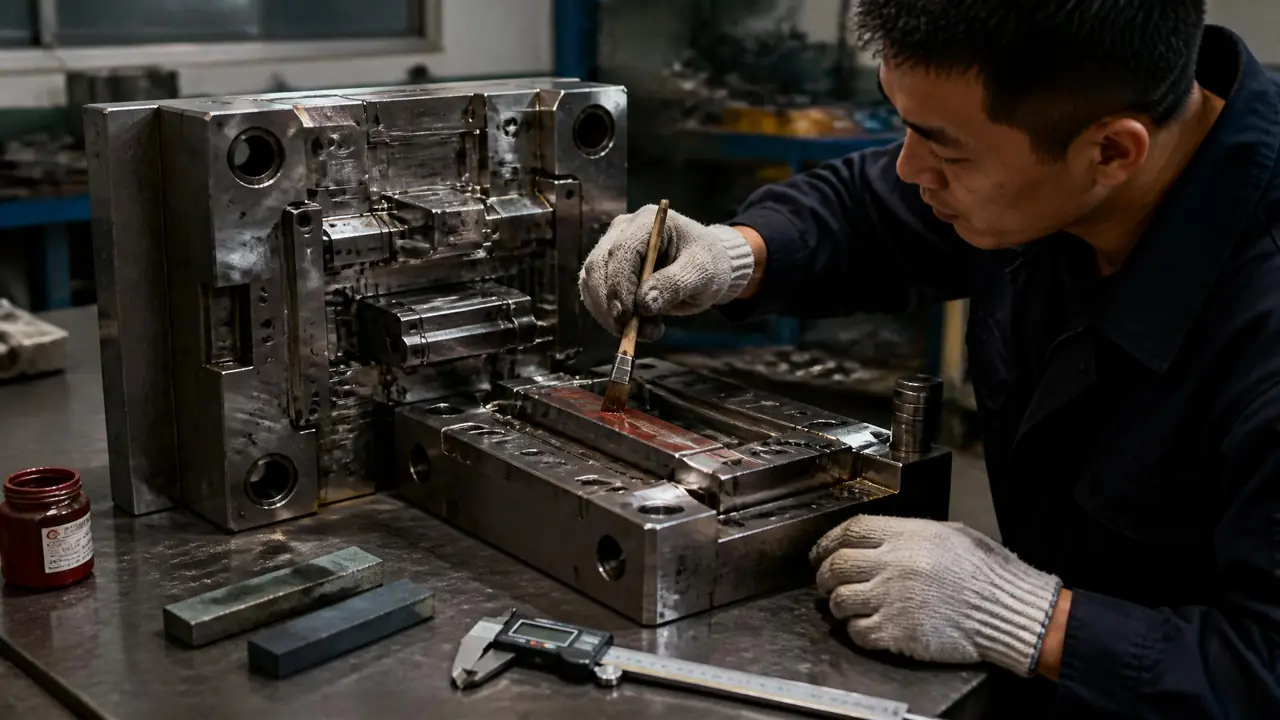
开门见山:模具滑块最高频的两个毛病就是拉伤烧死和不归位,前者十有八九是间隙和润滑的事,后者先查弹簧、斜导柱、限位螺丝这三处。伤浅研磨就能救,咬死了才轮到烧焊。动手修之前,先按这篇的顺序把原因锁定。
模具滑块一拉伤,产线基本就得停。上个月我们车间刚处理过一套外围抽芯的模,滑块和压块之间咬死了,拆下来一看,配合面已经磨出一道道亮沟,边缘还发了蓝黑色。烧焊加研配,前后折腾了三天三夜,师傅的手都磨秃了皮。这种活干多了你就明白,滑块的问题其实就两类:一类是滑动面上出的伤,一类是动作上不听话。
排查思路也一样有套路,先看伤,再查因,最后才定修法。顺序反了就容易瞎拆。我见过不少新来的钳工,滑块一不归位就把整块滑块卸下来抛光,磨了半天装回去照样卡,其实是弹簧早就疲了,跟配合面半点关系没有。别急,下面一节一节拆。
滑块拉伤是怎么一步步发展成烧死的
拉伤的本质是滑块和压块、耐磨块之间金属直接摩擦粘连,间隙过小、缺润滑或两边硬度配错都会引发,早期研磨就能救,拖到咬死就得动焊枪了。先把这几个源头记住,排查时一项项对。
正常状态下,滑块和压块的配合间隙行业里普遍控制在 0.03 到 0.05mm,油膜能挂得住,跑起来是顺滑的。一旦间隙偏小,或者润滑脂干掉没补,金属面直接贴上金属面,局部高温就把两边材料焊在一起,撕开的瞬间就形成粘痕。粘痕又加剧摩擦,恶性循环,几个班次下来就是一条发亮的拉沟。烧死是它的终末期,配合面发蓝发黑,滑块彻底推不动。
还有一个容易忽略的源头是硬度配错。老实讲,很多厂为了省成本,压块和滑块用同一种料同一种热处理,两块一样硬,磨起来谁也不让谁。正确做法是压块比滑块高出 2 到 3 度 HRC,让磨损集中在一个便宜的、好换的零件上。想知道滑块在整套模里的位置和动作逻辑,可以看这篇注塑模具结构基本常识,先把结构吃透,判断伤在哪一层才有底气。
现场快速判断有个土办法:拆下滑块,手指摸配合面。能摸到台阶感的沟槽,说明已经伤到 0.05mm 以上了;只是发亮发涩,多半还在早期,补脂研磨就能救回来。
滑块不归位,先查哪三处?
不归位九成出在三处:弹簧疲劳、斜导柱磨损、限位螺丝松动位移,按从易到难的顺序拆检,多数情况下十几分钟能锁定原因,不用一上来就大拆。这个顺序是无数套模喂出来的经验。
先说弹簧。滑块靠弹簧或波珠螺丝限位保持原位,弹簧是最容易疲的。我们上个月那套模,量出来自由长度 60mm 的弹簧压到 42mm 还在用,回弹力剩不到新簧的一半,滑块开模后晃晃悠悠就是不肯弹回去。换根几块钱的簧,问题立马消失。判断标准很简单:量自由长度对不上图纸,或者压下去回弹绵软,直接换,别心疼。
第二处是斜导柱和斜导孔的磨损。直径 25 的斜导柱用久了磨出 0.1 到 0.15mm 的台阶,孔口也跟着扩成喇叭形,开合模时滑块在柱上晃,回位就差那么一两毫米。抽芯系统在整个模具里的配合关系,这篇塑料模具四大系统拆解讲得比教科书直白,建议配合着看。修法要么镀铬重磨,要么换柱,孔大得多了就得镶套。
第三处最便宜也最阴险:限位螺丝松了。滑块行程限位那几颗螺丝被几万次震动一点点震退,行程悄悄变了半圈,滑块就停在错位的位置上。检查只要几分钟,拧紧加螺纹胶,完事。我见过最冤的一次维修,外发到别的厂修了一个星期,回来发现就是一颗限位螺丝没拧紧。
三处都排除了还不归位,那就要怀疑滑块卡死在导轨里,或者铲伤把运动面顶住了,这就得把滑块拆下来细查,进入下一节的话题。
铲伤和缺料坑别跟拉伤混着修
铲伤是硬物压出的局部凹坑,坑边有翻边毛刺,跟拉伤那种均匀沟痕完全是两回事,处理靠补焊或让料,直接研磨反而会把伤越磨越大。分不清这两者,修法就全错了。
铲伤怎么来的?绝大多数是事故。滑块还没退到位合模就压上去了,或者飞边铁屑、断掉的顶针掉进滑槽,合模一次就是一个坑。上次车间那套模压坏滑块,监控回放一看,行程开关晚响了半秒,压块直接啃进滑块斜面两毫米深。这类伤要先判断压伤范围,拿油石把坑边翻边磨掉,浅坑研磨找平就够;深过 0.3mm 的就得补焊。
拉伤不一样,它是全面性的、顺着滑动方向的沟痕,两边对称出现。一个是点,一个是线。区分清楚了再动手,能省下大半的误工。
拉伤了怎么修:研配、烧焊还是加镶件
伤深 0.1mm 以内优先油石研磨加抛光修复,超过 0.2mm 或已经咬死就要氩焊补焊后重新研配,同一位置反复拉伤的直接改镶件,一劳永逸。三条路怎么选,看伤的深度和重复频率。
浅伤走研磨。400 目油石顺着滑动方向粗研,800 目过渡,最后上 3000 目钻石膏收光,重点是把拉沟两侧的翻边去掉、恢复原来的接触面。研完拿红丹粉对研一遍,接触斑点铺到六成以上才算合格。抛光的等级和手法,这篇模具抛光六级工艺标准里有完整展开,滑块配合面不必抛到镜面,过光反而存不住油。
深伤就得烧焊。氩焊补 2535 或同材焊丝,焊前把伤面清理干净,局部预热到 200℃ 左右,焊完回火消应力再上机研配。焊过的区域硬度会和母材差一点,研配时红丹粉对研多来几轮,别指望一次到位。如果伤得深又不想整块热处理变形,激光焊的热影响区小,是更稳的选择,各种焊机的差异和适用场景可以看这篇模具激光焊接机对比,选型写得挺细。
同一位置反复拉伤的,别再修了,直接改镶件。把容易拉伤的那一块做成独立耐磨块,用好的模具钢淬硬到比滑块高几度,坏了拆下来换,半天的事。一发一比你就知道值不值:
| 修法 | 适用情况 | 常见耗时 | 成本量级 |
|---|---|---|---|
| 油石研磨加抛光 | 拉伤 0.1mm 以内,轻微粘料 | 半天以内 | 最低,纯人工 |
| 氩焊补焊后研配 | 超 0.2mm 或已咬死 | 一到三天 | 中等,含焊接回火 |
| 改镶件 | 同位反复拉伤、母材疲了 | 三到七天 | 最高,要重新加工 |
修补设备本身也有讲究,冷焊机、激光焊机、电火花堆焊各管一段,这篇模具修补机怎么选把三种技术摆在一起比过,外发前先读一眼,报价单上就不会被人牵着走。
回到开头那套咬死的模。三天修下来,账其实不难算:烧焊和研配花掉的钱,抵得上平时半年份的补脂保养。滑块这东西,平时多看一眼间隙、勤补一次油脂、每周顺手量一量弹簧长度,绝大多数拉伤和不归位根本轮不到发生。伤出来了再修,永远是最贵的那条路。
常见问题
滑块多久保养一次比较合适?
看产量和材料。跑玻纤增强料的滑块磨得快,我们一般两周清一次旧脂补一次新脂;普通 PP、PE 的可以一个月一次。停机超过一周再开机前,务必补脂再跑,干启动是拉伤的头号推手。
滑块配合间隙到底留多少才不难受?
行业里常见的说法是 0.03 到 0.05mm,钢对钢的经验值。间隙小了容易咬,大了容易飞边和晃动,具体还要结合滑块尺寸和材料收缩调整,新模试模阶段多量几次就有数了。
滑块拉伤能用减摩涂层顶一阵吗?
应急可以,长期不行。涂层能短期恢复滑动,但附着力撑不了几万模次,脱落之后掉的渣反而会变成新的磨粒。正经做法还是研磨或补焊,涂层只当救火用。
烧焊修复过的滑块还耐用吗?
看焊工和后续处理。焊材选对、预热回火做到位、研配充分,用个两三年没问题;图快不回火的,焊区硬度偏高发脆,很快就会从焊缝边上重新拉伤。焊完拿硬度计打几个点再交模,稳妥。