塑胶模具进胶方式图片对比:大水口、细水口、潜伏式浇口怎么区分
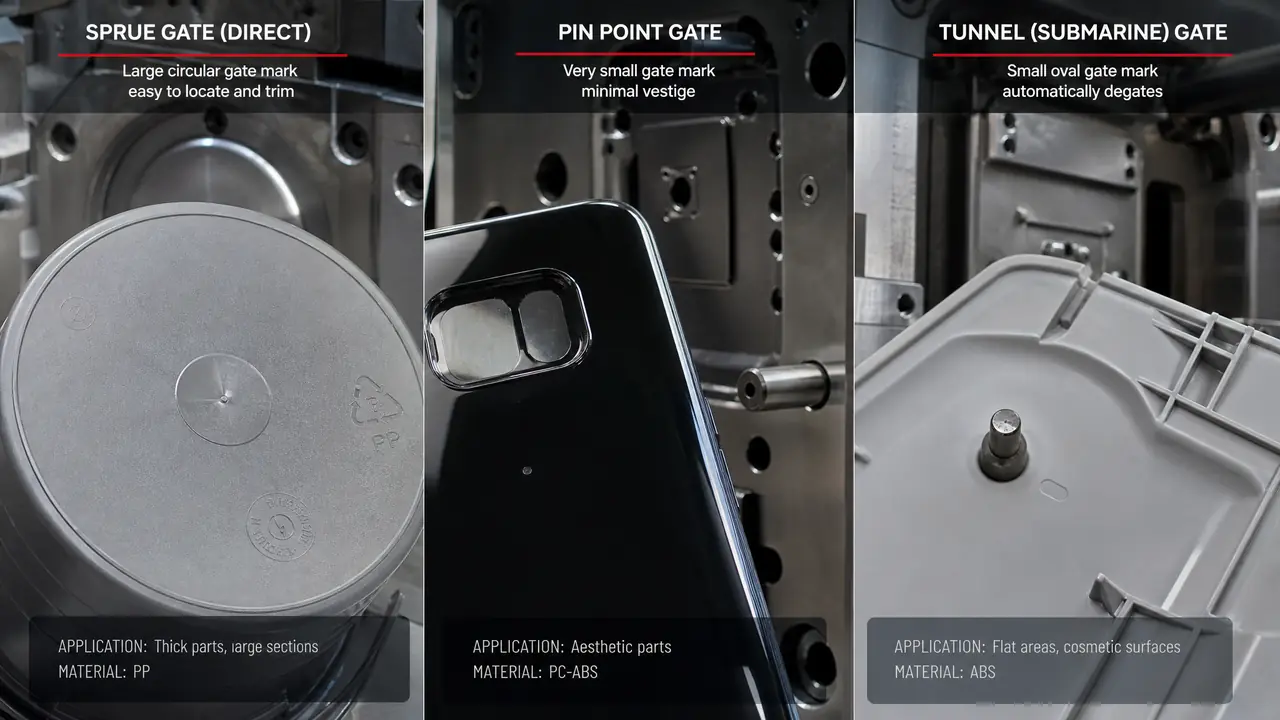
先说结论:看图分进胶方式盯三个点——中心大圆痕是大水口,正面针尖小圆点是细水口,侧面靠近顶针的椭圆痕多半是潜伏式浇口。依据是每种结构浇口断开的位置不同,痕迹藏不住。拿到图先找痕、量大小,对着表格核对。
上礼拜有个采购甩过来一张产品图,问塑胶模具进胶方式怎么看——他那批水桶底面中心有一块直径五毫米左右的圆疤,想知道换个什么结构能把它去掉。我回他:这痕迹就是答案本身。底部中心一大块,基本可以断定是大水口直接进胶,两板模;想让它消失,模具得换成细水口甚至热流道,价钱完全是另一个档位。
这种咨询我们每个月都接到好几回。说实话,判断这件事不难,难的是没人告诉你往哪儿看。塑胶件每次注塑完,浇口和产品断开的位置都会留一个痕,图拍得再糊它也在。位置说明结构,大小说明尺寸,形状说明它怎么断开的。抓这三样,一张图基本就能读出八成信息,剩下两成靠问。
看图第一步:找浇口痕,位置比大小更有用
看进胶方式的图片,先找浇口痕在哪儿:中心大圆痕是大水口,正面小圆点是细水口,侧面靠近顶针的椭圆痕是潜伏式浇口。位置定了,结构就定了七八分,大小只是用来核对尺寸的。
为什么位置这么关键?因为进胶点在哪,模具结构就得跟着它走。胶从中心进,模具多半是两板模,主流道直通型腔,这就是大水口;胶从产品正面一个针尖大的点进,模具就得多加一块水口板,变成三板模,这是细水口的点浇口;胶从侧面斜着钻进去,靠顶出时的剪切力断开,这就是潜伏式。三种结构对应三个完全不同的报价区间。
对模具结构图还没概念的,可以先翻翻注塑模具结构基本常识,知道两板模和三板模长什么样,再看痕迹就顺了。
大水口进胶:痕迹最大,模具最便宜
大水口就是直接浇口,主流道直通产品,背面中心留一块直径3-6毫米的圆疤或锥形料柄;模具结构最简单、压力损失最小,代价是水口料要后加工去掉。
PP 水桶、收纳箱、垃圾桶这类大件,十个里八个是大水口。痕迹就在产品背面或底面正中心,一块明显的圆疤,严重的还带一小截锥形料柄凸起来。主流道锥度行业普遍做2-4度,好脱模。有人嫌它丑,可它进胶压力损失最小,大型件注不满的时候,老师傅第一反应就是把点浇口改成大水口直进。
我们车间去年做一批 PP 收纳箱,一模一出,水口料一件8克上下,量产的时候专门安排一个人剪料头,一把斜口钳一天用下来手都酸。这就是大水口的真实成本:模具省的钱,后面靠人工慢慢还。想遮掉这块痕,办法不多,要么把进胶位置挪到非外观面,要么接受它。
大水口和细水口摆在一起比,差距很直白:大水口确实便宜一截,但痕迹大、要后加工;细水口贵在结构,换来的是外观面干净。不是各有优劣,看你产品卖相重不重要。
细水口和点浇口:正面一个小圆点,三板模的招牌
细水口用点浇口进胶,浇口直径多在0.8-1.5毫米,产品正面只留一个针尖大的圆点;模具多一块水口板,开模时料头自动拉断,外观件最爱用它。
看三板模的图有个窍门:模具比两板模厚出一截,多出来的就是水口板,开模顺序是水口板先开,点浇口被拉断,料头和产品自动分离,不用人剪。手机外壳、化妆品盖、家电面板这类对外观有要求的件,正面那个0.8毫米上下的小圆点,抛光一下基本看不出来。
代价是流道料比例高。我们做过一套透明面板模,一模两腔,流道料的重量差不多占到总重的三成,每模都在白白熔胶。量大、产品值钱到一定程度,很多厂就上热流道,让胶一直保持熔融状态送到型腔,连料头都省了,这块可以看看热流道模具的浇注系统解析。
想把点浇口放进整个浇注系统里理解,塑料注塑模具四大系统拆解里讲得更全,这里不展开。
潜伏式浇口:痕迹藏在侧面,靠剪切断开
潜伏式浇口从侧面斜向进胶,剪切角度多在30-45度,顶出时自动剪断,痕迹是顶针位或侧壁附近一块一毫米上下的椭圆印,外观面完全留不到。
这种进胶最狡猾,胶不走正面也不走中心,从分型面底下钻一条斜隧道进型腔。所以它的痕迹最不好找——不在产品主视图上,躲在侧面、内壁或者顶针附近,一小块椭圆印,一毫米上下。很多客户拿着图问我浇口在哪,转着圈找了半天,其实在侧面顶针旁边藏着。
它也翻过车。前年试一套 PC 面板模,潜伏式浇口剪切位老发白、还拉料丝,客户验货直接打回。我们把进胶点从1.2毫米放大到1.5毫米,剪切角度从25度改到40度,模温从60度提到80度,前后折腾了四天才压下去。这四天的教训是:潜伏式浇口不是画上去就完事,剪切角度和料性得匹配,PC 这类料剪切敏感,角度宁可陡一点。
三种方式放一张表里好对比:
| 对比项 | 大水口(直接浇口) | 细水口(点浇口) | 潜伏式浇口 |
|---|---|---|---|
| 模具结构 | 两板模 | 三板模,多一块水口板 | 两板或三板,带斜进胶隧道 |
| 浇口痕位置 | 背面或底面中心 | 产品正面 | 侧面、内壁靠顶针处 |
| 痕迹大小 | 直径3-6毫米圆疤,可能带料柄 | 0.8-1.5毫米小圆点 | 1毫米上下椭圆印 |
| 料头处理 | 人工剪,费工时 | 开模自动拉断 | 顶出时自动剪断 |
| 典型产品 | 水桶、收纳箱、垃圾桶 | 手机外壳、面板、瓶盖 | 齿轮、外壳侧进胶件 |
| 模具成本 | 最低 | 最高 | 中等偏上 |
回到开头那张水桶图。你现在应该知道怎么看了:先在产品背面找中心有没有大圆痕,再翻正面找小圆点,然后绕侧面看顶针附近有没有椭圆印。三个地方扫一遍,进胶方式基本定案。下一步就是拿痕迹大小和上面的表核对,定不下来的,把痕迹的特写拍清楚发给模具厂,比问「用什么模」管用得多。
常见问题
浇口痕能处理到完全看不见吗?
大水口那块3毫米以上的疤,后加工只能削平,做不到无痕。点浇口的小圆点抛一下,多数外观件能过关。真要一个痕都不留,得上热流道,模具钱要往上翻一截。
图片拍得太糊,找不到浇口痕怎么办?
让对方面光源斜着拍,浇口痕是应力集中区,斜光下会有轻微反光差。再不行就量产品,中心有个锥形凸台或凹坑的大概率是大水口,直接打给模具厂问结构最快。
一模出多件的时候,每个产品的浇口痕位置都一样吗?
结构上一样,位置可能不同。平衡布局的模具每腔浇口痕一致;要是哪一腔的痕迹特别大或者有拉丝,多半是那一腔浇口尺寸没对齐,验货时值得多看一眼。
潜伏式浇口剪断的位置会不会拉伤产品?
会,剪切位发白、拉料丝是它的老毛病。角度做到40度上下、进胶点别小于1毫米、料性敏感的把模温提上去,基本能压住。验收时优先看这个位置。