儿童模具要满足哪些安全标准?玩具类模具的用料与倒角
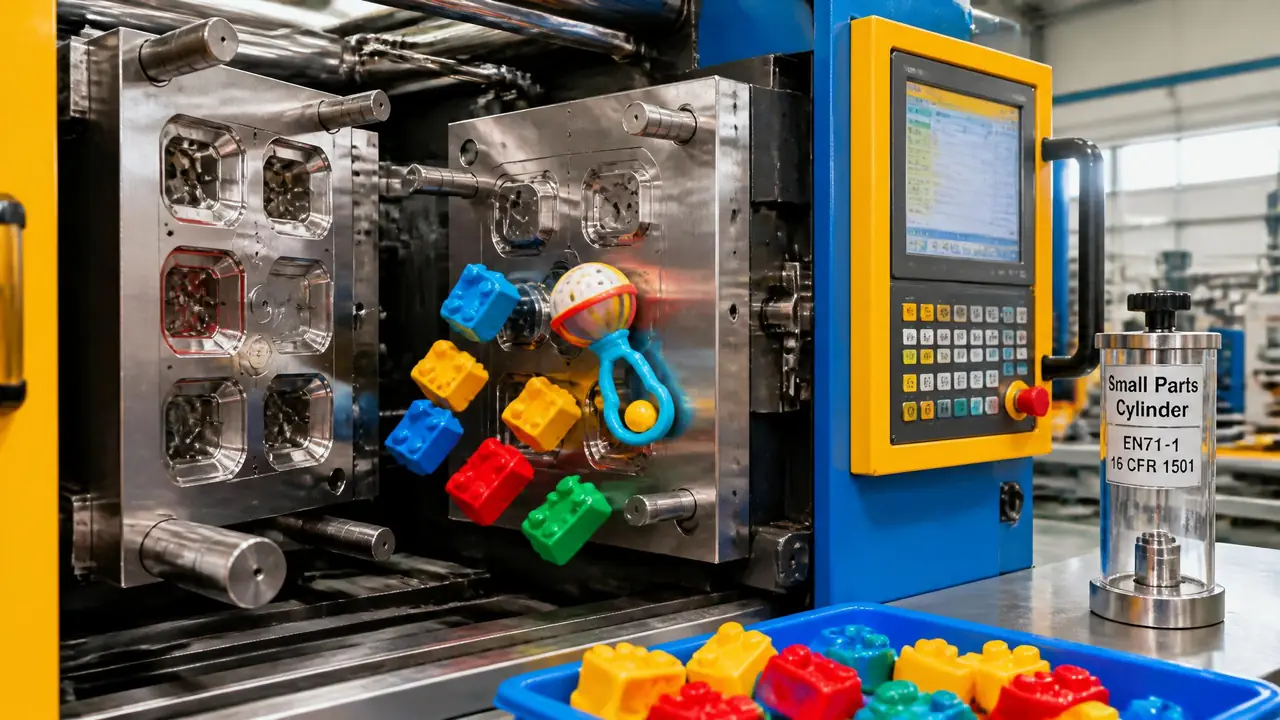
开门见山:儿童模具的底线就两条,用料过检、边角无害。料认准ABS和PP这类环保原料,结构上把小零件防误吞和锐边倒角在开模阶段做掉,成品验货才有底气。等试模了再补,钱和货期都来不及。
儿童模具到底比普通塑料模讲究在哪?前阵子有个客户拿着一套婴儿摇铃的图纸来问价,开口第一句是能不能用回料压成本,我当场劝他换正规新料,这套单子他不做我都理解。玩具这行,模具上多花的每一分讲究,都是给后面验货买保险。
道理摆在那里。普通日用品注塑件,用户拿到手觉得刺手,顶多退货差评;玩具是给小孩啃、咬、摔的,一个毛刺、一颗能脱落的小件,就是安全事故。国内玩具行业执行的是GB6675系列玩具安全标准,成品要过机械物理性能、燃烧性能和特定元素迁移这一整套检测。这些要求最后都会传导到模具上——料是模具注出来的,圆角是模具成型的,飞边是模具拼缝漏出来的。
玩具类模具用料怎么选?
玩具模具用料主流是ABS和PP,可接触件行业普遍要求食品级或环保认证的新料,回料基本碰不得,选料前先问清成品要过哪项检测。料用错,后面全白忙。
ABS硬度高、光泽好,积木块、玩具车壳、拼装件多数用它;PP韧性好、耐摔、化学性质稳,婴童啃咬类、摇铃、洗澡玩具更偏爱它。这两种料都有成熟的食品级牌号,行情稳定,模具厂用起来熟。色粉也别忽略,玩具件调色用的色粉得是环保型,重金属指标超标的话,成品做元素迁移检测一样过不去。
| 对比项 | ABS | PP |
|---|---|---|
| 强度与手感 | 硬挺,光泽好,适合结构件 | 偏软带蜡感,耐摔抗啃咬 |
| 成型收缩率 | 大概0.4%-0.7% | 大概1.5%-2% |
| 缩水与飞边倾向 | 尺寸稳,好控制 | 收缩大,拼缝易漏飞边 |
| 典型产品 | 积木、车壳、拼装件 | 摇铃、啃咬件、洗澡玩具 |
| 对模具的要求 | 型腔抛光到位出光泽 | 分型面贴合精度要更高 |
有些客户还想在ABS和PP里二选一时听个偏向:外壳类、要印要喷漆的,我一定推ABS,好加工好装饰;掉地上滚楼梯的,PP确实比ABS强一截,这是我陪客户做过跌落测试之后的体会,一米高摔水泥地,ABS件崩角,PP件弹两下没事。日用品和玩具的用料逻辑有相通处,站里这篇日用品模具的实战门道讲薄利量产模,思路可以对着看。
塑化剂这件事也得提一句。玩具行业对可接触塑料件里的邻苯类增塑剂,行业普遍按总量不超过0.1%控制,软胶件尤其盯得紧。所以接单时我会直接问客户:料是自购还是我们代购?代购就写清楚牌号和检测要求,白纸黑字,省得成品检测出问题双方扯皮。
小零件防误吞和锐边倒角,开模前就得定死
三岁以下玩具的小零件必须过测试筒,筒内径31.7毫米,零件能整个塞进去就算不合格;外露锐边行业普遍倒到R0.5以上的圆角。这两处是验货重灾区。
测试筒这个东西,我在车间亲眼见过它办事。去年一批摇铃的装饰球,图纸阶段谁都没在意,试模件拿测试筒一卡,整颗滑了进去——球径做成了30毫米,差一点半毫米都不行。后来模具改小装饰球根部、加大连接柱直径,才把球卡在筒外。就为这一处,改模搭进去一个星期。三十一点七毫米这个数,记下来,画玩具图纸的时候先在心里过一遍。
锐边同理。小孩皮肤嫩,成品上任何一条能划手的边都不行,倒角是在模具型腔上直接做出来的,不是注塑完再修。外露边行业普遍倒R0.5以上,婴童入口件不少客户直接要求R1。分型线位置也得挑:拼缝尽量安排在非可接触面,拼缝处哪怕只有0.05到0.1毫米的飞边,摸上去就是一把小锯子。顶针痕、浇口痕同理,能藏到内面就藏内面。型腔表面质量跟倒角是一体的事,光有圆角没有抛光,缩痕和拖花照样判不合格,这篇型腔与型芯的加工抛光详解把里面的门道讲得挺全。
锐边检测有专门的胶带法,拿规定胶带贴着边滚一圈,看胶带割没割穿。我有一次拿手指顺着一批试模件边上一圈圈摸,摸到两个小白点,拿放大镜一看是困气烧焦的痕迹,边缘已经起毛了,调排气之后才消。手比眼睛灵,这话在玩具模具上特别准。
验货阶段最容易被卡的三处
玩具成品验货最常卡在飞边毛刺、顶针痕迹和气味三处,前两处是模具精度问题,气味多半出在料和色粉上。试模时就按这三条逐件过。
飞边排第一。PP件收缩大,锁模力稍微不够,拼缝就渗出薄薄一层,肉眼看不明显,验货员拿指甲一刮一个准。我给客户定的规矩是试模件先自己刮一遍拼缝,刮手就回去研配分型面,别抱侥幸。顶针痕排第二,位置设计阶段就该定在非外观面,等试模了发现顶白顶在外观面上,返工就是动模仁。
气味排第三,这个最隐蔽。料是好料,色粉不对劲,成品一开袋一股怪味,整批扣下。所以配色打样的时候,我会建议客户把色粉供应商的环保检测报告要来留档。装配间隙也顺带说一句,两个零件装完的缝,小孩手指能伸进去又拔不出来,这种结构风险设计阶段就要避掉,改模改不起。
调机参数上玩具件也有自己的脾气。PP玩具件模温我们一般压在40到60℃,模温高了飞边跟着长;ABS件模温给到60到80℃,表面光泽才出得来。保压宁多勿少,玩具件壁厚不大,缩水一冒头就是外观判退,别指望验货员睁一只眼闭一只眼。
回到开头那套摇铃。客户最后听了劝,换成食品级PP,图纸把倒角和小零件结构改过一轮,试模到交模走了二十来天,成品检测一次过。儿童模具这门生意,说难不难:料正、角圆、缝干净,三条做到位,验货员的手再刁也挑不出大毛病。省下来的每一分模具钱,最后都可能加倍还回去,这笔账接单前就算明白。
常见问题
玩具模具为什么比普通塑料模具贵一截?
贵在精度和细节:分型面研配要求高,倒角抛光工序多,试模后往往还要按玩具检测要求改一两轮结构。同样一套模,玩具模的钳工工时普遍多出两三成,报价低得离谱的反而要多留个心眼。
倒角做到多大才算合格?
标准里没有写死一个数,行业普遍做法是外露边R0.5起步,婴童入口件做到R1甚至更大。拿不准就按测试筒和锐边检测倒推,成品过了这两关,倒角尺寸就站得住。
GB6675检测是玩具厂的事,跟开模的有什么关系?
检测确实做在成品上,可小零件结构、锐边、飞边、用料这些导致不合格的源头,几乎全在模具和选料环节。模具阶段避掉了,玩具厂检测一次过;避不掉,改模的钱最后还是这条链上的人分摊。
软胶玩具的模具有什么不一样?
软胶多用弹性体料注塑或包胶成型,模具要处理收缩和脱模,包胶件还得做双色模或二次成型,模具结构复杂一档。增塑剂指标在软胶上盯得最紧,料和检测报告要提前锁死。