精密模具厂强在哪?公差与设备的硬指标
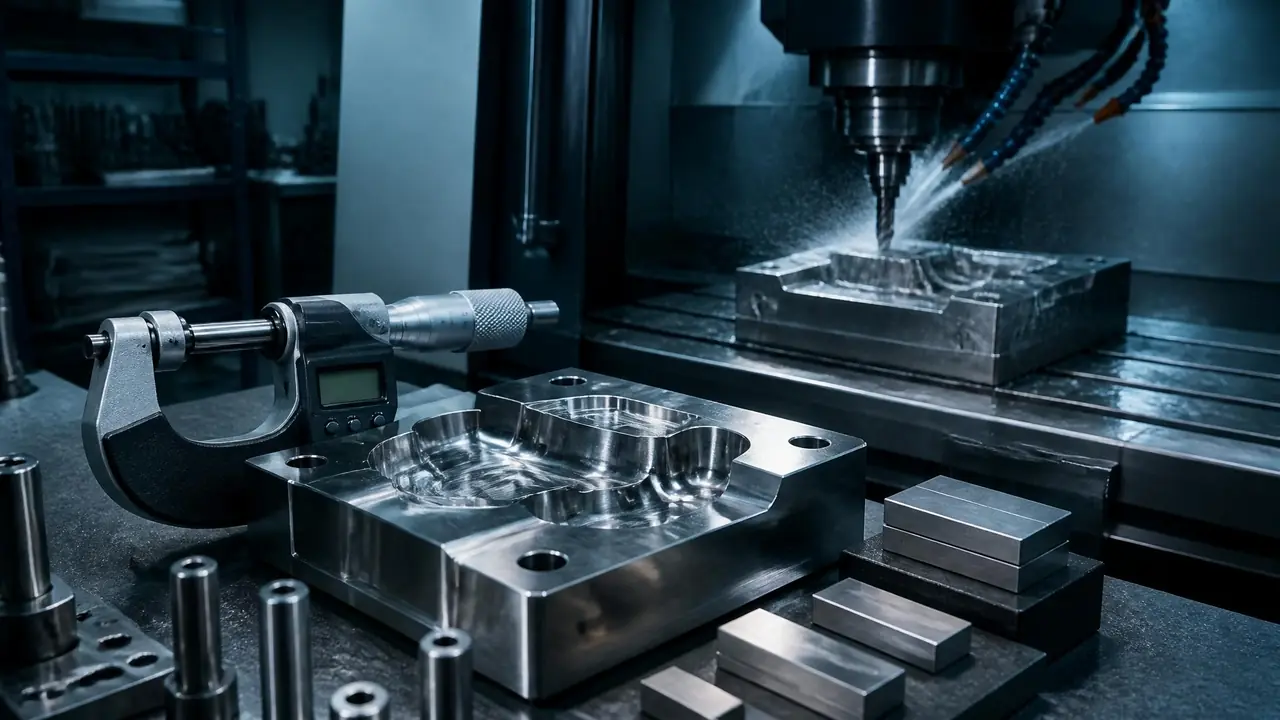
别绕了:精密模具厂的强弱就看两块硬指标——公差能不能压到微米级,设备和环境能不能把这个精度存住。口头承诺不算数,下单前先要激光干涉仪校准记录和三坐标实测报告。
前阵子一个做医疗器械的朋友拿着图纸来找我,说他前后找了三家精密模具厂询价,报价从四万八到十六万,差出三倍还多。我把三张报价单摊在桌上对比,设备一栏清一色印着"进口加工中心",翻到公差那一栏就露馅了:一家写±0.05mm,一家写±0.01mm,还有一家干脆空着。差距在哪,纸上写得明明白白。
精密模具厂的门槛,从来不在厂房气不气派,也不在销售嘴里的"德国工艺",而在两样硬东西上——公差能做到几丝,什么设备撑着这个公差。行话里1丝等于0.01毫米,普通件±0.1毫米就够用,精密件要干进1丝,超精密件得压到0.3丝以内。这条线一划,报价差三倍都有它的道理。
公差等级,报价单上第一个要抠的数
公差就是入场券:普通模±0.1mm常规机台够用,精密模要压进±0.01mm,超精密到±0.003mm,超过设备能力就是空话。报价单上这一个小数点,背后连着一整条工序链。
模具公差和产品公差是两本账。你塑料件图纸上标±0.03mm,模具型腔一般按三分之一算,也就是±0.01mm,这是行业里通行的分配法。别嫌严。塑件尺寸是型腔印出来的,再叠加收缩波动、磨损漂移,模具不比产品紧几档,量产出货就是赌运气。精度等级怎么划分、各档对应什么工艺,精密模具精度等级划分这篇拆解里列了对照表,询价前先对号入座。
去年我经手一个连接器端子板的项目,同一张图纸发给两家厂:一家报±0.02mm、十二天交模;另一家报±0.005mm,价格贵九成,交期再多九天。客户选了贵的。理由不复杂,孔位错半丝,端子插拔力就超差,一超差就是整批报废,账不能只算模具那一头。
还有一层容易被漏掉的账:收缩率。塑料件脱模后会缩,PP缩1.5%到2%,POM能到2.5%上下,型腔尺寸要把这个数预先补进去。麻烦在收缩率本身有波动,真做高精密的活,老手的路子是先开一副软模实测收缩,再回头修硬模电极。多花一道工序的钱,省的是后面整批报废的钱。
更狠的一道坎在后面:打十万模次之后还准,才叫真精密。型腔磨损、导柱间隙变大,尺寸会慢慢漂。敢接精密单的厂敢把漂移量写进合同——比如五十万模次内关键尺寸漂移不超过0.005mm。普通厂一般不接这话茬。
设备清单里,哪几台是硬门槛?
设备看三样:定位精度±0.003mm的加工中心、切±0.002mm的慢走丝、恒温房里的三坐标,缺一台就接不稳精密单。验厂就照这个清单核对,少一样都要多问几句。
先看一张对照表,普通厂和精密厂的设备差在哪些地方,一目了然。
| 设备 | 普通模具厂常见配置 | 精密模具厂硬门槛 | 差距在哪 |
|---|---|---|---|
| CNC加工中心 | 国产立加,定位精度±0.01mm上下 | 进口精密机或坐标磨配套,±0.003mm级 | 差三倍 |
| 线切割 | 快走丝,±0.02mm左右 | 慢走丝多次切割,±0.002mm | 差十倍 |
| 电火花 | 普通火花机,型面Ra3.2 | 镜面火花机,能到Ra0.2以下 | 钳工抛光省两天 |
| 检测 | 卡尺加投影仪 | 三坐标加恒温机房 | 一个量不出微米 |
光有名单还不够,得看工序怎么排。精密厂的型腔从来不是一刀铣到位:粗铣留半毫米余量,送去真空热处理,SKD11淬到58-62HRC,回来上坐标磨和慢走丝精修,最后钳工拿红丹研配合模。普通厂图快,铣完直接淬,淬完一变形,前面的功夫全打水漂。我蹲在一家厂的慢走丝旁边看过割0.2mm的窄槽,割完拿二次元影像仪抽五个位置,最大偏差0.002mm,检测报告直接随模具走。这套加工链路怎么搭,模具设备选型采购指南里按预算列了清单。
验厂还有个土办法:别光看机器转不转,要看铭牌和报告。加工中心的定位精度,出厂标称是一回事,跑了五年的旧机器是另一回事,丝杠磨损是物理规律,挡不住。正经精密厂每年用激光干涉仪校验一遍机床,报告能当场调出来;支支吾吾说"机器没问题"的,八成心里没底。一个型腔的全尺寸三坐标检测,四十分钟起步,出十几页报告,这笔检测成本最后都摊在报价里,也是价格差的一处去处。
恒温车间和热处理,看不见的地方才烧钱
精度存得住靠两件事:钢件每升温1℃每米胀约0.012mm,检测得待在20℃恒温房;淬火硬度不均,型腔打几万模次就漂移。这两块不显眼,花钱最多,也最能拉开厂与厂的差距。
这笔账不难算。500毫米长的模板,车间温度从20℃爬到30℃,钢要涨0.06mm上下,比精密公差大出五倍不止。所以正经做精密的厂,三坐标检测房都锁在20℃附近,波动压在半度以内。反面教材我亲眼见过:有家厂晚上为省电费关了检测房的空调,第二天上午复测同一个型腔,数据漂了0.004mm,工程师当场把前一天出的报告全作废重测,白折腾一上午。打那以后我验厂,进门先看检测房温度计。
热处理是另一半功夫。同一批SKD11料,普通炉子淬出来硬度能差出2个HRC,硬度不匀,型腔用着用着就单边磨损。精密厂走真空热处理,淬完回火两到三次,粗加工后还要加一趟550℃上下的去应力;讲究的再做深冷处理,把残余奥氏体稳住,尺寸才不容易漂。热处理多半外发给专业厂,但靠谱的精密厂每件都附硬度检测报告,进厂还要自己打点复测一遍。环境温湿度、机床地基这些条件具体要达到什么线,精密模具加工需要什么条件这篇写得更细。
回到开头那位医疗器材的朋友。他的单子最后落在报±0.01mm那家,交模那天他自己揣着千分表去抽了八个孔位,最大偏差0.008mm,签收单当场就签了。他后来跟我讲,早知道先抠公差再比价,能省两个月的扯皮。公差、设备、温控,三关每一关都有实打实的凭据可查,比听故事靠谱得多。
常见问题
模具公差±0.01mm到底是什么概念?
头发丝直径大概0.07mm,±0.01mm差不多是七分之一根头发丝,游标卡尺到这个量级直接失明,得靠千分表或者三坐标。报价单里敢写这个数的厂,车间里一定有对应的设备和检测手段,可以直接要求当场演示一次测量,真假立辨。
精密模具一定比普通模具贵一倍吗?
不一定,看精度档位。从±0.05mm提到±0.01mm,工序里多出磨削和慢走丝精修,价格大概上浮五到八成;要压到±0.003mm,材料得换NAK80、S136这类镜面钢,翻一倍不稀奇。先想清楚产品真需要哪一档,别为用不上的公差掏钱。
验厂时怎么快速摸清设备的真实水平?
三个动作:看加工中心铭牌上的定位精度,再索要近一年的激光干涉仪校准记录;数慢走丝台数,一台没有就别谈精密;进检测房看温度计,不在20℃附近直接扣分。三样都能当场拿出证据的厂,才值得往下谈价。
图纸没标公差,模具厂按什么标准做?
行业默认按未注公差处理,一般落在±0.1mm到±0.15mm这一档,常规机台完全够用。要是你的件以后要跟别的零件装配,务必把关键尺寸的公差单独标出来,别指望模具厂替你猜,更别等试模出来才发现装不上。
延伸阅读
- 精密模具制造公司怎么挑?设备公差质检三关拆解,验厂话术和试模报告要点跟这篇正好衔接。
- 医疗模具精度要求有多高?一个0.01mm误差引发的质量事故,想看公差失控真实后果的可以读这篇。
- 深圳精密模具凭什么贵三成还抢着下单?,看完知道精密产能都集中在哪。