自制滴胶模具从挑母模开始:钥匙扣摆件翻模的选件标准与翻车实录
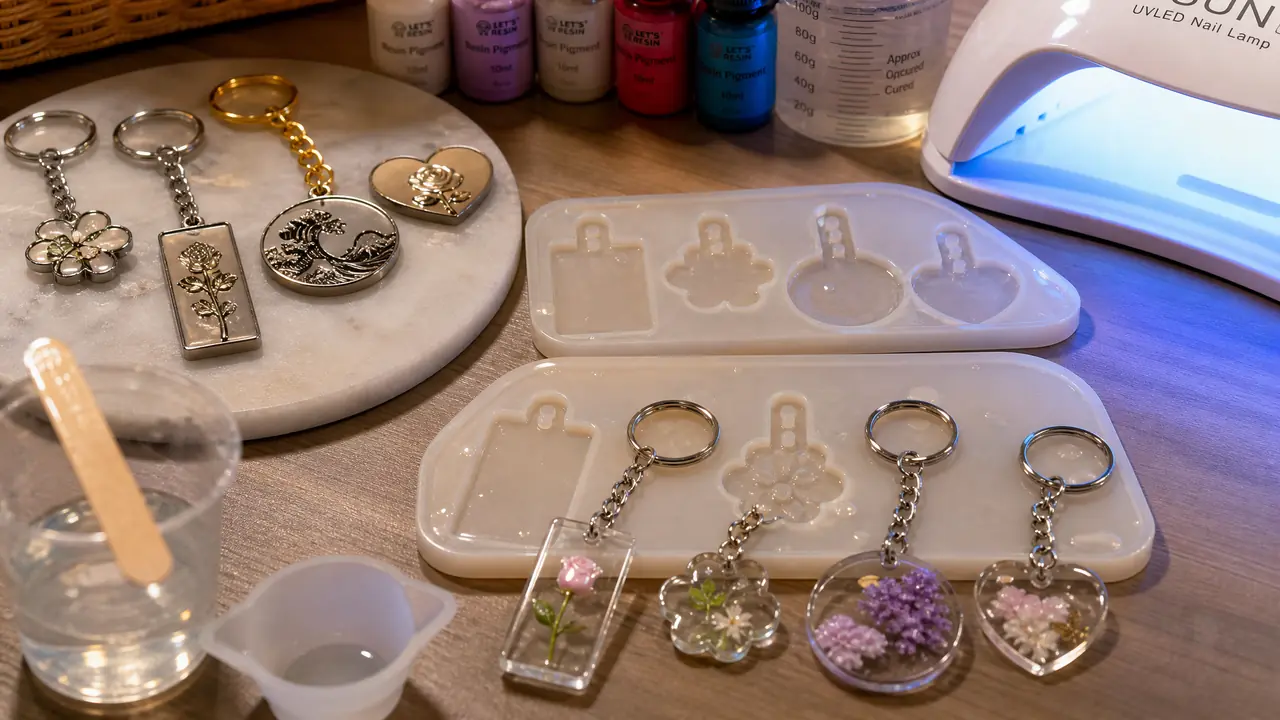
先说结论:自制滴胶模具做钥匙扣和小摆件,母模比胶更关键,十次翻车八次坏在母模上。硬币、金属狗牌、亚克力吊坠这些现成物件都能当母模,挑件认四条硬标准,翻前做好清洁、脱模剂、围模三步,第一模就能出活。
上周有位客人拎着个旧铁盒进店,里面是他奶奶留下的一把老银锁,问我能不能照着它自制滴胶模具,复制一批做成钥匙扣,拿到周末市集去卖。我说能做,但先别急着下单买硅胶。做礼品定制这几年,我经手的翻模失败,八成不坏在胶上,坏在母模上。你挑什么物件去翻,基本决定了这锅胶的生死。
网上的教程大多在教怎么调胶、怎么抽真空,很少有人提醒你:开工之前,先蹲下来挑母模。硬币、金属狗牌、亚克力吊坠、树脂象棋子,家里现成的物件一大把,可不是每一个都配进硅胶。这篇就讲两件事,怎么挑母模,以及我在这些物件上赔过的学费。
什么样的现成物件配当母模,四条硬标准
挑母模认四条:表面够硬、能扛住固化放热、带锥度好脱模、细节深浅适中。四条占齐再开翻,占不齐先修件或换件,别拿一锅胶去赌。硅胶这东西就是个复印机,母模什么样它翻什么样,母模带划痕,你别指望它给你修图。
第一条,够硬。软塌塌的东西会被硅胶抱死。橡皮泥、超轻粘土这类含油含水的料,翻十次废十次,硅胶在它表面根本硫化不透,揭开来黏糊糊一坨,连母模一起报废。这条坑我替你们踩过了,别再试。
第二条,扛得住放热。滴胶固化是放热反应,浇得厚一点,中心温度能冲到七八十度。薄壳塑料件、没固化透的3D打印件扔进去,翻到一半母模自己先软了,跟硅胶粘成一家,只能整锅扔。
第三条,带锥度。母模侧壁要有一点点斜度,哪怕一两度都行。垂直直壁的物件,脱模全靠硬撕,撕的是你自己的硅胶模。金属徽章、冲压狗牌天生带浅锥,这就是它们好翻的原因。
第四条,细节别太深。发丝级的刻痕硅胶流不进去,深缝里的气泡也排不出来,翻出来就是糊的。挑物件时拿眼睛扫一遍:纹路清楚、深浅适中、没有死角,再看价钱。
懒得记的话,照着下表对号入座。
| 现成物件 | 能不能直接翻 | 要点和坑 |
|---|---|---|
| 硬币、金属狗牌 | 能 | 细节偏浅,翻出来略糊,浇前薄涂脱模蜡 |
| 亚克力吊坠、棋子 | 能 | 薄边处留足胶层,防止脱模时撕裂 |
| 3D打印件 | 打磨后能 | 层纹会原样印出来,先打磨再刷封闭底漆 |
| 软胶PVC公仔 | 处理后能 | 加成型硅胶碰它会中毒不固化,换缩合型或刷清漆隔离 |
| 橡皮泥、超轻粘土 | 不能 | 含油含水,硅胶硫化受阻,死路一条 |
| 木质小件 | 封孔后能 | 先刷两遍清漆封孔,不然硅胶渗进木纹拔不出来 |
同样的价钱,我永远先挑金属牌而不是3D打印件,省下的打磨时间够翻两模。对了,前阵子还有人拎着只活螃蟹来问能不能翻,壳是真硬,可它含水量高、带倒锥、腿又是死角,四条全违反。玩笑归玩笑,道理是一样的:母模不合格,后面手法再漂亮也白搭。
照着视频一步步做,为什么还是翻车?
翻车多半不怪胶,怪母模:软胶件让加成型硅胶中毒,深缝困气泡,直壁拔不出,大件放热烫变形母模。逐条对症,多数能救。下面这五个现场,全是我在接单台子上真实赔过钱的。
第一个,PVC公仔配加成型硅胶。客人拿了个软胶小恐龙要复制,我顺手用了加成型胶,浇完一整夜还是稀的,表面永远发粘。铂金固化的加成型硅胶碰到PVC里的添加物会中毒,这是它的死穴。补救要么换缩合型胶,要么给母模薄刷一层清漆做隔离,等漆干透再浇。一公斤加成型硅胶六七十块,那锅废胶教我认了这条铁律。
第二个,深缝困气泡。还是那把银锁,链条缝里存着气,第一模翻出来链条缺了一截,像被狗啃过。第二模学乖了:先调一小勺硅胶,用软毛刷把细节缝逐个刷实,再浇大流。多花五分钟,成品完整度完全两个样。
第三个,直壁硬撕。一块方方正正的金属标牌,浇的时候挺美,脱模的时候硅胶模撕豁一个角。母模没锥度又没涂脱模剂,等于让硅胶跟金属拔河,输的永远是硅胶。
第四个,大件放热。有个摆件订单我图省事一次浇了五百克,中心温度一冲,PVC的母模直接烫出了波浪。厚件要么分两三次薄浇,每层隔一小时,要么换耐温母模。这个坑我踩过,学费是一整锅胶加两天工期。
第五个,围模漏胶。热熔胶枪打的围条没压实,浇进去的硅胶顺着底缝爬,流得满桌都是。
那天擦地板擦到半夜。
说白了,翻车翻来翻去就这几样,开工前把母模按四条标准过一遍,一半的事故根本不会发生。
母模过关之后,这三步决定这锅胶成不成
去油清洁、薄涂脱模剂、围模留足胶层,这三步省不得。硅胶从高处细流缓浇自赶气泡,有泵抽真空三分钟,没泵细浇加轻震。跟换遥控器电池一个道理,方向对了,才轮得到谈手法。
第一步,把母模洗干净。说实话,这三步里最值钱的偏偏是它。手指印、油膜、抛光蜡残留,全会印在硅胶面上,翻出来的模带着一辈子洗不掉的胎记。洗洁精搓一遍,酒精擦一遍,晾干再动手。多孔的材料,比如木头、石膏,先刷两遍清漆封孔,等干。
第二步,脱模剂薄薄一层。金属件有人偷懒不涂,翻一两次没事,第三四次就开始粘。凡士林或者专用脱模蜡,薄涂再擦匀,涂厚了反而把母模细节糊掉。
第三步,围模浇注。亚克力板加热熔胶围个方框,母模四周留出至少10毫米胶层,太薄一撕就裂。调好的硅胶从框的最高点细细一条倒下去,让胶自己流平,自己把气泡顶出来。有真空泵就抽三分钟,没有就细浇加轻震台面。硬度按件配:钥匙扣这类小件用邵氏A10到A15,软一点好脱模;摆件可以到A20。至于AB胶按什么比例调、室温25度等几个小时,怎么自制滴胶模具?硅胶翻模的调配比例与固化时间里写得更细,照着做就行。
室温25度上下,等足12小时再脱模。脱模别用蛮力,从锥度方向慢慢揭,边揭边让空气钻进去,听到轻轻一声噗,成了。
那批银锁钥匙扣,第二模翻出来就顺了,客人拿了三十个成品去市集,回头又追加了五十个。他临走问我这算不算手艺,我说这算一张检查表:母模过四条,开工走三步,剩下的交给时间。自制滴胶模具这件事,难的从来不是手,是开工前那几分钟的挑拣和确认。
常见问题
翻好的硅胶模能反复用多少次?
浇滴胶对硅胶损耗很小,邵氏A10到A15的模,正常脱模能浇几十次到上百次。寿命主要毁在硬撕和拿尖锐工具挑气泡上,手轻一点,多用一倍时间。
没有真空泵,气泡问题真没办法吗?
有笨办法。硅胶A剂隔温水泡几分钟降粘度,浇的时候从高处拉细流,浇完用牙签把表面气泡逐个挑破,再轻震一两分钟。小件上这点气泡基本看不出来,等产量上去了再买泵也不迟。
母模太复杂,一只模翻不下来怎么办?
做分片模。先给母模的一半堆硅胶,固化后切齐、涂脱模剂,再浇另一半,两片合起来用。切面处插两根牙签当定位销,合模不容易错位。
翻出来的模具表面发雾不亮,是胶的问题吗?
不是。硅胶是复印机,雾点说明母模本身不亮。把母模抛一抛,或者薄涂一层亮油干透再翻,模面跟着亮,别在胶上找补。
钥匙扣滴胶浇多厚合适?
3到6毫米一次浇平最稳。想做超过一厘米的厚件,分两三次浇,每层隔一小时左右,免得中心过热把硅胶模烫老化。