折边机模具怎么选怎么配?L型上刀和下模的门道一次讲清
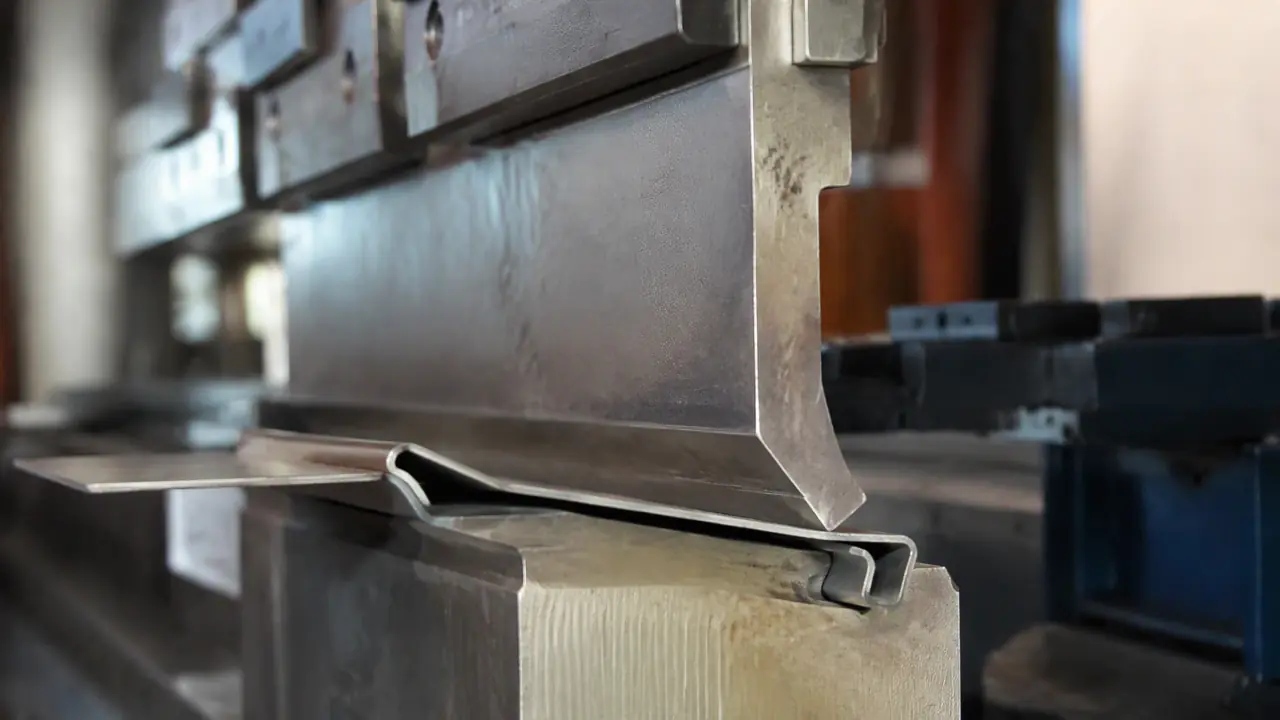
别绕了:折边机模具跟折弯机那套V型上下模完全是两码事,主角是L型上刀和工作台上那条直边下模。两毫米以内的箱体柜体活,刀配对了不翻面就能折完四边;R角和过折量没搞明白,机器再好也折出一堆回弹坑。这篇把选刀、配下模、调回弹和价位一次讲透。
上周车间新来的学徒指着折边机模具问我:师傅,这不就是折弯机上模换了身衣服吗?我把刀拆下来递给他,L型的,横着一段竖着一段,跟折弯机那种尖刀根本不是一个物种。板子平放在台面上,压料梁压死,折边梁带着刀绕着板边翻转,一下折一条边。我的判断先放这儿:这东西选错刀,比选错机器还亏钱。
为什么这么说?折弯机模具磨损了还能修磨顶一阵,折边机的刀一旦刃口崩了或者R角配错,整条产线跟着停。2019年我在一家做配电柜的厂里见过一回,采购图便宜拿了一批杂牌刀,刃口热处理偷工,折了不到两个月,镀锌板件上全是压痕,返工的人工比刀钱贵了七八倍。
折边机模具不是折弯机模具,两套东西别混着买
折边机模具靠L型上刀绕板边翻转成型,下模是工作台直边;折弯机模具是尖刀对V槽上下对压。前者吃薄板大板面,后者吃厚板多品种,刀片互不通用。这个区别搞不清,下单必踩坑。
折弯机是板子架在V槽上,上模往下怼,靠挤压力成型,吨位大,四边箱体得翻四次面。折边机反着来,板子全程平躺,压料梁从上面压住,折边梁从侧面翻上来,配合前后规可以不翻面折完四周。做柜门、机箱、风管这类大薄板件,效率差出来不是一星半点。
我更偏向把话说死:两边是分工不是替代,谁也吃不掉谁。
| 对比项 | 折边机模具 | 折弯机模具 |
|---|---|---|
| 模具形态 | L型上刀加直边下模 | 尖刀上模加V槽下模 |
| 成型方式 | 折边梁绕板边翻转 | 上下对压自由折弯 |
| 适合板厚 | 0.5到2毫米为主 | 0.5毫米到二十几毫米 |
| 吨位需求 | 每米几吨到三十吨 | 每米几十吨起 |
| 批量场景 | 箱体柜体成批折 | 多品种小批量 |
至于V槽按板厚怎么配,那是折弯机那边的一套口诀,这篇不展开,看这篇就够用了:钣金折弯模具怎么选V槽?板厚4倍原则。
L型上刀怎么选?先看板厚再看R角
L型上刀认三个数:刃口R角、刀体高度、单根长度。薄板用R0.5到R1的小R刀,要外观圆角换R2以上;刀高决定折边高度,常规一百五到两百毫米封顶。这三个数对上,八成的活都能接。
先说R角。冷轧板、镀锌板做配电箱,内R零点五毫米上下,标准R0.5的刃口直接用。客户要外观件,圆角看得见摸得着,那就上R1或者R2,一把刀差个几百块,接单的底气不一样。
再说刀高。折边高度受刀的竖直段限制,常规刀折一百五十毫米,加高刀能到两百,再往上就得定制,价钱翻着走。我上个月刚给一台2.5米的机配过一套加高刀,就为一个客户要折一百八的边,定制等了二十来天,这种账接单前就得算进去。
材质这块我不啰嗦,42CrMo调质打底、刃口局部淬火是主流做法,具体牌号和硬度怎么对,这篇讲得比我细:折弯机模具材质怎么选?42CrMo、T8、T10、SKD11硬度与热处理一篇讲透。提醒一句,验刀的时候拿块废板试折十下,看刃口压不压印子,比什么检测报告都实在。
还有接刀。长过机器行程的边要分段折,刀和刀对接的地方平不平,直接决定工件上留不留一道棱。好刀接缝错口能压在两三丝以内,差刀能差出十几丝,箱体正面一道印,客户一眼就挑出来。
一套刀用几年还是俩月,差的就是这些看不见的地方。
下模看着就是条直边,平不平决定亏不亏
折边机的下模就是工作台前缘那条淬硬直边,板子压在上面翻转成型。直边磨出沟、垫片调不平,折出来的边高低差会顺着整根边长放大。保养下模比急着换上刀更值。
新手最容易忽略的就是这条直边。它天天被压料梁带着板子怼,两米多的台面,中间那段用得最狠。我量过一台用了五年的老机,直边中间磨低了将近十丝,折出来的柜门两边翘,怎么调压料都找不回来,最后整条下模拆下来重磨,花了一天半。
这条直边跟菜刀一个道理,再好的钢也怕空怼硬料,养着用才久。
调机记得看两处:一处是下模直边的直线度,拿刀口尺对着光看;另一处是压料梁和下模的平行度,两头各塞一块同厚度的废板压一下,手感一边重一边轻就说明梁歪了。这两处正了,回弹都好调一半。
对了,说到回弹多啰嗦一句。折边机的过折靠折边梁多翻过去几度,零点五毫米的冷轧板,我从过折两三度试起,不锈钢得多给两三度。过折量给大了,边上会啃出亮痕,宁可多试两件废料,别一刀到底。
折边机模具多少钱一套,什么活值得配?
标准L刀按段买,整机配齐两千上下,加高刀和特殊R刀定制翻一到三倍;真正贵的是停机等刀,常做的规格留一套备用刃段,比压价几百块划算。先算停机账再谈刀价。
| 刀型 | 行情(我的经验区间) | 交期 |
|---|---|---|
| 标准L刀现货段 | 每段几百块,整机配齐两千上下 | 当天发货 |
| 加高刀定制 | 三千到八千一套 | 十五到三十天 |
| 特殊R角刀 | 比标准刀贵五成到三倍 | 十天起步 |
什么活值得上折边机?板厚两毫米以内、边数多、批量大,配电箱、货架层板、通风管道、灯箱边框,一个人看机一天能出几百件。反过来,三毫米往上的厚板、角度五花八门的小批量活,老实交给折弯机,别硬上。
机器本身另算账,电动折边机几万块一台,液压翻边机十几万往上,这是买设备的钱,不是配刀的钱,别搅一起。
老实讲,我在刀上花过最冤的一笔钱是贪快。当年赶一批货,没等原厂刀回火完就上了临时磨的应急刀,折了两百件刃口发蓝退火,整套报废。打那以后,交期宁可松三天,没做足热处理的刀我碰都不碰。
回到学徒那个问题。折边机模具说穿了就两件东西,一把L型上刀,一条平直的下模,看着简单,坑全埋在R角、接刀和直边磨损这些不起眼的地方。配刀之前先把常做的板厚、折边高度列清楚,再对机器行程下单,一套刀能安安稳稳用上好几年。
常见问题
折边机能折三毫米的不锈钢吗?
看机型。电动折边机一般标两毫米以内,硬上三毫米不锈钢容易崩刃口。液压翻边机吨位够,配对刀可以折到三毫米上下,但折边高度会打折,接单前先让厂家出试折样品。
L刀刃口崩了一小块能修吗?
能。局部崩口可以补焊后重新磨刃,但补过的地方硬度和母材有差距,寿命打折扣。崩口超过刃长一小半,直接换刃段更划算。
折边机怎么折出大R角?
换R刀,R2以上基本靠定制,交期十天起。批量小就一两件的话,丢给折弯机配大R上模反而快,别为一两个件专门开刀。
压料梁压不住板子打滑怎么办?
先查压料脚的胶垫磨没磨平,再查压料压力够不够。薄铝板最滑,压料面垫防划胶条,防滑的同时压印也轻。