机床模具怎么按型号配?折弯机模、剪板机刀、冲孔模一次对上号
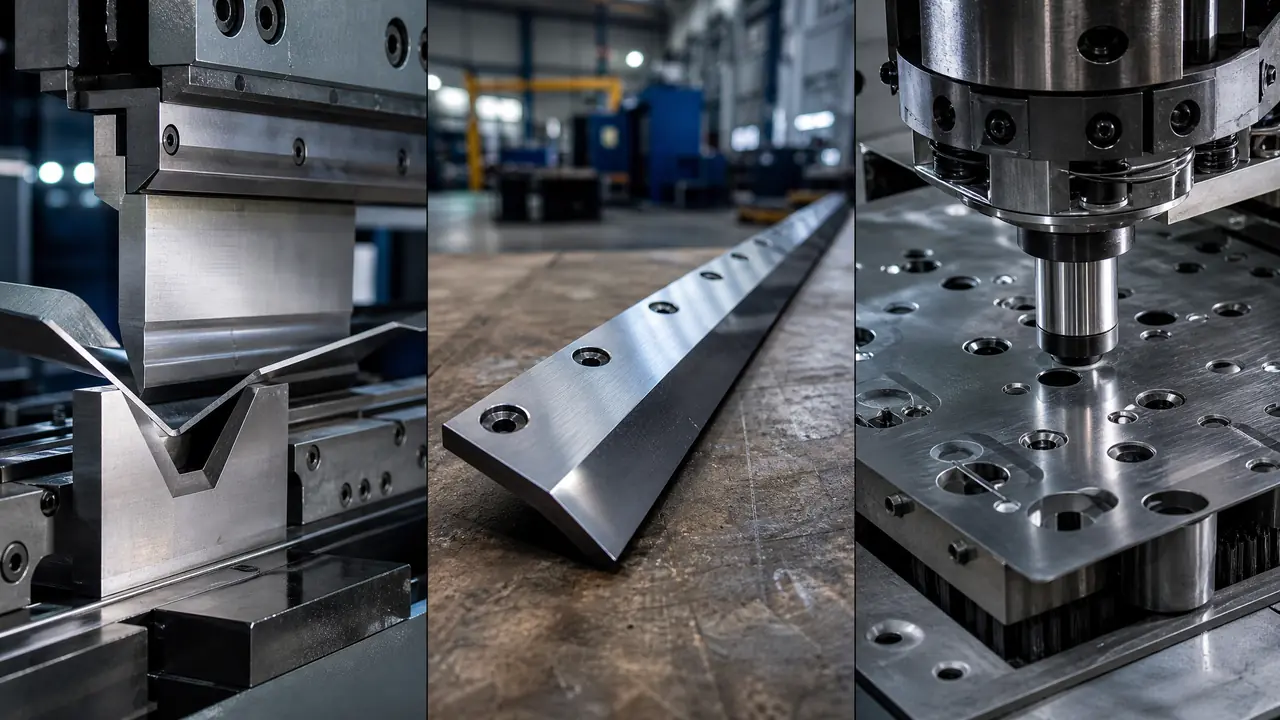
把话放这儿:机床模具九成的坑不在模具本身,在机床。配折弯机模先抄铭牌上的吨位和台面长度,配剪板机刀先量刀架和螺栓孔距,配冲孔模先核工位和间隙,这几个数差一毫米整套白买。下单前把机床参数拍齐发给模具厂,比砍价有用得多。
上周三晚上十点多,一个做钣金的老板给我打电话,说新进了台40吨1300的折弯机,想配一套机床模具,问我多少钱能拿下。我没报价,先问了他三个问题:铭牌上的吨位和台面长度是多少?上模柄是快换的还是老式的?平时折得最多的板是什么材质、多厚?他一个都答不上来,只说随便配一套耐用的就行。这话听着省事,其实是配模最容易翻车的开局。
我干机床配套这一摊十来年,经手的折弯模、剪板机刀、冲孔模没有一千副也有八百副。行里有个不成文的规矩:配模不先看模,先看机。机床型号对不上,模做得再漂亮都是废铁。这篇就把折弯机、剪板机、冲床这三类机床配模的门道掰开讲,参数怎么抄、价格怎么看、货到怎么验,照着做基本不会白花冤枉钱。
折弯机模怎么配?先抄铭牌再谈价
折弯机模具不是通用件,先抄机床铭牌的吨位和台面长度,再量上模柄宽度和最大开口高度,三个数差一个,整套模就只能当摆设。参数齐了再谈材质和价格,顺序反了多半要返工。
配折弯机模,我要求客户先干一件事:拿手机把机床铭牌拍给我。型号里藏着三个关键数字,比如WC67Y-100/3200,100是公称吨位,3200是工作台长度,模具总长不能超台面,一般做成带余量的分段模。老款机台还要核闭高,也就是滑块落到底之后和台面之间的最小距离,模的总高必须塞得进去,这个数老机械机和新型液压机差得很远。
再说上模柄。现在的快换模柄宽度基本统一,可十年以上的老机,柄宽五花八门。这个坑我自己踩过:去年给客户配了一套模,按标准柄做的,货到车间装不进去,卡尺一量,机床柄槽是55毫米,标准柄只有50毫米。最后花两百块找机修把五段模柄全铣宽,耽误三天工。从那以后,给老机配模我一律先要柄部尺寸的实拍照片。
吨位够不够,有个土算法。折2毫米厚的Q235,用V16的下模,每米折弯力大概十二到十五吨;1.25米长的工件就是十五六吨,40吨的机台轻松。同样材料换成3毫米厚,力翻一倍多,每米要二十三吨上下,折3米长的板就得奔100吨的机床去。所以别信销售一句"40吨万能",先拿自己最常折的板算一遍。
台面长的机器,模都是分段拼的,常见拼法是100加100加200加300加400,折框体的时候拆开躲焊疤和铆钉。同样一米模,分成五段比整体贵两成左右,因为分段面要磨平,装上去还得对缝。槽口和上下模的搭配细节,我之前写过一篇折弯机上下模具怎么配,讲材质讲得比我这篇细,这里只补一句:45钢调质做普通件够用,折不锈钢、量大就上42CrMo,价差一倍但省心。
剪板机刀和冲孔模,配的是孔距和间隙
剪板机刀看刀架长度和螺栓孔距,冲孔模看工位尺寸和单边间隙,这两样对不上,轻则毛刺大、板口波浪,重则崩刃伤人。下单前给旧件拍张带卷尺的照片,最管用。
剪板机刀片看着是根铁条,讲究全在看不见的地方。第一是长度:QC12Y-6×2500的闸式剪板机,刀片得配2510毫米左右,比刀架略长一点,装上后剪切全程吃满刃口。第二是孔距,刀片上的沉头螺栓孔位是按机床刀架钻的,不同厂家差个5毫米10毫米很正常,把旧刀片平放拍张带卷尺的照片,比什么图纸都好使。第三是材质:剪普通碳板用9CrSi就够,2500毫米一根行情价六百到九百;不锈钢剪得多,上6CrW2Si,一千二到一千八,硬度HRC58到62,抗崩。一副刀四个90度刃口,钝了翻个面接着用,我盯过一副刀翻新两次,磨掉快5毫米,跟了车间六年。
冲孔模的门道在间隙。单边间隙一般取板厚的5%到10%:折1.5毫米冷轧板,单边留0.08到0.15毫米;不锈钢硬,放到8%到12%,不然冲头三天两头崩。间隙不对的典型症状是毛刺大、孔口翻边,很多师傅第一反应是冲头钝了,其实十有八九是间隙配大了,或者下模刃口磨损没修。
还有条死规矩:冲孔直径不能小于板厚。1.5毫米的板想冲1毫米的孔,冲针细过面条,两下就断,这种孔要么走激光,要么先冲后扩。至于数控转塔冲床,又是另一套逻辑,按美式工位配,58工位转塔里A、B、C、D各工位能装多大模是定死的,A工位1/2英寸,最大冲Φ12.7。买模之前先开转塔盖看工位铭牌,或者把机床型号报给模具厂对着库单配。我见过有客户自己卡尺量着配,装进转塔直接卡死,整套退货,运费一来一回搭进去六百多。
工位、间隙和成型模的关系,后来我在数控冲床模具怎么选那篇里整理得比较全,想往深里抠的可以翻翻。这篇只记一句话:冲孔模配错间隙,废的是料;折弯模配错吨位,伤的是机。
配模报价怎么砍?一张表看清行情
机床附件型模具分现货和定制两档,标准段折弯模、常用长度剪板机刀、常规工位冲孔模都有现货,交期一到三天,定制的要等七到十五天,价格差一到两倍。先问现货再谈定制,能省一大截。
| 品类 | 常用材质 | 现货参考价 | 定制价 | 寿命参考 |
|---|---|---|---|---|
| 折弯机模(每米上下模) | 45钢调质 / 42CrMo | 800-1500元 | 1500-3000元 | 普通件三五万模次后翻新 |
| 剪板机刀(2500刀一根) | 9CrSi / 6CrW2Si | 600-1800元 | 2000-3500元 | 四刃轮换加两次翻新,用四五年 |
| 冲孔模(标准工位) | SKD11 / Cr12MoV | 200-400元一个 | 800元起 | 五万到十万次修一次刃口 |
货到验什么?我只认一条:查硬度。折弯模工作面HRC44到48就够,太硬反而脆;剪板机刀和冲头要58到62。便携式硬度计几百块一台,常跑配套的可以备一个,没有的话就让厂家发货前拍打硬度的照片,读数要能看清。图便宜买没回火的模,我见得太多:上个月一套三百块的42CrMo上模,用了不到一星期工作面压出麻点,折出来的板面全是印子,省的钱够买两套正经货,还倒赔两天的产量。
对了,砍价也有讲究。别盯着总价磨,盯着材质单磨:同样叫42CrMo,调质和不调质差三成价,发货前要求附热处理报告,这一条比砍下两百块值钱。
话说回那个晚上打电话的钣金老板。第二天他跑了趟车间,把铭牌、旧模柄、常用板料三张照片发过来,我照着机型给他配了一套42CrMo快换模加一根备用下模,四千二,三天到货,装上就能折。他说了句让我印象很深的话:早知道配模是按机床来的,买机床那天就该把型号记在手机备忘录里。就是这么个理,机床模具这摊事,订单在机床铭牌上,不在模具厂的样品册里。
常见问题
二手折弯机配不到标准模怎么办?
老机床柄宽非标很常见。量准柄部尺寸,找模具厂做柄部定制的标准模体,等于只改个柄,每段加一百到两百块,比整机改造划算得多。
折弯机模具在不同牌子的机床上能通用吗?
吨位、台面长、柄宽、开口高度对得上,基本能通用,快换型兼容性最好。老式机械折弯机要额外核闭高,装上去把丝杆顶死是大事故。
剪板机刀钝了是自己磨还是外发?
有小磨床可以自己粗修应急,但刀口直线度要压到0.05毫米以内,手磨很难保证,剪出来的板口会呈波浪。外发专业磨刀,一根2500的刀一百五到三百,比返工划算。
冲孔模冲出来的孔毛刺大,先查哪里?
按顺序查三处:先量单边间隙对不对,再看下模刃口崩没崩,最后查退料弹簧疲没疲软。别上来就换冲头,八成的毛刺不是冲头的锅。