钣金折弯模具怎么选V槽?板厚4倍原则
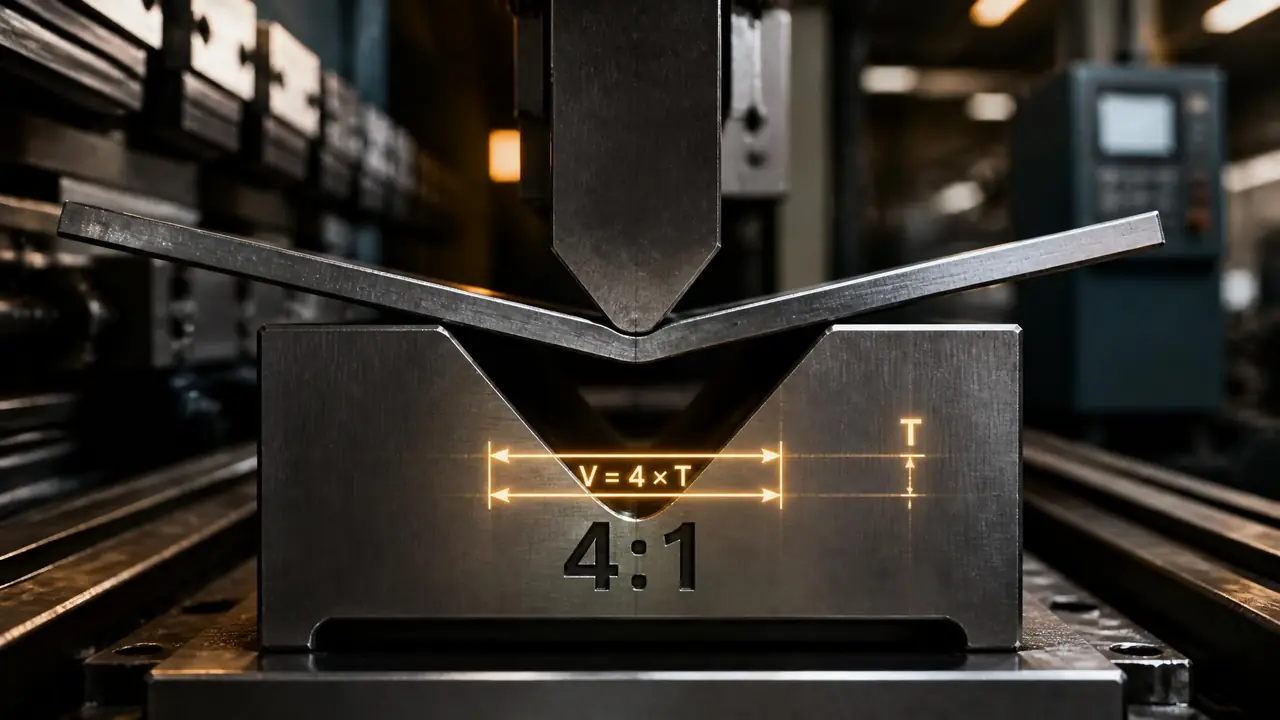
先说结论:选V槽认准板厚4倍原则,V=4T起步,不锈钢和厚板放宽到5到6倍,折边矮的件再反查最小折边。槽选小了压痕开裂,选大了回弹超标。开工前先量板厚,对照槽宽表换下模。
上个月车间来了个新学徒,折一批2毫米的冷轧板,随手用了把6毫米槽的下模,折出来的件内侧一道亮痕,有两件直接在弯角处起了细裂纹。你肯定也见过这种件。问题不在机器,不在手法,就在V槽没选对。我的判断很直接:钣金折弯模具的V槽宽度,按板厚4倍原则起步,八成以上的活能直接套用,剩下的再按材料和小折边微调。
折弯这事看着简单,板往两道V口之间一放,上模一压就完事。但板料是悬空折弯的,悬空段的宽度就是V槽口宽,口宽决定了内侧圆角半径、决定了吃多少吨位、也决定了多矮的折边能折得出来。槽宽一变,这三样全跟着变,所以说换下模不是换个数字那么随便。
板厚4倍原则到底是什么?
V槽口宽取板厚的4倍是起步值:折2毫米冷轧板开8毫米槽,3毫米板开12毫米槽,先按这个定,再看材料和折边微调。为什么偏偏是4倍?空气折弯时,板内侧圆角半径大约落在槽宽的六分之一到五分之一之间,槽宽取4倍板厚,内侧半径就在0.7倍板厚上下晃,是个既不裂、压痕也轻的区间。槽再往小走,吨位往上蹿,下模V口两侧压强太大,板面压痕躲不掉,冷轧板还容易在弯角外侧拉裂。槽往大走,圆角放出去,图纸标的R角对不上,客户验件就麻烦。
最小折边高度也得跟着槽走。经验值是槽宽的一半再加一个板厚:2毫米板用8毫米槽,折边最矮大概6毫米,比这矮的边折不出来,板头会顺着滑进槽里。图纸上有矮边的活,先量矮边,再反推能用多大的槽,这个顺序别反了。矮边在先,槽宽在后,很多报废件就是顺序搞反造成的。
吨位也有个行业常用的估算式:每米折弯力约等于650乘以板厚的平方再除以槽宽,单位千牛。拿2毫米板、8毫米槽算,一米大概325千牛;要是不锈钢,还得乘个1.5上下的系数。这套估算我核对过好几批活,误差在多半成以内,排产前估压力够不够用,比拍脑袋靠谱。
还有个容易栽的坑:板厚要量实物,别抄标签。我们库里的冷轧板标1.5毫米,拿千分尺实测普遍在1.45上下,有的热轧板正公差能到1.6。槽宽按实测选,差这零点一毫米不出事;按标签习惯性选,碰上贴膜板或者正公差的板就悬了。学徒入职第一天先发的不是图纸,是千分尺。
槽宽选大或选小,各会出什么毛病
槽偏小,吨位上涨、内侧压痕甚至弯角开裂;槽偏大,圆角变大、回弹难压、最小折边跟着变高,两头都不划算。把常见板厚的对应槽宽列成表,折弯前扫一眼就知道该换哪把下模。表里冷轧板按4到5倍取,不锈钢放宽到5到6倍,最小折边按槽宽一半加板厚估的,都有大概一成的浮动余地。
| 板厚(毫米) | 冷轧板V槽 | 不锈钢V槽 | 最小折边高度(约) |
|---|---|---|---|
| 0.8 | 3至4 | 4至5 | 2.5至3 |
| 1.0 | 4至5 | 5至6 | 3至3.5 |
| 1.5 | 6 | 8 | 4.5 |
| 2.0 | 8 | 10至12 | 6 |
| 2.5 | 10 | 12 | 7.5 |
| 3.0 | 12 | 14至16 | 9 |
| 4.0 | 16至20 | 20至24 | 12至14 |
这张表是我们自己折着折着记下来的,行业里各家略有出入,但方向一致。顺便提一句,下模V口的口宽公差和口部圆角全靠磨削、线切割这些工序保证,便宜下模和正经下模的差距就在这儿,选型前可以先看看车铣磨放电线割五大工艺对比,弄明白V口是怎么做精的,心里更有数。
三次试折,让我服了这几个变通
不锈钢按5到6倍板厚放宽,折边太矮就换小一号槽,厚板回弹大就过折2到3度,4倍原则是起点不是死数。光讲原则太空,说三件我们车间真实碰上的活,每件都是拿报废件换来的经验。
第一件,201不锈钢的装饰条,2毫米板,头一次按4倍开了8毫米槽,弯角外侧发白,十件里两件有肉眼可见的微裂。换成10毫米槽再压,裂纹没了,内侧半径是大了点,好在图纸没卡R角。从那以后我们车间不锈钢一律按5倍起步,2毫米就是10毫米槽,这条已经写进我们的作业指导书了。
第二件,一批支架件折边只有5毫米,按8毫米槽根本折不出来,板头直接滑槽。换6毫米槽勉强够着,内侧有一点压痕。客户看了样件说这面是非外观面,压痕能接受,这批就这么交了。要是外观件,那就得谈图纸,把折边加高或者改工艺,硬折是折不出好脸面的。
第三件,4毫米的Q235托架,按4倍开16毫米槽,压到位一撤力,角度弹回去两三度,量出来92度,图纸要90度。后来用88度的下模过折,压到88度弹回来正好,批量五十件量下来角度稳在正负半度。厚板的回弹就是这么大,不算坏事,算下来补就行。
还有一笔账很多人漏算:槽宽一换,展开系数得跟着改。槽大一号,内R跟着大,展开长度就要放一点,同一个件8毫米槽和10毫米槽折出来,展开差零点几毫米是常事。我们吃过一回亏,试模用小槽调好的程序,量产换了槽没重算,一批件的孔位全偏,废了六件才找回来。现在车间卡死一条:换槽必重算展开,谁都不能省这步。
一套折弯模从下料到试模要过的工序不少,折弯下模虽然结构简单,同样绕不开这些环节,感兴趣的可以翻翻模具制造全流程的十二道工序,对照着看就明白一把下模为什么也要几天交期。
回头说那个学徒。他后来养成个习惯,换下模前先拿卡尺量一遍板厚,嘴里念一遍四八、三十二,再把槽宽和矮边对一遍,两个月下来没再报废过一件。折弯这件事的门槛不在难,在细,V槽选对了,后面全是顺的。
常见问题
一把下模能折多少种板厚?
经验上一道V槽大致能兼顾槽宽六分之一到四分之一之间的板厚。拿8毫米槽来说,折1.5到2毫米都还行,跨度再大圆角和吨位就两头不靠,得分模。宁可多备几把标准槽,也别让一把槽硬扛。
88度下模是干什么用的?
就是拿来补回弹的。不锈钢和厚板折完会弹回两三度,用88度的上模下模过折,压到位撤力后正好弹回90度附近。普通冷轧薄板回弹小,90度刀就够了,别一律上88度,薄板会被压过头。
折出来的件有压痕怎么办?
按成本从低到高有三招:板面贴保护膜、换带聚氨酯护条的无压痕下模、或者把槽放宽一档。外观件我建议直接上无压痕下模,贴膜批量大的时候又费工又容易留胶,不划算。
槽宽最小不能小于几倍板厚?
别低于3倍。前面那个估算式里槽宽在分母上,槽减一半吨位翻一倍,槽小于3倍板厚时,下模V口根部应力很集中,板容易裂,模口也容易崩。真碰到窄槽需求,优先考虑改模具结构而不是硬压。