水果筐模具怎么开才耐用?格栅排气与筐壁加强筋一次讲透
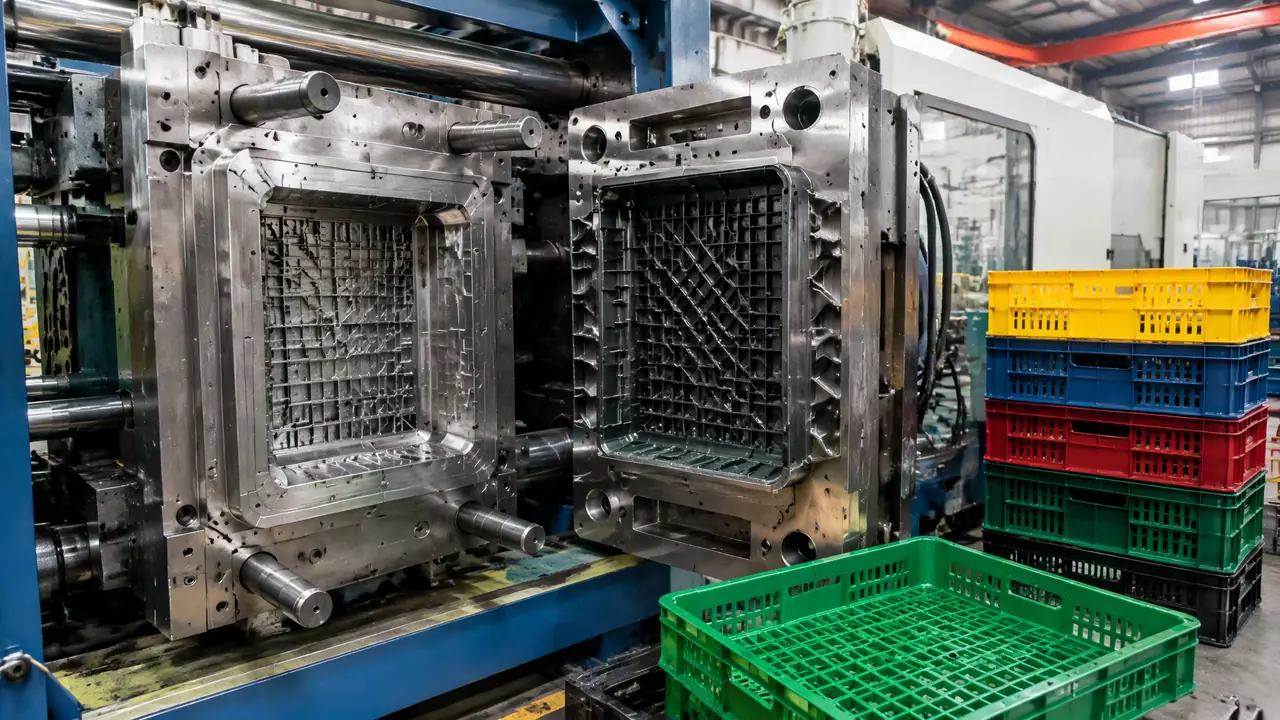
答案很短:水果筐模具好不好用,七分看筐壁加强筋的尺寸,三分看底部格栅的排气。这篇把筋宽口诀、排气配合公差和堆码跌落验收的三个数讲透,照着盯能省下大半轮试模。
上周我去黄岩看朋友调一套水果筐模具,T1出来的筐四条长边全往里瘪,摞在托盘上像晒软的纸箱。判断我当场就给了:筐模难的不是大,是筐壁加强筋和格栅排气这两处,这两点想明白,剩下的全是力气活。
有同行问他,这跟篮子模具怎么开不翻车是一路货吧?看着像,规矩差远了。那篇讲的是篮子的格栅排气和顶出门道,水果筐多一条硬杠杠:堆码。一板码五层,顶层再压三百斤货,筋布得不对,仨月就交出一批软腰筐。
这套货的客户做柑橘收购,筐是600乘400乘280的规格,自重压在1.8公斤以内,配800吨机台,35到45秒一模。账这么紧,试模试七八轮谁都扛不住。下面把门道摊开讲。
筐壁加强筋布不对,堆码五层就塌腰
水果筐的加强筋宽取壁厚的六到七成,3.5毫米的壁配2.2到2.5毫米的筋,根部给R0.8圆角,纵筋通长、横筋分段断开,缩水印和塌腰一次压住。这是我这几年固定的口诀,先把数立住再谈别的。
为什么卡在六到七成?筋比壁厚,料聚在交叉位置,冷却比别处慢半拍,外壁顺着筋就凹出一条沟。这个坑我踩过:2019年给临沂客户开头一套筐模,图省事把筋做成跟壁一样厚,T1一出来,外表面四条深沟,货样都不用寄,客户照片一甩过来我就知道要返工,烧焊补型腔,白扔九天工期。
筋这个东西,看着小,管命。
力也有讲究。码五层,分量全顺着四条立壁往下传,纵筋通长才接得住;横筋要是也做通长,交叉处料堆成一坨,缩水印连成片,跟脸上胎记似的盖不住。所以我的布法固定是纵筋通长、横筋分段,段与段之间留6毫米缺口。
| 布法 | 堆码刚性 | 外壁缩水印 | 模具工时 |
|---|---|---|---|
| 纵筋通长、横筋分段(我的推荐) | 够用 | 浅,抛光能盖住 | 正常 |
| 井字筋满布 | 最好 | 连成片,盖不住 | 多三成 |
| 只做外凸竖楞 | 差,堆三层就见晃 | 几乎没有 | 最省 |
对了,跑一句题。筋高也别超过壁厚的三倍,超过十毫米,筋自己先弯,跟扁担太长两头都翘一个理。
想把筐做轻省料的老板,别只盯筋一处算账,塑料筐模具怎么省成本那篇把壁厚和筋的账算过一遍,两篇对着看,一只筐能再抠出一百多克料。
底部格栅先谈排气,再谈脱模
格栅底的排气靠镶件拼缝,配合面预留0.01到0.02毫米,分型面再开深0.02毫米、宽6毫米的排气槽,困气烧焦和缺料基本就绝迹了。这两个数是磨床和钳工的交接线,图纸上标死。
格栅尺寸先定:条宽8到10毫米,缝宽4到6毫米。缝小了柑橘叶梗卡在筐里抠不出来,缝大了条料强度不够,装满货一格压弯一格,底下漏一地果子。
困气烧在哪?格栅十字交叉的位置,料最晚到,气最堵。跟烧柴火不留烟道一个理,火自己就闷灭了。表现在筐底就是一块黄斑,重了直接缺料,格栅少两根条,客户验货一根都不认。
去年冬天一套筐模,烧焦毛病追了半个月。拆下来一量,格栅镶件的配合面被钳工研大了0.03毫米,气从缝里漏,型腔压力丢一半,走料全乱。重新研回到0.015毫米以内,第二天试模一次到位。说实话,这种账卡尺一量五分钟的事,就是没人想到去量。
对了,插一句:格栅底一定让做成镶件。整块掏出来的模,格栅条崩了角就得整套模下机台上焊,一停三四天;镶件结构拆一块下来补,半天装回去,跟换遥控器电池一个道理。这一条不写在图纸上,报价时就得问死。
脱模也别落下。格栅条顺出模方向带两到三度斜度,顶针顶在条宽的正中,偏一毫米条就白化,客户第一眼就判货次,模具再好也白搭。
验收水果筐模具,我盯三个数
记死三个数:空筐叠五层压50公斤放24小时,对角线变量不超3毫米;装20斤货从1.2米跌落三回不裂;一模周期38秒,模重波动5克以内。三个数全过,这套模才能签。
堆码那条是压箱底的验法。空筐摞五层,顶上平压50公斤,放一天,拿卷尺量对角线,变量不超3毫米算过。黄岩那套模第一轮就折在这,压了四个小时,顶层筐的对角线缩了7毫米,跟脱水一样蔫下去。
跌落试验看的是料。常温走货我站PP,刚性好;走冷链冷库的筐,得换共聚级HDPE,零下二十度摔不裂。两把尺子摆一起:
| 对比项 | PP(常温筐) | 共聚HDPE(冷链筐) |
|---|---|---|
| 收缩率 | 1.5%到1.8% | 2.0%到2.5% |
| 低温表现 | 零度上下发脆 | 零下二十度仍韧 |
| 堆码刚性 | 好,适合加筋硬筐 | 偏软,壁要加厚 |
| 模具放水 | 按1.6算 | 按2.2算,差着大半毫米 |
差0.6个收缩点,400毫米的筐口差出去2毫米多,配套的扣手插不进去,客户当场退模的先例我亲眼见过。改料不改模,等于白干。
第三个数是稳定性。一模38秒上下,连续打十模,重量波动超5克,八成是模温没做平衡,查水路进出水温差,超3度就得改分流。料温压在220到240度,模温30到40度,这两个稳了,波动自然收,夜班接班也不用闹脾气。
回头说黄岩那套筐模。第二轮把筋让回0.65倍壁厚,格栅底补了六条排气槽,第三模出来的筐摞五层纹丝不动,客户当场签了验收单。开水果筐模具就这么回事:先算堆码,再开格栅,排气垫底,顺序别乱,钱和工期都省在这三步里。
常见问题
一套水果筐模具开下来多少钱?
600乘400的单腔筐模,我这两年经手的报价在14万到22万之间,P20预硬钢便宜些,要氮化和镜面格栅就往上走。交期两个月上下,改模另算钱,签合同前把试模次数写死,写三次就是三次。
水果筐用新料还是掺回料?
新料里掺回料,比例压在15%以内问题不大。超过两成,筋的根部脆裂率明显上去,跌落一摔就从筋口开。收货的时候闻着有酸味的筐,直接退,不用客气。
格栅缝开多宽,果子才不漏?
4到6毫米是主流档。缝小于4毫米,格栅条充填吃力,注射压力得往上抬,机台电费跟着涨;大于6毫米条料强度不够,装满货一格压弯一格。叶梗卡筐跟缝宽关系不大,关键在条顶的倒角做没做。
一模开几腔划算?
这个尺寸我劝你老老实实单腔。双腔机器得上一千吨,冷却平衡难做,两个腔打出来的筐重量差常超10克,省下的那点周期填不平模具差价和电费。