金银加工模具用什么?首饰工匠的胶模、钢模与失蜡铸造
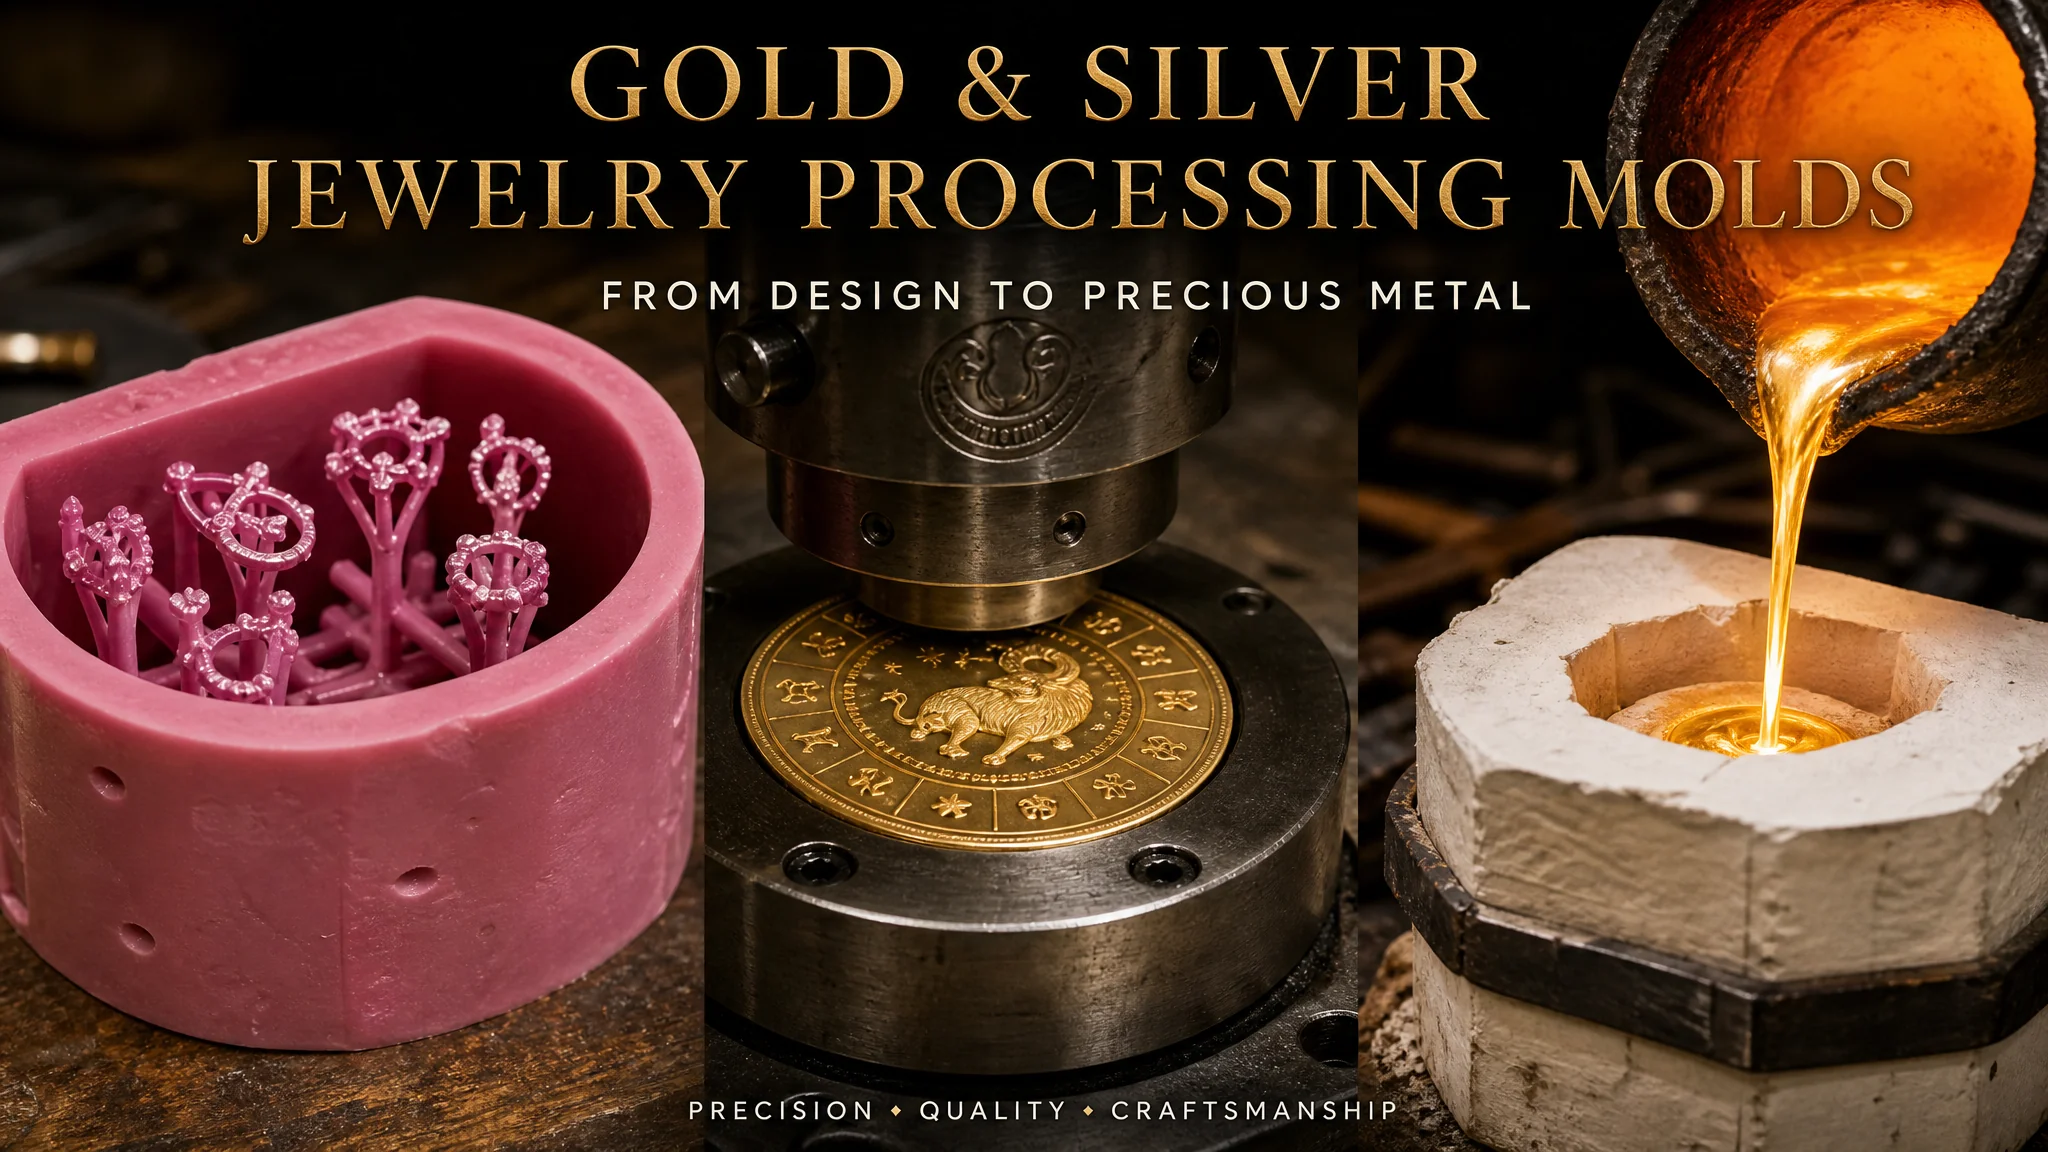
简单说:金银加工模具分四套体系——硅胶模(银版压模硫化,注蜡翻版走量)、钢模(油压金条金章、冲压手镯)、失蜡铸造模链(胶模只是其中一环)、压印模(金章花纹雕刻)。做金货批量复制离不开失蜡铸造,做金条金章离不开油压钢模,两套体系用的模具、钢料、价格完全不是一个世界。
去年有位做古法金的小老板找到我们,拿着一只素圈手镯问:这个玩意能不能开模批量做?我说先别急着开钢模,你这月出两百只的量,一副冲压模六千块,两年都摊不回来。他愣住了。金银加工模具这个词,搜的人其实分好几拨——有想做金饰小作坊的,有搞金章定制的,还有干脆想翻版别人款式的,每拨要的模具根本不是同一种东西。
我把话说在前头:金饰行业是"模具密集度"被严重低估的行业。一只普通吊坠从图纸到柜台,中间至少穿过硅胶模、蜡模、石膏模三层模具,要是金章还得加一副压印钢模。这篇文章按我们这几年帮首饰厂配模具的经验,把胶模、钢模、失蜡铸造、压印模四条线一次捋清。
硅胶模:整个金饰行业的翻版发动机
硅胶模的玩法是:先做出一只银版(原版),把银版埋进硅胶里高温硫化成型,割开取模,之后往胶模腔里注蜡,就能无限复制出蜡版,蜡版再去铸造。一副胶模几十块钱,能翻几十次版,是首饰行业成本最低的复制手段。
先说银版。这是所有链条的起点,银版起版有两种做法:老师傅手工雕蜡,做出蜡版直接铸成银版;现在更多的是3D绘图(JewelCAD或犀牛)喷蜡成型,精度高不少。银版做好后进入压胶模环节:生硅胶片裁好,银版和注蜡口铁管一起摆进铝框,一层一层码紧。生胶别贪便宜,回收胶硫化出来发脆,割模的时候掉渣。
硫化是第一道参数关。抽真空硫化机(不少厂叫橡胶硫化机)升温到152℃左右,把装好胶的铝框放进去,先抽真空把银版花纹缝隙里的气泡抽走,再加压保温。银版小件压30到40分钟,大件压50到70分钟,压不透的胶模中心发黏,注蜡几次就胀型。出炉自然冷透再动刀,热割必翻车。割模是全流程最见手上功夫的一步:从注蜡口下刀,绕着版走锯齿线,上下两片咬合准,蜡件才不飞边。这一步没两年练不出来。
注蜡是第二道参数关,直接给我们的实测数:金饰小件蜡温控制在70到74℃,气压0.05到0.08MPa,保压30到60秒;细链、镂空这类难充填的活,蜡温提到75℃、补压到0.1MPa,再高蜡会烧糊发脆。注蜡机温控偏差大的别买,正负两度的机器注出来的蜡件厚薄部位缩水不一致,铸出来就是缩孔。
胶模寿命有数:做得好的硅胶模,普通光面件能注80到100模不坏花,碎花、镂空这种费胶模的活大概40到60模。手感发硬、注蜡开始撑边就该换。一副胶模连工带料几十块,别指望一副胶吃一年。自己琢磨硅胶翻模的可以对照我们之前写的手记:硅橡胶模具怎么做?液态硅胶和固体硅胶翻模工艺详解,配比和排泡的坑那篇讲得更细。
失蜡铸造:胶模只是链条里的一环
失蜡铸造的完整链条是:银版→硅胶模→注蜡→种蜡树→灌石膏浆→脱蜡浇铸→剪水口。胶模负责复制蜡件,石膏模负责铸造成型,一个金饰批量订单走的就是这条流水线。懂了这条链,你就懂了为什么首饰厂模具车间永远一股蜡味。
链条从胶模注出蜡件开始。蜡件修好水口后要种蜡树:一根蜡芯主杆,蜡件一层层焊上去,件与件之间留出浇道距离,一件贴错位置,整树石膏就废了。熟手种一棵50件的树大概半小时,蜡树讲究"内紧外松"——中心留空给石膏浆流动,外围蜡件错位排开,蒸汽脱蜡才干净。种好灌石膏浆:首饰专用石膏粉兑水比例大概100:38到100:42(各家粉不一样,按说明走),真空搅拌把气泡抽掉再倒浆,倒完再抽一次真空。
石膏模静置两小时以上自然硬化,然后进脱蜡炉。先低温区90到150℃烘两小时把游离水逼走,再升到150到250℃蒸汽脱蜡,最后高温720到780℃烧两三个小时,蜡烧干净,石膏模留出一树空腔。这一炉烧完模子要是发黑,说明脱蜡不彻底,铸件表面会窝一层碳渣。
浇铸那几分钟最好看。金水或银水倒进石膏模,静置冷却到石膏不发红,再整个泡进水里炸开石膏,取出来就是一树金灿灿的毛坯。剪水口、滚光、抛光,才是你在柜台看到的样子。顺带说一句,传统贵金属行业也有走砂型铸造的老手艺,跟工业铸造一个底子,想补基础概念的读这篇:铸造模具是什么?砂型铸造和金属型铸造的模具对比。银水温度大概950到1050℃,金水1050到1150℃,中频机或者乙炔火都能化,小厂用火枪的还不少。
钢模:金条金章和手镯绕不开的硬模
失蜡铸造管小件,钢模管大批量标准品。金条、金章走油压机配钢模一次压成型,光面手镯、戒指走冲压拉伸模,戒指内弧还有专用的内弧滚压模。钢模一副几千到几万块,寿命几十万件起步,量大就是它划算。
油压金条的钢模结构其实不复杂:上下两个模膛,金料加热到退火温度放进模膛,油压机几百吨压下去,金条正反面文字一次压出来。但金子软,延展性太好,金条的精度和镜面效果全靠模膛抛光——模面抛到镜面,压出来的金条才是亮的。金章有浮雕花纹的活更难,纹路底部Ra0.4以下,油一脏压出来就是雾面。
手镯和光面戒指的冲压模是另一路。手镯要先压出弧度再整圆,一套模好几站工序,冲床吨位不用大,几十吨够用,但模子间隙要给得很讲究——金料软,间隙大了塌边,间隙小了拉伤,K金比足金硬,间隙还得单独调一版。戒指内弧模是套滚压工具钢的成型轮,把戒指内圈滚出舒服的弧面,这个看着不起眼,戴着舒不舒服全看它。
钢模的钢料也别乱选。金饰钢模主流用Cr12MoV和SKD11,硬度做到HRC58到62,镀铬后表面更耐磨。K金首饰(尤其是18K)硬度比足金高不少,模具工作面磨损快,Cr12MoV不做表面处理压几万件就开始压糊花纹。有更高要求的厂直接上SKD11甚至粉末钢,一副贵一截,但花纹件能稳稳压几十万模。折弯冲压类模具怎么吃透间隙和回弹,可以回头看我们那篇实操笔记:冷冲压模具入门:从剪口间隙到折弯回弹,金料比钢板软得多,间隙值要按料厚重新算,别直接套钢板参数。
压印模:生肖金章的花纹是怎么雕出来的
压印模(也有人叫印花模、字模)是金章、金条上那层浮雕花纹的来源。花纹成型三条路:手工雕蜡翻版、精雕机直接雕钢(JDPaint编刀路)、激光雕刻。产量大的生肖金章基本是精雕机雕Cr12MoV或SKD11模芯,细节程度比手工高一档。
手工雕蜡那条路最传统:雕蜡师傅在蜡上刻出浮雕,石膏铸造翻成铜版,再淬火当压印模芯。这条路出来的花纹有"手感",生肖金章上那种毛发丝丝缕缕的层次,机器一时半会替代不了,但一个老师傅一个月刻不了几版,贵,还挑人。
精雕机是现在的主流。JDPaint编好刀路,小刀径一刀一刀清角,一个巴掌大的生肖章模芯精雕要跑十几到二十几个小时。雕完钳工修纹、淬火、再手工抛。激光雕刻出来更锐,做超精细人像章(那种米粒大的微雕)几乎是唯一选择,但设备贵,一般压印模厂舍不得配。花纹做完想做皮革纹、喷砂面这类肌理,还有蚀纹那套工艺,我们之前写过原理:模具蚀纹技术详解:皮纹编号到蚀刻深度的实战操作。
模具价格行情:金饰开模到底要花多少钱
按用途分档最清楚:硅胶模连工带料几十块,翻版费一次二三十;失蜡铸造的石膏模耗材按粉算,一桶几十升两三百块;油压金章的精雕钢模几百到几千块,复杂浮雕上万;手镯冲压全套模几千到一万五。金饰模具没有真正的"模具厂报价单"一说,价格全在起版厂和模具铺的行情里。
先说胶模行情:深圳、番禺的水贝和沙湾一带,起版店压一副胶模收30到50块,量大有熟客价。这行是手艺定价,同一条街割模水平差一大截,我拿过一副15块的胶模,注到20次花纹就糊了,也见过45块的稳定注了90多次——差的就是硫化温度控制和下刀功夫。
金章钢模报价跨度大:普通光面金条油压模800到1500一副;带简单纹路的1200到3000;生肖章这种高浮雕精雕模,按纹路密度3000到8000,收藏级的上不封顶。这套行情价跟金价没关系,纯是钢料加工雕刻的工费。想让金饰生意跑起来,说到底还是那套"按批量选模具"的逻辑,通用方法论我们在这篇里展开过:定制模具制作全流程:从草图到量产的9个步骤。行业大盘给个参照:根据世界黄金协会的数据,全球金饰需求常年占黄金总消费的一半上下,中国市场又是全球最大的金饰消费国,这个体量撑起了下游庞大的起版、胶模、压印模具供应链,具体数据可以看世界黄金协会官网的季度需求报告。国内金价的基准价则看上海黄金交易所的行情,开金饰加工店的,这两个站点建议都收藏。
常见问题
自己想做金饰小作坊,先买哪套模具?
先买注蜡机和一批硅胶模。抽真空硫化机可以缓一缓,直接找起版店代压胶模,一副几十块,你只管注蜡和后道。石膏铸造这块,小作坊一般也外发给铸造厂代铸,自己只做蜡和抛光。等单量稳到一天出几十件,再考虑自己上硫化机和石膏机,别一开始就重资产。
硅胶模一副到底能注多少次蜡?
普通光面小件80到100次问题不大,碎花、镂空、细链这些费胶模的结构大概40到60次。胶模老化有手感:变硬、注蜡开始撑边、蜡件飞边变多,出现这三样就该换胶了。老实讲,别为省一副胶模的钱去硬撑,注出来的蜡件修都修不过来。
金饰的失蜡铸造和工业失蜡铸造是一回事吗?
原理同宗,工艺细节差很多。首饰失蜡铸造用硅胶模注蜡、石膏浆做型壳,一件石膏模用一次就砸掉;工业精密铸造多用钢模压蜡、多层浆料挂壳,型壳也能用砂型或金属型思路去看。想系统补铸造模具分类的,可以看我们那篇铸造模具入门。两边的蜡料、浆料、焙烧曲线都不通用,别拿工业参数直接套首饰。
冲压金饰的钢模和冲压铁件的模具通用吗?
结构通用,参数不通用。金的延展性比铁好太多,冲压间隙要给得比钢板小,回弹几乎不用考虑,但塌边和拉伤风险高。钢料还是那两样,Cr12MoV打底,K金量大的上SKD11,工作面抛光等级要比冲铁件高一档,不然压出来全是拉丝痕。
写到这,我的偏好直说:小批量金饰老老实实走失蜡铸造加硅胶模,这条路几十年验证下来最稳,模具成本压到最低;金条金章这种标准品才值得上油压钢模,量不到十万件别碰。胶模上省的钱,永远会在修蜡件上加倍还回来。做金银加工这行,手艺是根,模具是杠杆,杠杆用对了手艺才值钱。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。