首饰模具怎么做才不失真?胶模、硅胶模与金属压模的收缩率账
把话放这儿:首饰模具做得准不准,八成看收缩率这笔账算没算对。银活总收缩率按3个点左右放,K金按1.5到2个点放,开胶模下刀之前就得把这些尺寸加回去,等成品缩完了再改就晚了。三种模怎么分工、账怎么叠、刀怎么下,下面一件件说。
首饰模具开得再漂亮,尺寸缩了就是废模,这话我逢学徒必讲。前年腊月,一个做925银锁的客户拿着到手的货冲进店里,说锁片比母版小了一圈,吊坠绳都穿不进去。我拿卡尺一量,20毫米的母版,成品只有19.3。铸工手艺没问题,问题出在开模那天没人跟他提收缩率这回事。打那以后我接单先问一句:母版量过尺寸没有,按什么材质放缩。
失蜡浇铸这条线,尺寸是一层一层往回缩的。母版翻成胶模,胶模注蜡出蜡模,蜡模裹石膏进炉烧失,金属灌进去冷下来又是一缩。三道口子,每道都吃掉一点。行里常说银活按3%放、K金按1.5到2个点放,说的就是这三道加起来的总账,不是哪一道单独的数。
失蜡浇铸这套流程里,三种模各管哪一段
硫化胶模管中小批量注蜡,室温硅胶模管急单和含脆件的打样,金属压模管大货,月出货到几千件以上才值得开钢模。分工看着简单,落到大货上再换模就迟了。
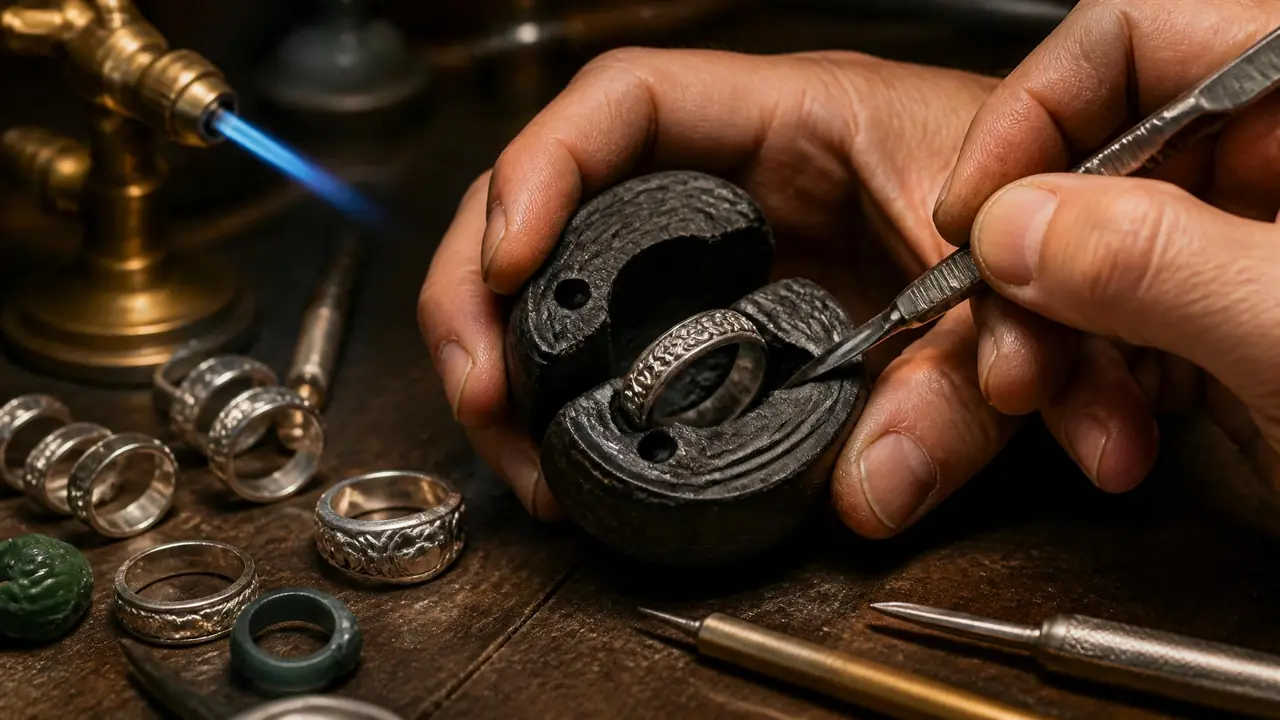
很多人一听首饰模具,脑子里就是打金铺那种小钢模。其实大货走的是另一条路。母版先做成硫化胶模:生胶片一层层叠着把母版埋进去,硫化机150度压四十来分钟,出来是一块硬橡皮。再拿手术刀在橡皮上开腔,注蜡机70到75度把蜡打进去,出的蜡模拿去裹铸粉做石膏型。说实话,硫化胶模到现在还是中小打金厂的主力,一套几百块,坏了就换,不心疼。
硅胶模是另一码事。双组份室温固化的那种,专门对付硫化机会压坏的东西,比如带珍珠托、脆树脂的母版,或者一次性的客户来样。缺点也直白:寿命短,注个三五百次就开始发脆,边角撕裂。硅胶怎么挑硬度、怎么判断耐不耐用,我之前写过一篇硅胶模具硅胶怎么选?硬度、耐温、食品级三个指标定成败,这里不展开。我自己的用法是急单和打样用室温硅胶,量一上来马上转硫化胶模,别省那几百块钱。
金属压模就是正经钢模了。合金钢做的对开模,直接压蜡片或者注蜡,寿命论万次算。一套做下来几千到上万,看腔的复杂程度。月出货上万件的厂子,钢模绕不开;量不到那个数,开钢模纯粹烧钱。
对了,说到钢模,好多人以为跟五金冲压模一个做法。两码事。首饰钢模的型腔多是电火花粗打再手工修光出来的,腔深常常不到5毫米,公差逻辑完全不一样。
收缩率这笔账,为什么照着母版开的模会小一号
成品比母版小一号不是铸坏了,是蜡收缩、金属凝固收缩两层叠加,银活按总收缩率3%左右、K金按1.5到2个点放大才补得回来。石膏烘烤那点变形,小件基本可以忽略。
这笔账没有国标可查,各家都是自己试出来的经验值。我拆成三截看:
| 环节 | 缩多少(我的经验区间) | 怎么补 |
|---|---|---|
| 蜡模冷却 | 0.5到1个点 | 开胶模时把型腔放大 |
| 金属凝固 | 银2%上下,K金1到1.5个点 | 按材质定放大系数,水口补缩 |
| 石膏烘烤 | 小件可忽略 | 盯住炉温曲线,别超烧 |
我的法子土:同一个母版先注十个蜡模,量中间那几件的尺寸,蜡缩多少心里就有数了。金属那截更看现场,浇温高低、铸粉水粉比、水口开在哪儿,全往尺寸里掺一腿。所以银活3%这个数是起点不是终点,同一套胶模换一家铸造厂,出来差0.2毫米太正常。不放心就先试铸两件,卡尺量完再放大批量,这一步省不得。
开胶模是手上活,刀路和抽芯决定报废率
胶模开得好不好看三条:刀路顺着脱模方向走、圈件细链的抽芯留得出、水口位置定得准,好刀工一套模能注两千个蜡模以上。机器替不了这双手。
开胶模这活,一支手术刀一张模,师傅对着灯一刀一刀挑。规矩是刀路必须顺着蜡模出来的方向走,斜着下刀等于给自己挖坑,蜡模一抽就撕。戒指这类圈状件要留芯,细链这种活得把金属芯针埋进去再抽出来,芯针抽早了塌型,抽晚了卡死,全凭手感。新手开一套模三四个钟头,老师傅四十分钟收工,腔口还干净。
水口的位置我最计较。开在蜡模最厚的位置,浇铸补缩顺;开错了,缩孔全堆在花纹脸上,抛光都救不回来。上个月刚收拾一个徒弟开的模,水口图省事开在了锁片正面,一批货缩孔率三成,重铸整整两天。学费就是这么交出来的。
胶模寿命,保养得好能注两千个蜡模上下。注到后段边缝漏线、蜡模出飞边,就该开新模了。平时别晒太阳,别挨热源,密封袋装着搁阴凉处,能多撑小半年。
后来那个银锁客户,我把胶模开腔放大了半个点重注,成品跟母版量下来只差0.05毫米。他现在逢人就说我们这儿的首饰模具打得准。其实哪有什么准不准,就是把收缩的账在开刀之前算完了。做模具这行,省的从来不是工时,是重来的那一趟。
常见问题
没有实物母版,只有照片能开首饰模具吗?
能,但要多一道3D起版的工序,起版费另算,一般几百到一千出头。照片只能看出大概造型,圈口、壁厚这些尺寸得跟客户一条条确认,不然开出来的模跟想象差得远。
一套硫化胶模一般能用多久?
保养得好两千个蜡模上下。高频连续注蜡、或者存放时挨着暖气,几百个就废。看到蜡模边缘出飞边,就是该开新模的信号,别硬撑着出次品。
自己在家做手工银饰,有必要开胶模吗?
就做几件的,直接雕蜡更划算,几百块开模钱够买不少蜡片和工具。同一款式要做几十件往上,开胶模才开始划算,而且每一件的尺寸一致性会好很多。
收缩率有没有统一标准,照着查就行?
没有通行的数。各家铸造厂的浇温、铸粉配比、水口开法都不一样,别人家的系数搬过来未必对。最稳的路子是自己试铸两件量尺寸,按实测调,两件货的钱买一个准数,值。