机械模具包含哪些类型?通用机械件模具的分类一文看懂
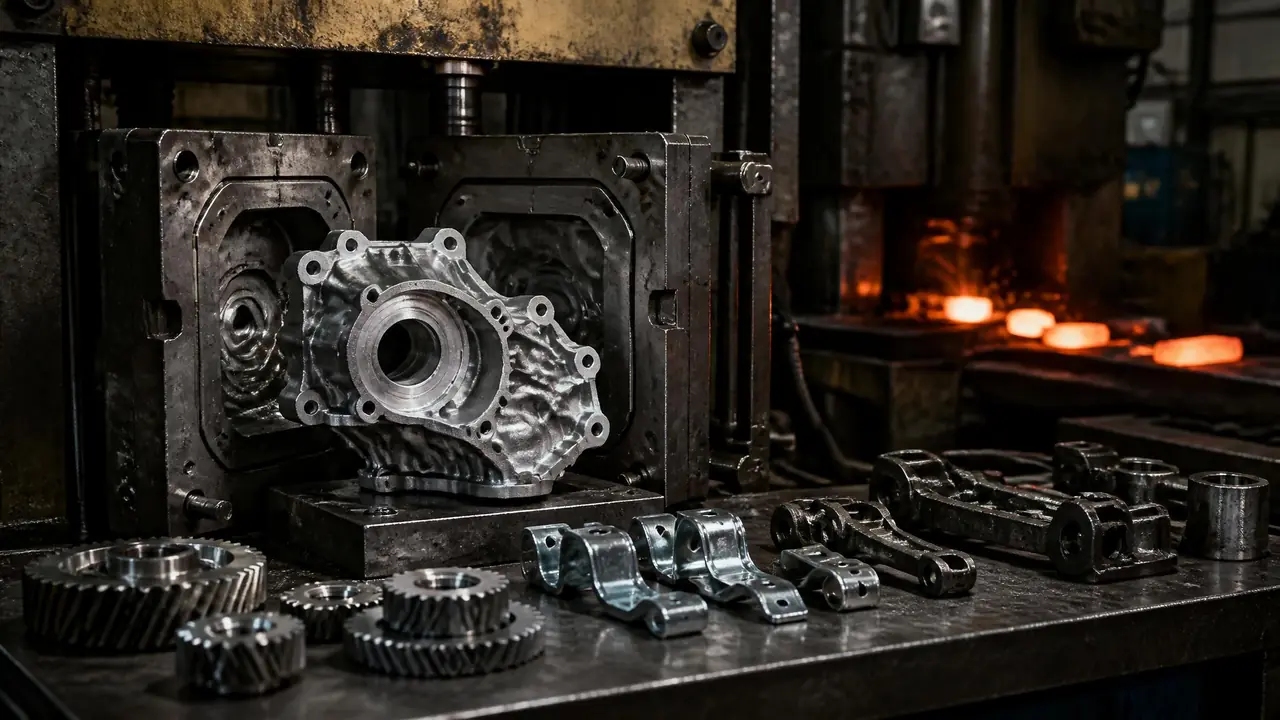
别绕了,机械模具就是给通用机械零件出坯件的一类模具,按成型工艺分冲压、锻造、压铸、铸造、粉末冶金五大类,齿轮、轴承座、泵体阀体都在这个筐里。判断依据是零件的材质和形状,不是厂家的叫法。开模前先定零件走哪条工艺,再挑模具厂,顺序反了必吃亏。
前几天有个做农机配件的老板问我,机械模具到底指什么,跟塑胶模具是不是一回事。说实话这个问题我听过不下二十遍,问的人十有八九是手里捏着一张零件图,不知道该找哪类模具厂。我的判断很直接:机械模具不是某一种模具,是给通用机械零件出坯件的一整类模具,齿轮、轴承座、泵体、阀体、连杆、法兰,这些铁疙瘩对应的模具全算。
塑胶模具吃的是塑料粒子,机械模具啃的是金属,钢、铝、铜粉都有。工艺不一样,模具的长相和材料差得就远了。同样是做一个泵体,走压铸和走砂型铸造,模具价钱能差三五倍,寿命更是两个量级的事。所以分类不是名词游戏,它直接决定你的开模预算和后期单件成本。
机械模具五大类,按零件对号入座
机械模具按成型工艺分五大类:冲压模、锻造模、压铸模、铸造模和粉末冶金模,板料找冲压,棒料找锻造,铝合金壳体走压铸,大件走铸造,小件高量走粉末冶金。这张表是我按车间常见订单整理的,对着零件图先定工艺,再谈模具价。
| 模具类型 | 吃的是什么料 | 典型机械零件 | 常用模具材料 | 寿命量级 |
|---|---|---|---|---|
| 冲压模 | 钢板、铝板 | 垫片、支架、法兰盘 | Cr12MoV、SKD11 | 几十万到百万冲次 |
| 锻造模 | 加热后的钢棒 | 连杆、齿轮坯、曲轴 | H13、5CrNiMo | 一万到几万件 |
| 压铸模 | 铝、锌合金液 | 泵体、电机壳、轴承座 | H13、SKD61 | 5万到15万模次 |
| 铸造模 | 铁水、钢水 | 泵体阀体、箱体、皮带轮 | 木模、树脂砂型、金属型 | 砂型几百次 |
| 粉末冶金模 | 铁粉、铜粉 | 含油轴承、小模数齿轮 | 硬质合金、高速钢 | 十万级以上 |
别小看这张表。我见过有人拿着铸铁阀体图纸去找压铸厂,人家报价报得出来,做出来才知道不对路——压铸机吃的是铝合金、锌合金这类低熔点合金,铸铁一千两百多度的铁水进模,再好的模具钢也扛不了几模。反过来拿铝合金薄壁壳体去做砂型铸造,表面质量和尺寸稳定性又比压铸差一截。路子一旦定错,后面全是返工的钱。
冲压模和锻造模:一个打薄一个打实
冲压模对付常温板料,命门在间隙,双边间隙取料厚的5%到10%起步最稳;锻造模对付加热过的棒料,命门在硬度,H13模块做到HRC48上下才扛得住反复锻打。这两类模具占了通用机械件模具的半壁江山。
冲压我熟。2024年给一家农机厂做离合器垫片的落料模,1.5毫米的65Mn弹簧钢板,双边间隙按0.12毫米配,冲了不到三万次刀口就开始拉毛,毛刺大到能划手。后来把间隙放到0.15,材质从Cr12MoV换成粉末高速钢ASP23,硬度做到HRC62,八万次才磨一次刀。间隙这事没有标准答案,料越硬越厚间隙就得放大,网上抄来的数字只能当起点,最终要靠试冲说话。
锻模是另一套逻辑。45钢坯料加热到一千零几十度往型腔里砸,模具一面挨着上千度的金属,一面靠喷水冷却,冷热交替最伤模。我们车间锻齿轮坯的H13模块,硬度定在HRC49左右,每打两千件上下把型面抛一次光,一套模打两万多件燕尾就开始出细纹,到寿命就换新的。想深挖锻模选材和失效细节的,这篇锻造模具是从选材写到失效的完整记录,比我三言两语细得多。
压铸模和铸造模:泵体阀体的两条路
泵体阀体带内腔的零件,铝合金材质批量上万走压铸模,铸铁材质或小批量走铸造模,先看材质再看批量,最后才比模具报价。路子选错,后期单件成本能差出一倍去。
压铸模我盯得最紧的是模温。ADC12铝液浇进去六百多度,模具不上模温机压到180到220℃,头几百模肯定拉伤粘模,铸件表面一层冷隔纹。我们那套水泵壳模,模温机恒定200℃,压到八万多模次型腔才开始有点粘,喷点脱模剂又能续一阵。同行有把模次做到十二万的,人家在浇排系统和冷却水路上下的功夫更深。
铸造这条路适合另一拨人。小批量、铸铁材质、零件上带复杂内腔的,砂型铸造用的木模或树脂模几千块就能开,交期也快,缺点是每件都要重新造型,尺寸精度比压铸低,加工余量得放足。我们给阀门厂配过一套铸铁阀体的树脂砂模,单模寿命也就两三百次,胜在开模便宜,等量跑起来了再上金属型也不迟。铸造模里的门道,这篇铸造模具把砂型和金属型掰开对比过,决定前值得先看一眼。
粉末冶金模和冷镦冷挤模:小件高量最省钱
几十克重的小件大批量,粉末冶金模一次压成近净形状几乎不切削,压坯密度做到6.8克每立方厘米以上强度才够用;螺栓销轴这类件走冷镦,一套模一天能出十几万件。
粉末冶金模的结构跟冲压模有点像,多了个往里填粉的下动作。烧结温度一千一百多度,压坯密度不够,烧结完一收缩就变形,孔位全跑偏。我见过一批含油轴承,密度只压到6.4,烧结完内孔椭圆超了两个丝,两万件全数报废,追下去发现问题出在阴模磨损了没人查。这种亏吃一次就长记性:密度得逐班抽检,不能等烧结完才算账。
冷镦更是狠角色。一颗8.8级的六角螺栓,盘圆钢丝进机,切断、预镦、终镦、搓丝,几秒钟出一颗,模具靠钨钢模芯扛住冲击。单件成本压到几分钱,全靠量往上堆。这类少无切削的工艺路线,这篇冷镦模具把高速成型的模具设计要点讲得透,做紧固件的可以先翻它再定方案。
回到开头那位做农机配件的老板,我最后给他的建议就一句:把零件图、材质、年用量三样先备齐。材质是钢是铝、一年几百件还是几十万件,答案基本就锁死在这五大类里了。机械模具的分类听着杂,摸清了工艺和零件的对应关系,选模具厂这件事反而比选注塑模还省心,因为参数硬,行不行试模见真章。
常见问题
机械模具和五金模具有什么区别?
五金模具基本是冲压那一挂的,做的是钣金件;机械模具范围更宽,锻造、压铸、铸造、粉末冶金都包在内。你做的是板料件就找五金冲压厂,做锻件、压铸件,得找对应工艺的厂,找错了对方做不了。
做一套通用机械件的模具大概要多少钱?
跨度很大。砂型铸造的木模几千块,冲压单工序模一到三万,压铸模八万到二十几万,锻模看吨位,中等复杂的十几万也正常。各家报价差异最大的地方在模具材料和热处理,便宜得离谱的报价往往就省在这一块。
机械模具快到寿命有什么前兆?
三个信号最准:产品毛刺突然变大、尺寸往一个方向漂、型面出现网状龟裂。压铸模粘模越来越频繁也算一个。发现前兆就安排修模,硬撑着打,崩掉一大块型面,修的钱够换半个模块了。
开模前要准备哪些资料?
带公差的零件图、材质牌号、年用量、后续加工余量要求,有样件最好一并带上。模具厂最怕口头一句照这个做,公差和批量不定,报价没法准,做出来对不上责任也扯不清。