模具单位有哪些?模次丝毫米吨位一副一套大白话讲透
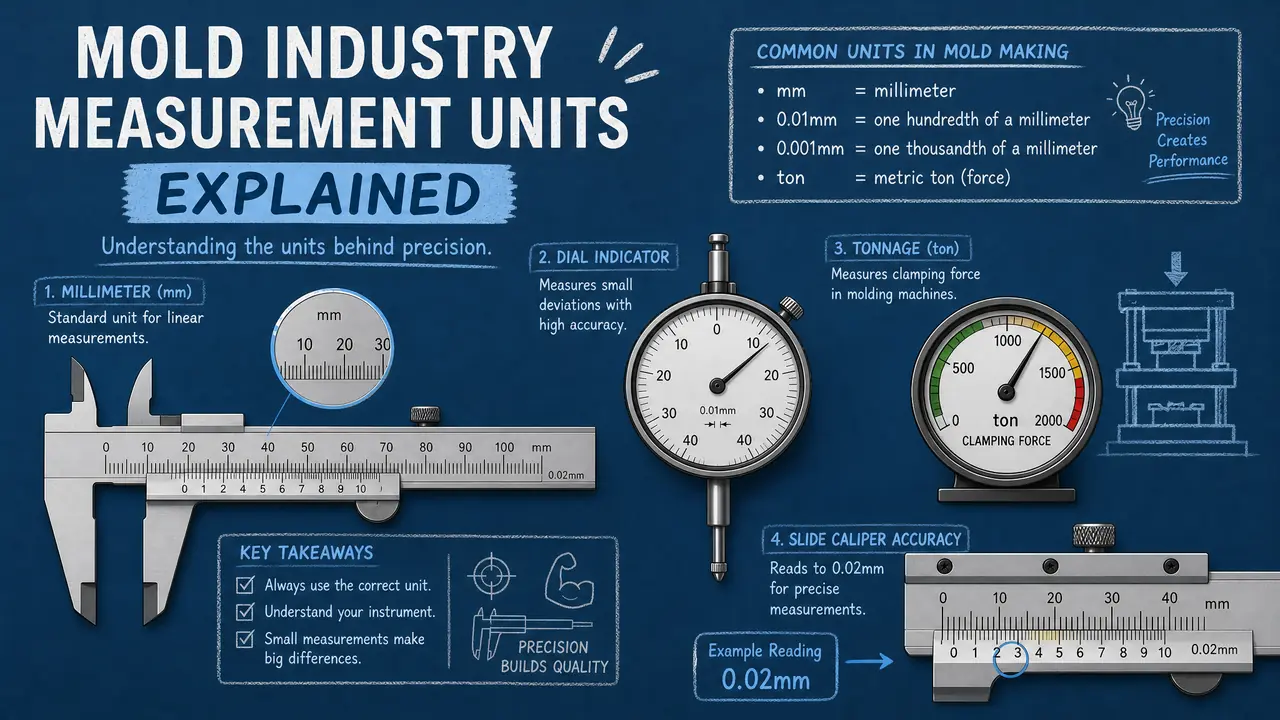
把话放这儿:模具单位就五类,模次算寿命、丝和毫米算精度、吨位算机台、一副一套是叫法、公斤吨算料钱,各管各的账。分不清的代价很实在,客户说五十万模次你当五十万套报,价钱差出一百倍,机台吨位选错小一号直接压爆料。看完这张换算表和几个报价单实例,你听车间聊天、看报价单就不再卡壳。
我前年刚出师那阵,在宁波一家做家电外壳的模具厂当钳工,有天客户打电话来问"你们这套模能保多少模次",我张嘴来了句"八万",电话那头愣了两秒。人家的意思是五十万模次起保,我脑子里想的是八万块钱的模价,两个数字根本不是一个东西。这事被老板娘笑话了半年。模具单位这个词,看着简单,其实是横在新人和这行之间的一堵墙:模次、丝、毫米、吨位、一副一套,每个词背后都挂着钱。
所以这篇我不讲书本定义,就拿车间里天天过手的说法,把这些单位一个一个捋清楚,末尾给一张换算对照表。你下次听师傅对讲机里喊"这个尺寸差三丝",就知道他在说0.03毫米,不是三天。
模次:一副模具的寿命单位
模次就是模具开合一次、压出一件产品的计数单位,模具行业用它计寿命和维保节点。普通P20塑胶模保30到50万模次,级进冲模能到上千万模次,报价单上写的保用模次直接关系模具钱和后期修模责任。客户谈合同时说的"保五十万模次",意思是五十万次开合之内模具出问题,厂家免费修。
这个单位跟汽车里程表一个道理,车卖给你不是按年算的,是按跑了多少公里算的。模具也一样,一天二十四小时连轴转的机台,一个月就能跑几万模次;做批量小、经常停机的模,一年可能也就几万模次。同样是"用一年",模次能差出十倍。
我们厂去年接的一套饭盒盖模,客户量产爬到二十三万模次的时候顶针开始咬,按合同这属于保用范围,我们免费换了一整套顶针,花了小四千。要是合同没写模次,这笔账就得扯皮。对了,计数这活现在多半靠机台自带的计数器,讲究点的厂会装独立的模具计数器,数据拿去做保养预警。
还有个容易混的:模次不等于件数。一套一模十六腔的模具,开一万次模就是十六万件产品,但模次只有一万。客户报需求数量的时候,你得先在心里除以腔数,再换算成模次去看寿命够不够。
丝和毫米:车间嘴里的精度单位
丝是车间口头精度单位,1丝等于0.01毫米,100丝才是1毫米,机械行业南北通用。公差标注照图纸写±0.02毫米,师傅嘴里说"两个丝",一个意思。跟老师傅沟通、听修模反馈,不会换算丝就等于听不懂人话。图纸归图纸,车间聊天归聊天,两套都得会。
刚进厂那年我拿游标卡尺量完一个模芯,跟师傅说"差一丝不到",师傅头都没抬:"一丝都不给你留,这个面差三丝产品就拖伤。"那时候我才明白,在这行嘴里的每个数字都是钱——精度越高,抛光和配模的工时越长,模具就越贵。
给个手感参考:一根头发丝大概7丝(0.07毫米),普通铣床能稳做到5丝以内,精磨和慢走丝能压到2丝,顶级慢走丝能干出±0.002毫米。所以听见"这个孔要按两个丝做",你就该知道这活得上线切割,铣床干不了,价钱也不在一个档。
| 口头说法 | 等于多少毫米 | 常见用在 |
|---|---|---|
| 一丝 | 0.01毫米 | 配模间隙、抛光余量 |
| 两个丝 | 0.02毫米 | 精密件公差 |
| 五丝 | 0.05毫米 | 普通铣削精度 |
| 十丝(1条) | 0.1毫米 | 粗加工留量 |
| 一百丝 | 1毫米 | 大余量、焊缝高度 |
南方有些老师傅也说"条",一条就是一丝,别被绕进去。其余毫米、厘米、英寸那些都是通用单位,图纸上该是多少是多少,唯独"丝"是车间黑话,出了厂房门外面人真听不懂。
吨位:给模具配机台的力气单位
吨位指注塑机的锁模力,单位是吨,代表合模后能顶住的最大胀模力,常用机台从120吨到320吨不等。吨位不够产品会飞边,太大则浪费机时费,选机台就用锁模力估算值乘1.2倍安全系数去对号。模客谈"你们几吨的机台能吃下这套模",问的就是这个。
锁模力怎么估?不搞公式的话,有个土办法:投影面积(平方厘米)乘模腔压力,一般结住料用每平方厘米300到400公斤,再换算成吨、上浮两成。比如一个产品投影200平方厘米,乘下来锁模力约70吨,上浮到80吨,那就上100吨的机台留余量。别小看这个数,机台吨位每上一档,每小时机费能差十几二十块。
冲压那边的吨位是另一套算法,冲裁力跟料厚和刃口周长挂钩,理论上吨位选冲裁力的1.3倍往上。去年隔壁厂一套端子模配了个吨位偏小的冲床,结果速度上不去,一个月白丢几万产能,后来换了机台才顺。
吨位之外还有几个零碎单位顺手说了:模温机控温论度,普通ABS料模温打到60到80度;材料钱论公斤,模具钢一公斤8块到25块都有;产量大的账再论吨,比如废料回收和钢料整批采购按吨计。这些单位在报价单上各占一栏,互相不能串。
一副一套与换算表:把单位串起来用
模具的量词"一副"和"一套"通用,都指能独立成型的一整套模具,真正要分清的是模架和模具:模架只是骨架,型腔型芯装上去才算完整一副。连起来用的口诀是腔数除件数得模次,丝换毫米乘0.01,投影面积估吨位,公斤算钢钱。谁先算错谁背锅,下面这张表是我在厂里带新人时让他们抄的。
为什么大家说"一副"?老一辈是从"一副手套""一副担子"这么沿用下来的,模具动模定模像人的两只手,合起来才干活,所以叫一副更顺口。广东那边爱说"一套模",北方师傅爱说"一副模",指的都是同一个东西,谁也别嫌谁外行。
量词背后藏着的是计价口径。一套模的报价单里,模架是标准件按型号走,内模(型腔型芯)按钢材重量算钱,行位斜顶这些按件计。有回一个新客户拿着别家报价来问我为什么便宜三万,我一看,对方那张单子只报了模架钱,内模钢料另算——口径不一样,数字当然对不上。看报价先把"一副模具到底含什么"问清,比盯着总价砍有用。
| 单位 | 量的是什么 | 换算/参考值 | 常见场景 |
|---|---|---|---|
| 模次 | 模具开合次数 | 1模次=1次开合;16腔×1万模次=16万件 | 保用合同、保养计划 |
| 丝 | 精度/公差 | 1丝=0.01毫米;头发约7丝 | 配模、抛光、修模 |
| 毫米 | 尺寸/板厚 | 图纸上标准单位 | 设计、加工 |
| 吨位 | 锁模力/冲裁力 | 120-320吨常见;按投影面积×1.2倍选 | 配机台、算机时费 |
| 一副/一套 | 模具数量 | 同义,含模架+内模 | 报价、合同 |
| 公斤/吨 | 钢料重量 | P20约8-15元/公斤 | 材料费、回收 |
| 度 | 模具温度 | ABS模温60-80度 | 注塑工艺 |
举个完整例子。客户要做一批PP饭盒,单件重45克,一模两腔,预计总需求100万件。先算模次:100万除以2腔,是50万模次,那钢材就不能省,得往S136或者带涂层的方向挑,模次保用也得谈到位。再算吨位:饭盒投影约350平方厘米,PP流动性好按低模压算,锁模力估120吨上下,配160吨机台。最后看精度:饭盒口沿配合处公差标±0.02毫米,师傅嘴里的"两个丝",这个位置得精加工。
三层单位一串,报价逻辑就出来了。我带的那个学徒现在接电话,先问件数、腔数、材料,三句之内把模次和吨位口径对齐,客户反而觉得他专业。单位这东西不神秘,天天用自然就熟。
回到开头那通让我出洋相的电话。后来我把"模次、丝、吨位、一套"四个词写了一张便利贴贴在钳台上,带过的每个学徒第一天都先背这个。模具单位不复杂,复杂的是每个单位背后挂着的钱和责任。你把这层捅破了,听报价、看合同、跟师傅搭话,都会顺很多。
常见问题
一模和一模次是一回事吗?
不是。客户嘴里"一模"常指一模两腔、一模四腔这种排位方式,说的是模具一开能出几件;而"一模次"是开合动作的计数。听到"一模"先确认他说的是腔数还是次数,别急着接话。
丝和条完全一样吗?
在机械加工圈基本通用,1条=1丝=0.01毫米。个别地方方言里"条"有别的用法,拿不准就当场问一句"你说的一条是0.01毫米吧",比自己猜错强。
模具保用模次写多少才合理?
看钢材和产品。普通P20做日用工件,保30万模次算行业常规;S136之类的不锈钢料、产量大的单子,可以谈到50万往上。写合同的时候把"模次内免费修什么"列清楚,比单纯堆数字有用。
注塑机吨位选大了有什么坏处?
费钱也伤件。机台吨位大,机时费高,每小时多十几块;而且大马拉小车,锁模力过剩反而可能把精密模压出问题。按估算锁模力上浮两成选机台就够了,别贪大。
报价单上"一副模具"包含试模费吗?
要单独问。有的厂把两次试模打进模具价里,有的每次试模另收三五千。签合同前把试模次数、超次怎么算写进条款,后期才不会加钱加得莫名其妙。