模具零配件怎么备?易损件的安全库存
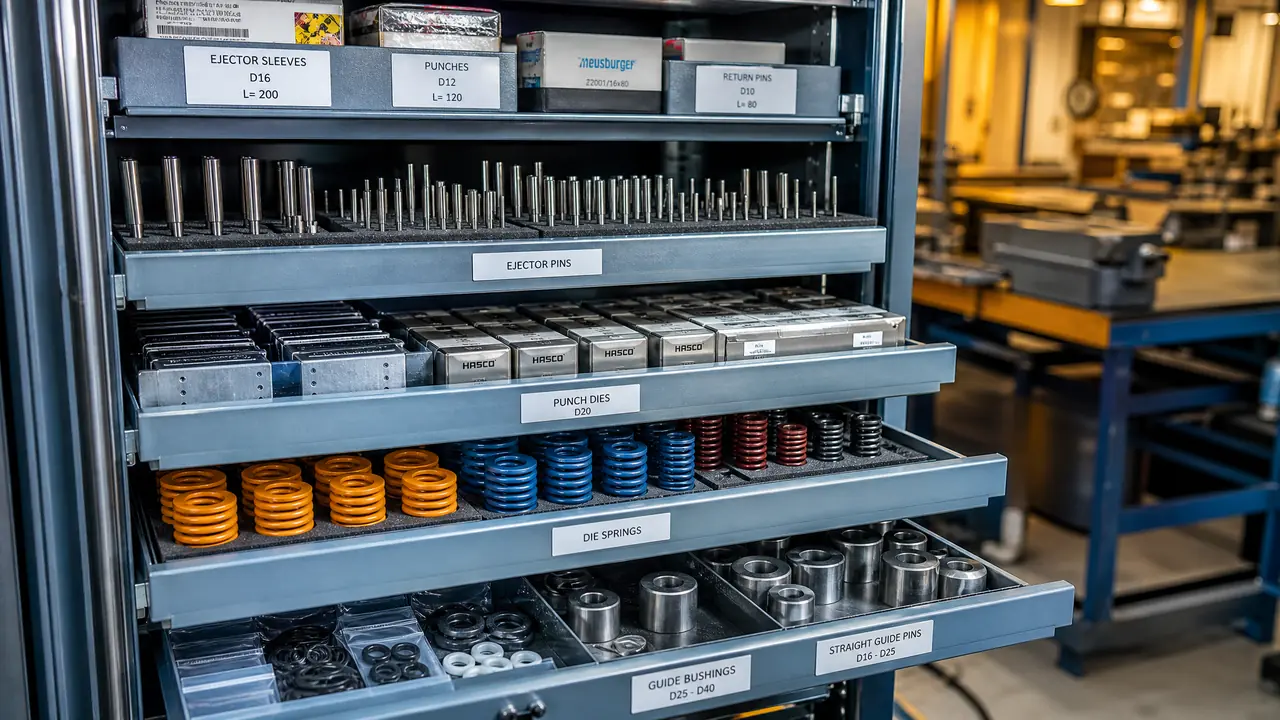
别绕了:易损件按损坏频率分三档,高频件用月均消耗乘采购周期再乘一点五倍算安全库存,关键件柜里永远留一根。备得多不等于稳,缺的往往是集中损坏那几个腔位的件。今晚先清点高频件,没台账的先建台账。
模具零配件这东西,平时躺在柜子里不起眼,冲头一崩才知道要命。前年我们接的一套端子级进模,夜里两点打崩了Φ1.5的凸模,仓库翻出来的全是断头,找供应商补做最快也要三天,一车货押在机台上,客户那边天天打电话催。那三天我算明白了一件事:缺件的账,比压钱的账大得多。
但备货也不是越多越好。见过同行整柜整柜地囤,五年下来一半没开封,弹簧橡圈倒先老化了,钱照样打水漂。这篇把我记在车间台账里的东西摊开讲:哪些件算易损件、安全库存怎么算、注塑模和冲压模各备什么,最后说说保管和轮换。都是土办法,胜在能落地。
易损件先分三档,别一股脑按件数备
易损件按损坏频率分三档:顶针、冲头、弹簧这类高频件月月换,镶件斜顶一年坏几次,导柱导套几年一遇,三档备法完全不同。
先划档位。第一档是高频件,特点是不分好坏模,只要机器在开,它就在损耗:顶针、司筒、复位弹簧、密封圈、感温线,热流道模再加发热圈。这类件便宜,坏得勤,备少了天天停机等件。
第二档是中频件。镶件、斜顶、滑块组件、定位销,正常能撑大半年,一坏就是崩角或者拉毛。价格上了一个台阶,定制周期十天半个月,备法讲究放一备一。我们那套十六腔瓶坯模的教训我记得很清楚:半年换了二十三根顶针,其中十七根集中在三个腔位,后来才查出是那三个腔的冷却水路堵了,局部温度偏高把顶针烧了。这事说明损坏往往不是均匀分布的,查原因比多备件更要紧。
第三档是低频件,导柱、导套、模架大件、油缸缸芯,几年未必碰上一回。这类我建议不备实物,把供应商电话和图纸存好就够了,备着纯属占地方。镶件怎么固定怎么换,之前写过一篇模具镶件的选材、固定与更换维修,讲得比我细,这篇只管备货。
安全库存怎么算?一个土公式加两个修正
安全库存等于月均消耗乘采购周期再乘一点五倍保险系数,算出来不足一根的向上取整,定制件系数放到两倍,关键的冲头镶件柜里永远留一根。
公式不稀奇,稀奇的是数字从哪来。月均消耗别拍脑袋,翻维修记录。那套端子模我记过小半年:Φ1.2到Φ2.0的小冲头月均崩四根,采购周期三天,系数取二,四乘零点一再乘二不到一根,向上取整再加一线缓冲,备两根正好。定制镶件不一样,一年坏两次听着不多,可交期要十五天,系数放两倍,算下来还是得常备一片。
两个修正记牢。头一个是集中损坏修正:像瓶坯模那种损坏扎堆在几个腔位的情况,先把水路查掉,再把那几个位置的备件加倍,其他位置维持原样,别整个模平均加。第二个是寿命到点修正:弹簧这类有明确压缩寿命的件,行业普遍按五十万次到一百万次一档来分,我的做法是产量走到寿命七成就整批换新,换下来的降级给试模模用,一点不糟蹋。等断了再换,断簧崩进料里划伤模面,损失比几根弹簧大十倍。
注塑模和冲压模的常备清单,照着抄能省事
注塑模常备顶针、司筒、弹簧、密封圈和热流道电件,冲压模常备冲头、凹模镶件、卸料弹簧和定位销,单价几块到两三百,照清单备最省心。
清单列成表,两栏对着看。单价是这两年我们采购的大致区间,各地行情有浮动,当个量级参考:
| 模具类型 | 常备件 | 建议数量 | 参考单价 |
|---|---|---|---|
| 注塑模 | 标准顶针 | 10-20根 | 5-15元 |
| 注塑模 | 司筒组件 | 4-8套 | 20-60元 |
| 注塑模 | 复位弹簧 | 4-8根 | 10-30元 |
| 注塑模 | O型密封圈 | 一盒混装 | 1-5元一个 |
| 注塑模 | 感温线/发热圈 | 按热嘴数各一 | 50-200元 |
| 冲压模 | 冲头(SKD11) | 3-5根 | 15-40元 |
| 冲压模 | 凹模镶件 | 1-2片 | 80-300元 |
| 冲压模 | 卸料弹簧 | 6-10根 | 8-25元 |
| 冲压模 | 定位销/打杆 | 各2-4件 | 5-20元 |
冲头这行水不深但杂。国产SKD11的Φ3冲头十几块一根,硬度做到HRC60上下,批量生产完全够用;粉末高速钢的五六十,抗崩裂好一截,细小冲头建议直接上;进口货上百一根,除非冲硅钢片这类硬料,普通订单没必要追。下单时让对方附热处理报告,拿不出报告的便宜别占。镶件属于定制件,图纸一定自己留底,我的习惯是同时发两家报价,比的是交期和热处理水平,不光比价格。
备件放着放着也会坏:保管、轮换和台账
密封圈怕老化、弹簧怕锈、顶针怕磕:备件柜要干燥避光,先进先出半年一轮换,台账记换件日期、寿命模次和坏因三样就够了。
先说吃过亏的。一批丁腈O型圈放了两年,装上去第三天就渗油,拆下来一捏发黏,全废。打那以后橡胶件只按半年用量采购,水路高温位置直接上氟胶,贵些但耐放。
保管几条土规矩:备件柜放车间阴面,太阳晒不着;弹簧挂起来立着放,别堆着压;顶针冲头保留原包装,插在海绵板上,用之前抹层防锈油。半年清一次柜,先用的必须是旧批次,新件往后排。
台账是这套体系的底盘,别嫌麻烦,就记三列:哪天换的、用了多少模次、为啥坏的。记上几个月,哪个件该备几根一目了然,坏因那列还能反过来揪出模具自己的毛病,瓶坯模那三个腔的水路堵塞,就是台账先报的警。表格样式不用自己琢磨,工装模具的台账管理笔记里有现成的,照着建就行。
台账记熟了还能往上游用一把:把易损件寿命和保养动作挂上钩,什么时候该拆洗、什么时候该氮化,全有数可依。那篇从崩模到正常报废的寿命延长记录正好接着看,数据更全。
回到开头那套停机三天的端子模。自打备件柜按三档配齐、台账建起来,两年里最长的等件记录是半天,还是等热处理的定制镶件。你要是也在为备件发愁,今晚就先干一件事:把柜子里的高频件清点一遍,对着维修记录算算月均消耗,缺的补上,多的退掉。备件管理说破了就一句,让柜子跟着数据走,别跟着感觉走。
常见问题
新模试模阶段,零配件要按量产标准备吗?
不用照搬。试模阶段坏件的原因多半出在模具本身,修模比换件频繁,先按量产清单的一半备,重点留顶针、弹簧和小冲头这些便宜的。等量产稳定一个月再把清单补齐,免得试模一改结构,备件全对不上号。
顶针老是烧死,是该多备几根还是查模具?
先查再备。烧死十有八九出在配合和排气上,顶针孔单边间隙行业普遍控制在0.01毫米上下,太小容易咬死,太大冒料。配合位置补排气、顶针表面做氮化,处理完再备件,否则备多少都填进去。
网上买标准顶针冲头靠谱吗?
靠谱,但要会挑。看三样:材质单写没写清牌号、硬度标注到不到HRC60以上、热处理报告给不给。同规格在两家各买几根样品,上硬度计打一下,几块钱的事,比整批踩坑划算。
备件备太多压资金,有什么办法消化?
三条路:常备量和供应商谈寄售,用掉再结算;定制镶件和周边同行拼单,分摊起订量;实在呆掉的件挂给同行调剂。压资金的根源多半是清单没按消耗数据修,半年核一次账,呆料自己就下去了。