模具组成部分按两侧分家:定模侧和动模侧各管什么
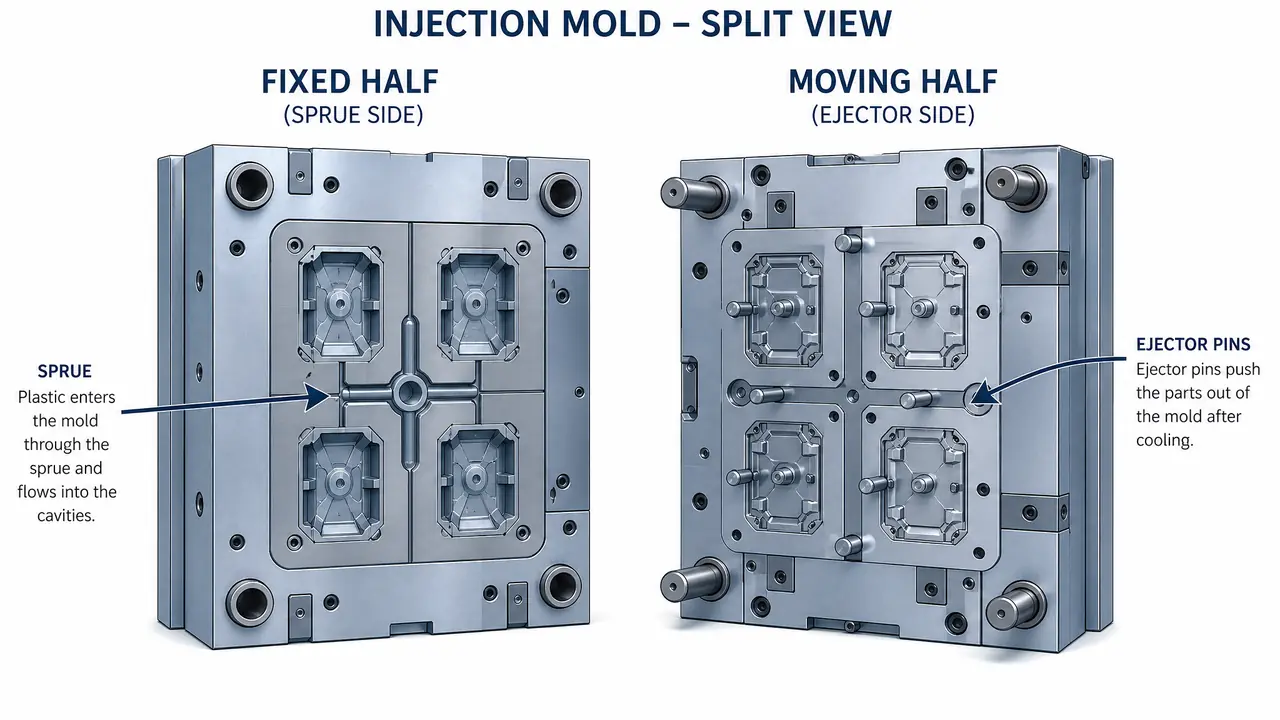
直接给结果:模具组成部分按注塑机分成两家,定模侧焊死不动,管产品的脸面和进料,动模侧跟机器开合,管产品的背面和脱模。开完模件留在哪一侧,哪侧就是动模,把这个大方向抓住,再去看顶针、导柱、运水,全都是挂在这两家名下的零活。
上个月我们车间新来的学徒指着模架图纸问我,为什么明明是一副整模,图纸上非要分动模侧和定模侧两半画,零件也各挂各的。我让他站到注塑机边上,看那次120吨机的开模动作,看完他就明白了。整套模具从中间的分型面一分为二,一半钉死在射嘴那头,一半跟着拖板来回跑。
这套分家法不是设计师闲着没事找活。模具组成部分按动静分侧,跟注塑机的动作是一一对应的:机器射胶,塑料从定模侧进;机器开模,动模侧带着产品后退,再由顶针把它捅下来。我要验收一副新模,第一件事就是看开模后件粘在哪边,粘对侧了,这模的顶出八成有病。
整篇就按这两家人一个一个报家门,谁住哪侧、干什么活、坏了是什么动静,听完你再看图纸就不用犯怵了。
定模侧:钉死不动的半边管脸面和进料
定模侧固定在注塑机射嘴一端不参与开合,核心零件是定模板、型腔和浇口套,负责产品外观面成型和塑料入口,水温一般控制在80度左右。你可以把它理解成家里那半扇不动的门框,门扇怎么开合它都不带动的。
从上往下数,定模侧的家底是这几块钢。定模座板在最外头,负责往注塑机定模板上压紧,上面开有定位孔,跟机器的定位圈配公差。往里是定模板,老图纸里叫A板,型腔镶件就窝在它肚子里,产品照出来是什么脸,全看这块面的功夫,镜面件还要抛到A1级。浇口套竖在正中间,机器射嘴顶上它,塑料就从这儿往下灌。
怎么记住定模侧?一句话:产品露在外头的那面、塑料进来找的那半边,就是定模。像是洗脸盆,型腔那面决定盆的内壁光不光滑。
定模侧也不是铁板一块,有的模要把件留在定模这头强行拽下来,比如PP料盖子反向进胶的搞法,就要在定模侧加反顶或拉料结构。我做过一副3毫米PP周转筐的模,客户非要外表面无浇口痕,最后靠定模侧倒扣拉件再二次顶出解决,光这道动作试模多花了一个星期。
动模侧:跟机器开合的半边管背面和出件
动模侧装在注塑机拖板上跟着开合,核心零件是动模板、型芯、顶针板和顶针,产品开模后留在这一侧,由顶出机构从型芯上推下来,深腔件还要加弹簧辅助。这半边像个手掌,摊开时接住产品,合上时把它扣进型腔。
动模侧的人家就多几口了。动模板,图纸上的B板,装着型芯,产品内表面贴着它成型。型芯后头藏着顶针,顶针拧在顶针固定板上,后面跟顶针底板,两块板子中间垫着方铁,给顶针板留出后退的空间,机器一给信号,顶针油缸一推,件就下来了。别小看这几根小棍,φ1毫米的顶针顶薄壁件,顶针油没打够就咬死,一副模的顶针备件一年要备三套,顶针油也得按月补。
还有一样容易漏讲:动模侧多数模还装着复位杆和撑柱。复位杆管顶针回去时归位,撑柱顶住B板防压缩变形,两样都是不起眼却省大修钱的小件。
对了,说个我踩过的坑。有回验收一副收纳盒的模,T1试模开模后件粘在定模侧,把型腔面带花了。拆开一看是新装模的把顶针板装反,顶针没跟到底,产品脱不出来。光这一下,客户停机等了两天,我们赔了抛光费。所以我说验收先看件粘哪侧,是真金白银换来的口诀。
两侧共用与合模:导柱定位、浇注和运水的进出
导柱导套贯穿两侧管合模定位,浇口套从定模进料经分型面进入型腔,运水孔两侧各自布管控温,分型面贴合不严就会跑飞边。这三样都是跨两侧的活,哪侧少了都合不上口。
先说导柱导套。四根导柱一般装在动模侧的四角,导套窝在定模板里,合模时导柱插进导套,把两侧对齐到±0.02毫米级别,不然型腔型芯一偏,件就出披锋。大模具还要加锥面定位块,光靠导柱兜不住几千吨的锁模力。
浇注和运水也一样跨两侧。塑料从定模侧浇口套进来,过了分型面才进型腔,流道开在哪侧看浇口形式;运水孔则是两侧各自打各自的,接头一红一蓝,动模侧那组跟着开合来回动,用的是能摆动的快速接头。接头装反或者水路串了,模温机到80度都打不上去,这种小毛病我在车间见过不止一两次。
两侧的家底我列成一张表,你对着料单一格一格过就行。
| 零件 | 住在哪侧 | 干什么活 | 出问题的动静 |
|---|---|---|---|
| 定模板A板 | 定模侧 | 装型腔,定产品脸面 | 型腔拉伤,脸面起亮斑 |
| 浇口套 | 定模侧 | 接机器射嘴,进料口 | 对不上嘴,漏胶挂料 |
| 动模板B板 | 动模侧 | 装型芯,定产品内腔 | 型芯压伤,件内壁拖花 |
| 顶针板加顶针 | 动模侧 | 顶出产品脱模 | 顶白顶高,粘模不下件 |
| 方铁 | 动模侧 | 撑出顶针板空间 | 空间不够,顶出行程短 |
| 导柱导套 | 两侧共用 | 合模定位 | 对不齐,件出披锋 |
| 运水孔 | 两侧各自 | 通模温机控温 | 水路串了,周期拉长 |
这张表我不求你背下来,收新模对料单时拿出来逐格勾,够用了。
定模管脸面进料,动模管背面出件,导柱和浇注运水横跨两家——模具组成部分按这两侧分家去记,再厚的图纸也是这几十户人家的户口本。下次进车间,开机前先问句件留在哪侧,老师傅一听就知道你是懂行的。
常见问题
前模和后模是书面名称吗?
不是,这是车间的口头叫法,多数厂把前模对应定模侧、后模对应动模侧,也真有片区叫法反着的。对图纸和对外厂沟通时,建议统一说定模侧和动模侧,少闹误会。
开模后产品为什么会留在动模侧?
因为动模侧装着型芯,产品冷却收缩时会抱紧型芯,开模就跟着走了。设计师会在浇口和拔模方向上做手脚,故意让包紧力集中在动模这头,顶针再把它推下来。包紧力设反了件就粘在定模侧,那是要改模的大病。
热流道模具的定模侧有什么不一样?
多了一整套热流道板和热嘴,定模板要加厚,还要留热电偶和加热棒的走线槽。价格也比冷流道贵出不少,一副四腔的热流道模,光热嘴就按根报价,几百到几千一根不等。好处是省水口料,量产摊下来反而划算。
斜顶和滑块算哪一侧的零件?
多数装在动模侧,跟着顶针板一起动,负责侧面的孔和倒扣。少数产品倒扣开在前模的,也会做到定模侧,靠拉杆或小油缸抽芯。判断方法很简单:它跟着哪块板动,就算哪侧的人。