模具专业术语小词典:分型面拔模缩水飞边30个高频词大白话讲透
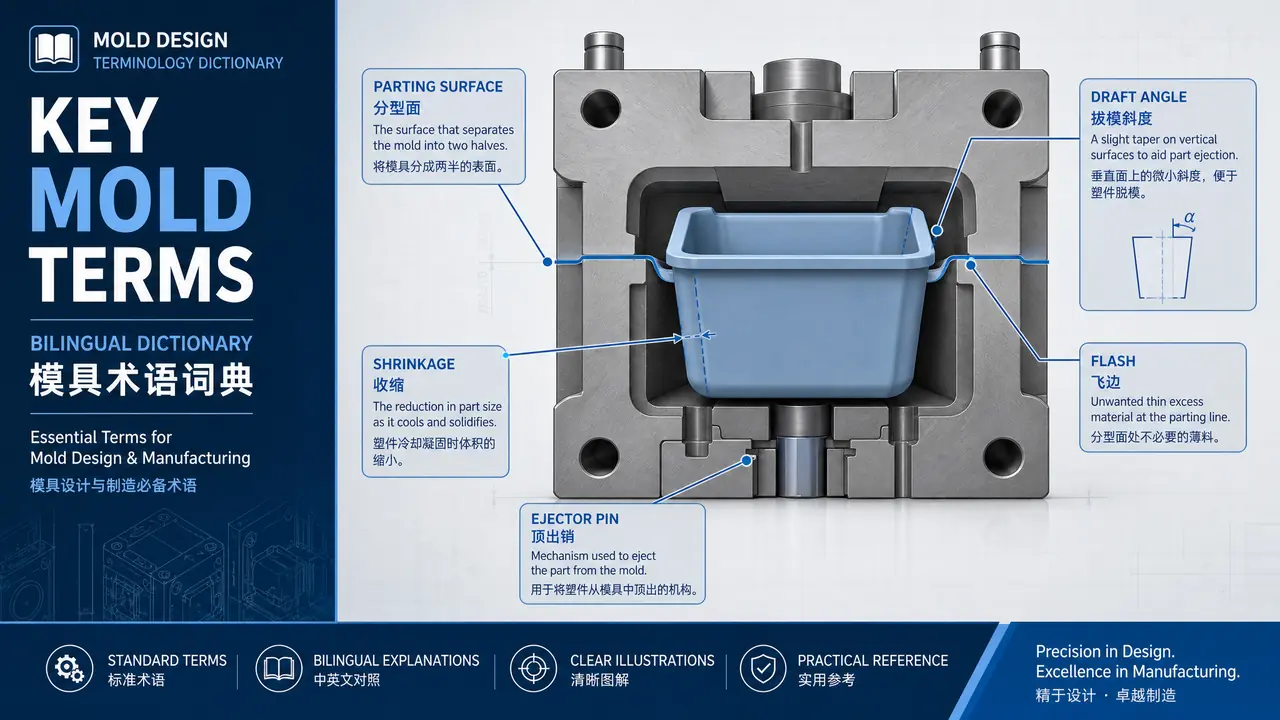
我的判断是:模具专业术语翻来覆去就三十来个词顶用,分型面、拔模、缩水、飞边这批词,死背不如按场合归类记。这篇把设计、缺陷、流程、报价四堆词各配一句人话,再塞进我踩过的几个坑,看完开会、接电话都接得住。看图认零件是另一码事,别混着学。
模具专业术语不难,难的是没人肯系统给你讲。三年前我刚出徒,头一回跟师傅去客户那儿开图面预审会,本子上记满"分型面顺出模方向""缩水放千分之五""倒扣让设计改",回家翻了半宿,一个词都查不到人话解释。这篇把我攒了三年的三十个高频词,按你用得着的场合归成四堆,一个词配一句大白话,看完你至少开会能接上话。
先交代下人设,免得你觉得我在瞎讲。我学徒出师,现在在东莞长安一家模房做跟模,天天夹在设计师、钳工和客户中间传话,谁的黑话都得听懂。词不敢说收全了,但开会、看邮件、听车间对讲机,够用。
设计定生死:分型面、拔模、缩水这八个词先懂
分型面是模具分开取件的那圈面,拔模斜度让件好脱,缩水率补偿冷却变小,倒扣是脱模方向的卡阻,碰穿插穿管封胶,枕位垫着胶位,排位定腔怎么摆。这八个词定一副模的骨架,图面预审会翻来覆去全在说它们。
一个一个来。分型面,动模定模分开的那圈面,产品最大轮廓基本就在这。像切西瓜前先想好从哪儿下刀,刀路走直了,两边才都好看。分型面没选顺,飞边拖花全算它头上。它在整套结构里处在什么位置,模具结构图解那篇对着图看更快。
拔模斜度,图纸上也写脱模斜度,就是产品侧壁往出模方向放的角度。直上直下的壁脱模,跟拔紧靴子一个道理,越拔越死;放两度斜度,跟脱拖鞋一样一蹬就走。外观件我习惯放0.5到1度,晒纹件另算,纹越深角度越大,1到3度起步。
缩水率,材料冷却后变小的比例,开模前就把这个缩小量补进模具尺寸。ABS放千分之五上下,PP放百分之一点五,POM能到千分之二十多。老师傅嘴里"缩水放多少",说的就是它。
倒扣,脱模方向上的卡阻,像衣服上的暗扣,直着拔永远拔不出。要么行位往外抽,要么斜顶往里让,要么料软硬强脱。倒扣一多,模具价钱和故障率一起涨。
碰穿和插穿,都是前后模钢料封胶的配合位。碰穿像两掌合十,面对面顶死;插穿像十指斜扣,靠斜面贴紧,斜度不够就拖花压伤,车间一般要求3度往上。
枕位,产品贴着分型面的那块胶位,跟枕头垫着脑袋一个意思,常出在碰穿位边上,省模的时候最容易漏抛。
排位,一套模里产品怎么摆、出几腔、流道怎么走,画图前先排后画。排位一定,后面全跟着它转。
我头一回听碰穿插穿,还以为是接电线的端子,这个笑话师傅笑了好几天。开会听到这八个词,你就知道大家在聊"这模好不好做",不是"这模做什么"。
试模看件的八个毛病词,见着不慌
飞边是缝里挤出的薄料,缺料是没填满,缩痕是表面凹坑,熔接痕是两股料的接缝,顶白拖花往出模方向找原因,困气查排气,翘曲查冷却。八个词都是试模时拿在手里看的毛病。
试模机的门一开,客户拿件照着灯转,嘴里蹦的就是这几个词。列张表存手机里,对件比对照书快。
| 毛病词 | 看见什么 | 先查哪里 |
|---|---|---|
| 飞边(披锋) | 分型面挤出一圈薄料 | 分型面压没压伤、锁模力够不够 |
| 缺料(短射) | 边角没填满,件缺肉 | 进胶口、排气、料量 |
| 缩痕(缩坑) | 表面局部凹下去 | 保压时间、壁厚悬殊处 |
| 熔接痕(夹水线) | 两股料汇合的一条线 | 浇口位置、料温模温 |
| 顶白 | 顶针位发白发亮 | 拔模斜度、顶出速度 |
| 拖花(拉花) | 顺出模方向的划痕 | 斜度够不够、型腔光洁度、行位 |
| 困气 | 最后充填处烧焦发黑 | 排气槽深度、加排气 |
| 翘曲(变形) | 件出模就弯了扭了 | 冷却均不均、顶出早不早 |
最容易混的是"缩水"。设计说"缩水放千分之五",讲的是收缩率,是补进模具的尺寸;师傅拿着件说"这儿缩水了",讲的是缩痕,是毛病。我出徒头一个月就拿这两个意思打过架,把"件缩水了"理解成收缩率没放对,捧着比例表对半天尺寸,人家说的是表面凹坑。
困气我得多说一句,像倒热水瓶不进气那声咕嘟,胶料憋在腔里排不出气,最后充填的地方就烧焦。排气槽开多深有讲究,ABS和PP常用0.02毫米上下,开深了飞边,开浅了排气不通,正好卡在两丝之间。
调毛病我更信先调保压和冷却,不太信一上来就动钢料,改一回模七八天就没了,急单谁等得起。
T0、T1、留模、落模:流程黑话按天排
试模一轮轮过叫T0、T1、T2,修模是模方修自己的问题,改模是设计变了动结构,留模要分清是件留哪侧还是模留谁家,落模就是把模从机上卸下来。这批词全带时间,按天排的。
钢料加工完装配好,上机打第一模,叫T0。T0能出整件就算赢,毛病一车皮。回来修,修完再上机叫T1。正常一副模三到五轮,一轮隔七八天到十天,省模、装夹、等机台都吃时间。客户老问能不能T1直接量产,我一般回他:急单有,常规别指望,中间还得做尺寸报告和外观确认。
修模和改模要分清。模具自己的问题,跑披锋、顶针卡死,模方修,不另收钱;设计变了、产品结构动了,叫改模,另算钱。我踩过一个坑:客户电话里说"你们改一下",我没问清是修还是改,结果他发来一份新3D图,钢料已经动了一半,多出的人工费最后各让一半了事。从那以后,"改"字打头的电话,我先发邮件确认再动手。
留模,两个意思都得会。车间里问"件留前模还是留后模",是问开模后产品粘在哪一侧,粘错侧顶针就白排了;商务里说"模留你厂",是模具放供应商那儿方便后续生产,有的还要谈留模费。我刚接单那会儿,客户问"模放你那儿还是拖走",我答了句"产品留后模",两边尬了半分钟。
落模,也叫下模,把模从注塑机上卸下来。落模前要清干净打防锈油,不然放仨月再上机,锈给你看。跟模,就是盯进度、传话、催省模催机台的活,我现在干的这个。对了,说到机台,每试一轮模机时费照算,这就引出最后一批词,连着钱的。
报价单上的行话:一出几、包试模怎么读
一出几是一套模一次出几件,开模费是做模的钱,试模费按次另算,包试模要写明包几轮,备模是量大了开第二副便宜模防断线。这批词直接连着钱,写进合同才算数。
一出几,一套模一次成型几件。客户一听一出八觉得划算,先问他月量,月量撑不住,八腔的水口料和机台吨位全是白烧的。家电件我见得出二的最多,小件有出十六腔的,按产量说话。
开模费,做模的钱,付款常见三到五成定金,试模合格结尾款。试模费,上机试一次的钱,中等吨位一次两三千到五千,含机时、料钱、人工。这俩别混着报。
包试模,报价里含几轮试模。我吃过亏:当年那单没写含几轮,客户默认包到验收合格,第五轮试模费扯了半个月皮。后来我的报价单固定一句:含两轮试模,因模方原因修模的继续包,设计变更另计。报价单跟菜单一个道理,写不清的菜,端上来准吵架,你也照这么写。
备模,产量大到怕一套模出事断线,照着开一副便宜的备份,钢料降一档,寿命短点但顶得上。验收,什么算合格白纸黑字:尺寸报告、外观限度样、寿命模次,写进合同,后面少九成扯皮。
三十个词列完,你会发现模具专业术语翻来覆去就三件事:面怎么分、料怎么走、钱怎么算。刚入行那会儿我拿它当英语单词死背,越背越乱;后来上手摸了几副模,词自己就长进脑子里了。存下这篇,开会卡壳翻一翻,比不好意思开口问强。
常见问题
分型面一定要开在产品最大轮廓那一圈吗?
多数是这样,最大轮廓正好是脱模方向上的分界,顺着走最省事。但侧面有孔有扣的产品,分型面要迁就行位和斜顶走,外观件还会故意做阶梯分型,把夹线藏到底面看不见的地方。选面先看怎么脱模,再看外观要求。
缩水率放大一点是不是就保险了?
不保险。放大了整件尺寸跟着偏大,反过来卡公差。精密件按材料收缩率的中值放,试模拿实测尺寸反推再修模,才靠得住。经验值只能当起点,不能当终点。
T1试模过了就能直接开量产吗?
急单里有过,常规不行。T1只是头一轮修完再上机的验证,一般三到五轮才稳,中间还有尺寸报告、外观确认、模温验证这些环节。急着量产的,把模具确认单签完再动,出了事才有依据。
各厂叫法不一样,怎么跟客户对齐?
以图纸和邮件文字为准,口头叫法只当辅助。同一个东西广东叫行位、有的厂叫滑块,听不准就补一句"你说的是不是侧向抽芯",不丢人。容易出事的几个词,写进技术协议里,别靠猜。