气动模具怎么用才不翻车?气顶、抽芯、脱模的选型与气路实战
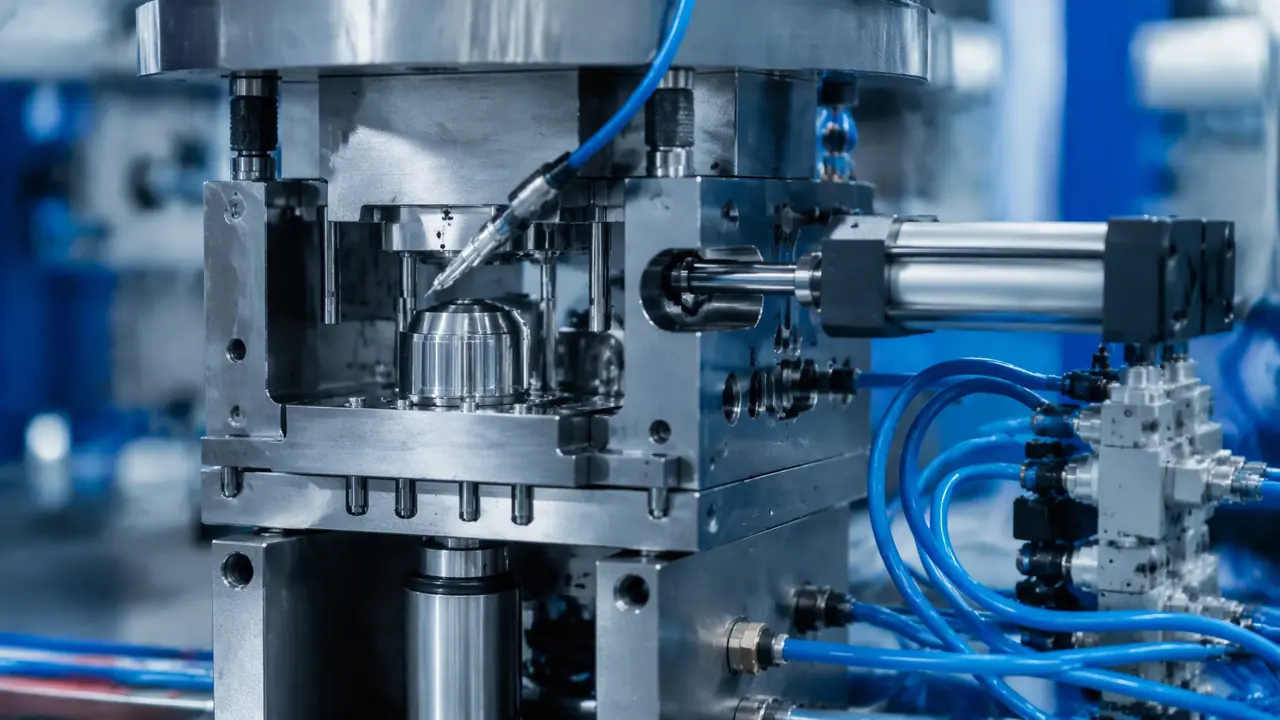
把话放这儿:气动模具适合力气要求不高但讲究干净快速的活,气顶、气动抽芯、吹气脱模三处最常用。选气缸要按推力算足余量,气路里的水分和接头是日常故障的大头,开模前把方案定对,试模能少跑两轮。
气动模具说白了就是拿压缩空气当动力,在模具上干三件事:顶出、抽芯、脱模。上个月有套面罩壳模,侧面两个卡扣孔深才8毫米,客户点名不要油缸,怕漏油弄脏外观件。最后我们装了两只缸径32毫米的气缸做侧抽芯,试到第三模就顺了。
干这行十几年,气动用得漂亮的厂我见过,一坑接一坑的也见过。它力气小、脾气快,用对地方省心,用错地方天天修。这篇就按车间里实际碰到的活,把选型和气路的坑一条条摆出来。
气动在模具上到底干哪三件事
气动在模具上就干三件事:气缸顶出、气动抽芯、吹气脱模。它推力小、动作快、还不漏油,专门伺候力气要求不高的位置。三件事各管一段,下面拆开讲。
先说气顶。弹簧顶出最大的麻烦是力没法控,弹簧的力随压缩量变,打到几万模次还会疲劳衰减,薄壁件动不动顶白。气缸顶出的压力是恒定的,0.5到0.7兆帕随便调,还能低压先顶一段、高压再顶透,对薄壁件特别友好。去年一套四腔PP杯模,原来弹簧顶出天天顶白,换成缸径63的气顶,行程40毫米,再没出过这毛病。顶出机构怎么布、顶针怎么配,这篇顶针模具的顶针怎么配里讲得细,气顶只是把弹簧那部分换成气缸而已。
气动抽芯的位置更讲究。斜导柱要占模胚空间,油缸又贵又怕漏油,浅倒扣、小行程的侧孔正好归气缸管。一般行程100毫米以内、包紧力不大的芯子,缸径32到50的气缸足够。抽芯的原理和斜导柱、油缸两种方案的取舍,可以看这篇抽芯模具的抽芯是怎么动的,气动是第三条路。要提醒的是磁性开关必须给到位信号,跟注塑机的合模做联锁,顺序乱了芯子没退到位就合模,那就是压模。
吹气脱模最省事。一次性杯、瓶盖这类薄壁件,型芯里钻气道,开模瞬间电磁阀放气,0.4到0.6兆帕的压缩空气往产品内壁一灌,产品自己就飘出来了。旁边得加挡板,不然吹飞了捡件都费劲。我们有一套盖子模,气阀开早了半秒,盖子噼里啪啦全吹到地上,班长骂了一上午。
气缸和油缸摆在一起看更清楚:
| 对比项 | 气缸 | 油缸 |
|---|---|---|
| 推力 | 0.6兆帕下缸径50约115公斤 | 10兆帕下同缸径约1.9吨 |
| 成本 | 一只两百来块 | 连阀站上千起步 |
| 清洁 | 不漏油,外观件放心 | 漏一滴油一件报废 |
| 行程 | 100毫米内顺手 | 长行程大推力随便做 |
| 反应 | 快,动作干脆 | 稍慢但稳 |
我的偏向很明确:短行程、小力、外观件用气缸;大力长行程留给油缸,别硬凑。真要上油缸的活,模具油缸怎么选不漏油里把密封和安装那几步讲透了,装错了照样漏。
气缸选型记住几个数
选气缸先算推力:缸径50毫米在0.6兆帕下约115公斤推力。抽芯按包紧力1.5倍取值,行程多留5到10毫米。这几个数算对,选型就错了不到哪去。
推力公式就是小学数学:推力等于气压乘活塞面积。缸径32的活塞面积约8平方厘米,0.6兆帕下出不到50公斤;缸径63约31平方厘米,能出190公斤左右。别贴着算。车间气压不稳,空压机标8公斤,跑到机台只剩5到6公斤,几台机同时用气还得再掉。我按0.4兆帕去算余量,稳当。
行程也一样,芯子抽80就订80的缸,合模斜面稍一干涉就顶死,订100的只多花几十块。磁性开关的位置要能调,试模时前后各试一次。行程末端一定要带缓冲,要不气缸哐哐撞到底,模板都能撞出印子。
耐温是最容易漏掉的一项。模温机一开,型腔附近六七十度起步,热流道边上更狠。普通NBR密封圈长期八十度以上就发硬发胀,三个月准漏气。有套模气缸离运水太近,半年换了三套密封圈,后来加了块10毫米厚的铝隔热垫,再把气缸挪远50毫米,两年没动过。高温位置要么选氟橡胶密封的耐温缸,要么挪远加隔热,这钱不能省。
品牌别纠结过头。国产亚德客这一档,缸径50的缸两百块上下,SMC要四五百,差一倍多。我们的用法是关键模上进口,一般模国产,车间常备两只备件,坏了当场换不误机。气缸没有神机,装正、给干净气,都能用很久。
气路的坑为什么最多?
气路的坑就四样:气里的水、快插接头漏气、电磁阀选错、磁环开关不动作。上过滤加干燥,接头用金属的,试模前拿肥皂水逐个刷一遍。四样盯住,故障能少一大半。
水是头号敌人。空压机打上来的气天生带水,冬天尤其厉害,气缸里积了水,密封圈发胀,电磁阀阀芯卡住,动作忽快忽慢。一套气源三联件几十到两百块,过滤器每周放水,这步不能省。多说一句:现在主流电磁阀不需要油雾,油雾器加油多了反而粘灰卡阀,按阀的说明书来。
接头漏气多数不是质量问题,是图省事。塑料快插便宜,插上就能用,可挨着模温高的位置几个月就脆,一碰就断。模上我一律换金属快插,贵十几块一个,值。查漏的土办法是老师傅教的:肥皂水拿毛刷把每个接头刷一遍,冒泡就紧,比耳朵听准多了。
电磁阀装哪也有讲究。装模上响应快但挨热,装机台上管线长压降大。中小模具我装在吊挂盒里,离模半米,两不耽误。二位五通双电控最常用,两个线圈一个开一个关,断电断气时位置不乱跳。我压坏过一只芯子,就是图纸上没画联锁,芯子没退到位就合模,赔了一千八还停机两天。从那以后死规矩:磁环开关信号没到位,机器不许合模。
还有一晚记得特别清楚。新模的气顶没调排气节流,顶出快得像打枪,顶针头直接把薄壁产品顶穿,一晚报废两百多个件。后来排气节流阀回拧两圈,顶出改成先慢后快,再没废过。气动快是优点,快得没管住就是废品机。
那套面罩壳模后来量产很顺,两只缸径32的气缸用了大半年没出过事。客户来验厂时特意看了气路,说比他们自己厂还干净。气动模具不神,把它当个力气小、手脚快的帮工就行:活选对、缸算够、气给干净,它比谁都听话。
常见问题
气动顶出能不能完全替代弹簧顶出?
替不了。小模具弹簧几十块钱一个,省掉整套气路和信号,划算得多。气动顶出适合模次高、产品对顶出力敏感的活,别为了上气动而上气动。
气动抽芯最多能做多长行程?
常规缸一百毫米以内都好办,再长缸就晃,芯子容易别劲。大行程大倒扣还是油缸靠谱,推力也足。
模温高的模具气动件要注意什么?
三件事:密封圈选耐温材质,气缸挪离热源加隔热垫,气管别贴着模面走。模温八十度以上这些不算讲究,算底线。
车间没有现成气源还能上气动模具吗?
加台小空压机配储气罐就能干,一千多块起步。关键是干燥过滤别省,不然气缸修得比电费还贵。