构件模具怎么排模台?叠合板楼梯飘窗模的布局与埋件定位门道
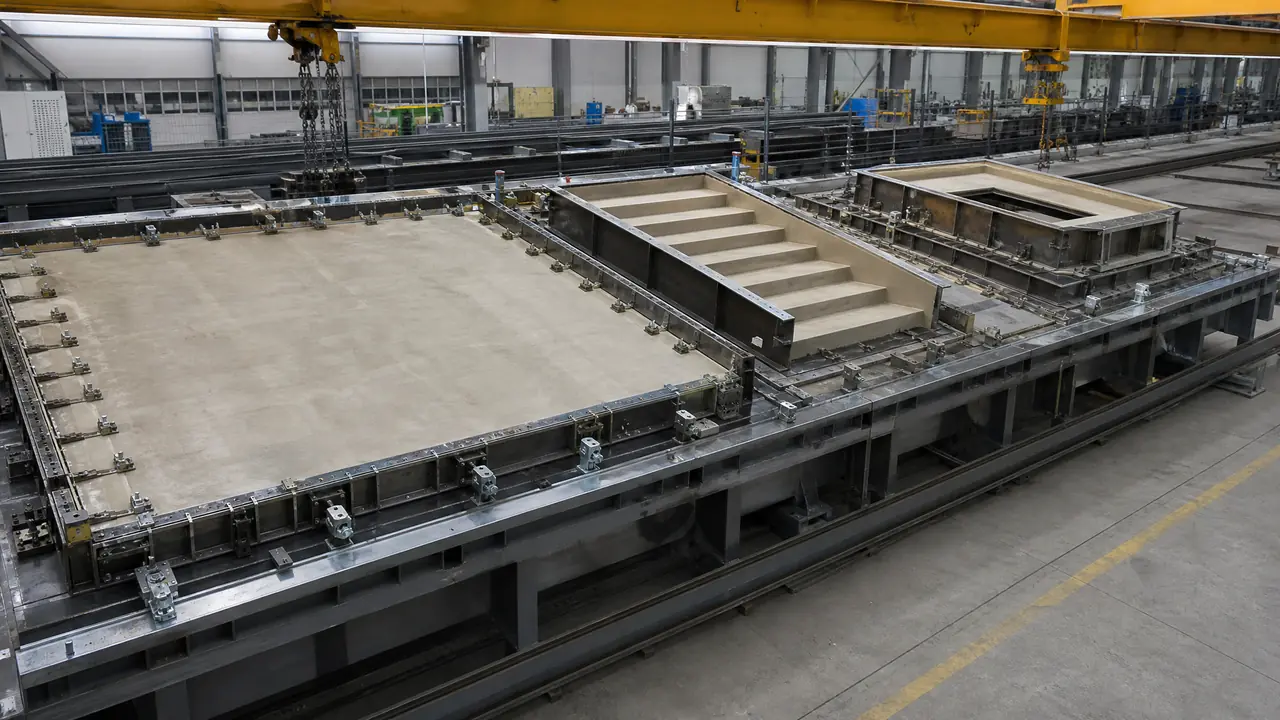
把话放这儿:构件模具本身不难买,难的是模台布局和埋件定位这两件事,一个厂的废品率八成卡在这两关。布局讲先大后小、留够吊装回转的空,定位讲套筒中心距死守2毫米以内。新开构件厂把这两件事想明白再下单,能省下大几十万的学费。
上个月去鲁西南一家新开的PC构件厂帮忙调模,厂长指着院子里刚到货的构件模具问我:这些东西上了模台到底怎么排,才不出废品?我干钢模这行十几年,这话反倒不好一句答完。因为模具买回来只是半场,另一半全看你怎么用。先给个直话:买模具的钱是小头,排布错了、埋件跑位了,一天废两模,两个月就把模具钱赔进去了。
他厂里那批货我看了,楼梯模做得挺规矩,可他连模台上磁盒往哪儿摆都没数。这很典型。很多人把PC构件生产想成浇筑水泥那么简单,真上手才知道,模台就是产线的地基,地基上每一厘米都得算计。
模台布局怎么排,构件才不打架
一块4乘10米的模台,排叠合板时留足60到80厘米的吊装过道,边模用磁盒一米一个压死,先排大板再插小件,一天能稳出八到十模。布局的顺序不是随便来的,得顺着行车的行走方向倒着推。
先说模台本身。国内构件厂主流模台是3.6乘9米、4乘10米、4乘12米这三档,流水线用的固定模台一般3.5米宽。底板多是10毫米厚的整块钢板,机加工刨平,平面度做到2毫米以内。台面平不平,直接决定板子的厚度公差,这个钱省不得。
排布的原则我总结成三句话:大件靠里,小件靠外,过道贯通。叠合板是产量主力,60毫米厚的板加桁架筋,一块4乘10米的台子竖着排能放四块3米宽的标准板,中间留出70厘米走道给人工绑扎和质检走动。剩下的边角空间插楼梯、飘窗这类小构件。对了,说到楼梯,它的模子是带台阶的异形模,占位看着小,其实两边要留出桁架筋和吊钉的操作空间,挤在一起必然磕碰。
边模固定用磁盒,这是现在的主流做法。常见磁盒规格有1000公斤和2100公斤两种吸力,叠合板边模不高,1000公斤的一米布置一个就稳;楼梯模、飘窗模这种边模高又带斜面的,我更偏向2100公斤的,间距收到60厘米。浇注振捣的时候混凝土有侧压力,磁盒吸力不够边模就会被顶开一条缝,漏浆出来的板边跟狗啃的一样,还得人工修补。
想系统性了解墙板、阳台这些别的体系怎么配模,可以看这篇PC构件模具怎么选不踩坑?墙板叠合板楼梯阳台模具体系一篇吃透,那边把整个模具家族拆得比较全。
埋件定位差两毫米,现场就装不上
灌浆套筒中心距偏差超过2毫米,工地的连接钢筋就插不进去,定位要靠激光切割的工装钢板锁死在底模上,浇完初凝前还得复核一遍。这一步是PC构件区别于普通水泥制品的命门。
埋件大体分三类:灌浆套筒、吊钉、线盒线管。套筒最要命。墙板的套筒中心距,图纸标多少就是多少,我的经验是加工一套带孔的定位钢板,孔位用激光切割保证在正负0.5毫米,套筒上端拧在定位板上,下端与底模固定,浇注振捣时整排套筒纹丝不动。有老师傅图省事直接拿钢筋绑扎固定,振捣棒一插就歪,出的板到了工地对不上筋,砸开重浇,一块墙板一千多块就打了水漂。
吊钉看的是位置和方向。吊钉得埋在构件重心线上偏移不超过50毫米的位置,偏了起吊时构件会打转,挂着撞模台边沿。我见过一个厂出飘窗,吊钉埋偏了12厘米,起吊那下整个构件甩出去,砸裂了平台,损失小两万。
线盒最容易被忽视。预埋的86线盒里要塞木塞或者专用堵头,不然浇注时灰浆灌进去,工地电工得一个个抠,抠不干净就是返工。线管走位要顺直,用卡子固定在钢筋上,别悬空。这些小事不起眼,可工地上验收就卡这些细节。
楼梯模的埋件又不太一样,踏步面上要预留防滑槽或者预埋栏杆插筋,位置对着上下楼层。预制楼梯这一套怎么从模具到脱模落地,楼梯模具怎么预制?现浇与预制楼梯的模具差别这篇里有更细的拆解。
老实讲,埋件定位这活儿没有高科技,靠的是工装加复核两道保险。首件出来必须卡尺量套筒中心距、吊钉位置,全部落在公差里再开大批量,这是铁规矩。
一套构件模具多少钱,用什么钢
叠合板边模按米计价,我这边行情400到600元一米;楼梯模整套2.8万到4.5万;飘窗模4万到6.5万。用钢主流是Q355B,定位件上45号钢。价格浮动主要看机加工量和焊后处理。
| 模具类型 | 主体用钢 | 参考价位 | 正常翻新前寿命 |
|---|---|---|---|
| 叠合板边模 | 8毫米Q355B折弯 | 400-600元/米 | 翻修两三次用2-3年 |
| 楼梯模 | Q355B主体加45号钢定位件 | 2.8万-4.5万/套 | 约300次大修 |
| 飘窗模 | Q355B带保温板托架 | 4万-6.5万/套 | 250次左右 |
为什么楼梯模和飘窗模贵?台阶和窗洞全是异形面,下料折弯之后还要焊接打磨,焊缝多了钢板应力大,必须做退火处理防变形,这道工序一些小厂直接省掉,模具用三个月就翘曲,边模合不严。买的时候一定问一句焊后有没有去应力,这一句话能帮你筛掉一半低价供应商。
报价构成上,材料大概占四成,机加工和人工占四成多,剩下是利润。压价压得太狠的厂,多半在机加工工时上偷,台面刨平这一步跳过去,你收货时拿塞尺一量就露馅。关于报价怎么拆、验模看哪几项,预制构件模具怎么选不花冤枉钱?报价构成和验收门道一次讲透那篇写得比我啰嗦但更全。
后来那家厂的模台我帮他重新排了一版,大板靠里、楼梯靠外、过道拉直,磁盒全部换成2100公斤的,第一个月废品率从百分之八掉到百分之一点五。厂长请我吃饭,说早知道这些门道,前头那四十多万学费就不该交。模具这行就是这样,东西都摆在明面上,差的只是没人告诉你哪一步会翻车。
常见问题
磁盒用久了吸力下降怎么办?
磁盒怕铁屑。台面上的水泥渣和铁销粘在磁靴底面,吸力能掉三成,每天收班用铲刀刮干净再涂薄油。用了一年以上的磁盒,拿标准试块测一下实际拉力,掉到标称七成就该换了,别等边模跑位才想起它。
叠合板最常见的废品是什么?
板底漏浆和桁架筋上浮占了大头。漏浆是边模密封条老化或者磁盒间距太大,桁架筋上浮是浇筑时没压住,混凝土初凝前被振捣顶起来,上保护层不够。铺桁架筋时用马凳筋压一道,成本几块钱,废板少一大半。
蒸养温度多高合适,对模具有影响吗?
升温别超过每小时20度,恒温一般控制在60度上下,养护四到六小时。温度太猛模具和混凝土膨胀不一致,脱模后构件容易出微裂缝,钢模本身的焊缝也受不了这种折腾。
脱模剂刷多少才算合适?
薄而匀,刷完看着有一层油光但挂不住油珠就行。刷厚了板面发花有色差,还沾灰。我习惯用喷雾式的,两遍十字交叉喷,比滚筒刷省料也匀。
构件模具用多久该翻新?
看棱边,不看次数。边模直边出现0.5毫米以上的塌陷或者合缝面磕出毛刺,就该拆下来铣平补焊了,硬撑着用出的构件全是毛边,修补人工比翻新费还贵。