简易模具什么时候够用什么时候翻车?硅胶翻模铝模3D打印一次讲透
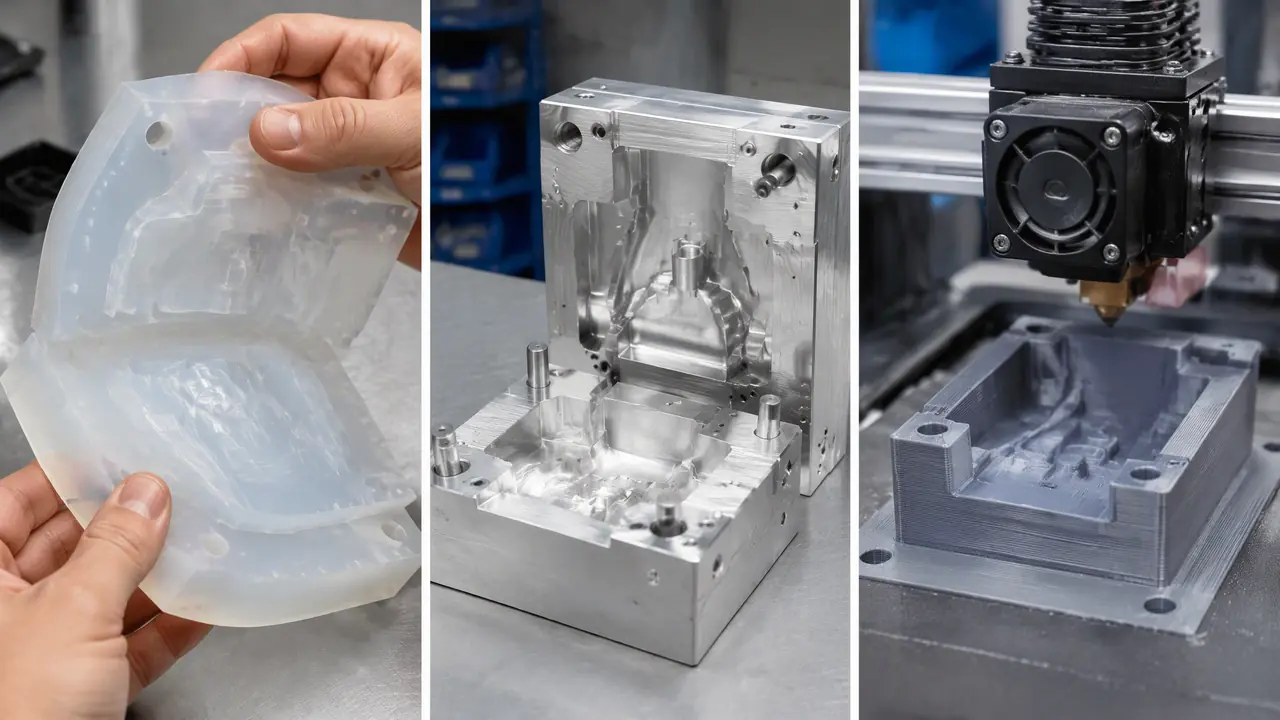
把话放这儿:简易模具解决的是打样和小批量,不是量产。硅胶翻模几十块能用几十次,3D打印快速模几千块三五天交货,铝制软模一万上下能扛几万模次。产量过了五万件,或者精度卡在正负两个丝以内,就别省开钢模的钱了。
上个月有个做宠物用品的老板找上门要开钢模,做五万个漏食球,我劝他先用简易模具。他半信半疑,我接过3D图看了一眼,壁厚3毫米,没有抽芯,食品级PP,心里更有底了:这种活儿上一套铝模就足够,钢模的钱大半是白扔。掰着指头算完账他点头了,铝模配3D打印手板组合着来,整套一万二,五万个货出完,模具还好好的。
简易模具在行内不新鲜,说白了就是不为超高寿命和极致精度付溢价的那一类模:硅胶翻的、铝材铣的、打印机打的,都算。它救过很多小单,也坑过不少贪快的人,差别就在你有没有把产量和结构这两个数算清楚。我把自己经手过的单子拆开摆出来,哪类多少钱、能撑多久、什么时候会翻车,一次讲完。
三类简易模具,价钱和寿命差出三个量级
硅胶翻模几十块到两千,交期两三天,寿命几十到两三百次;3D打印快速模一千到一万,一周上下;铝制软模八千到三万,能扛三万到十万模次。价钱差着量级,能干的活也完全不一样,别把它们当一回事看。
硅胶翻模是三者里最便宜的。母模可以是现成的实物、3D打印件甚至手工雕的,浇一层模具硅胶,固化后剖开就能用。我给客户翻过一套石膏像复制品的模,硅胶加石膏背衬一共不到两百块,翻了六十多件环氧树脂件之后边缘开始掉渣,换新硅胶又是几十块的事。硅胶怎么挑有讲究,硬度、耐温、食品级三个指标定成败,展开讲过我写过一篇硅胶模具硅胶怎么选,这里不重复。
3D打印快速模这两年用得最多的是光固化树脂模和尼龙烧结件。树脂模怕热,模温一过六十度就开始发软,注塑基本没戏,主要用来浇聚氨酯、滴胶、低温蜡这类常温固化的料。金属打印的模具能真上机注塑,但一套小模也要八千起步,一般是拿来做随形水路这种传统加工做不了的招。
铝制软模是简易模具里的狠角色。7075或者6061的铝块直接CNC挖出来,不用热处理,也不用像钢模那样配一整套标准模架,加工周期压到十天左右很正常。它是能配合注塑机真枪实弹打PP和ABS的,我去年出的一套铝模,在32吨的小机上打了四万多模次,型腔才刚开始有轻微拉毛。
| 类型 | 一套价钱 | 交期 | 大概寿命 | 舒服的产量区间 |
|---|---|---|---|---|
| 硅胶翻模 | 50-2000元 | 2-5天 | 几十到两三百次 | 手板、样品、几十件 |
| 3D打印快速模 | 1000-10000元 | 3-10天 | 三五百次 | 打样验证、百件级 |
| 铝制软模 | 8000-30000元 | 10-20天 | 3万-10万模次 | 五千到五万件小批量 |
简易模具用到什么产量就该换钢模?
我的经验线是:硅胶模撑几十件,3D打印模几百件,铝模五万件以内。过了线还不换钢模,摊到每一件上的成本就开始反过来咬你。这条线不是拍脑袋,是拿摊销账算出来的。
给你算一笔实在账。一套中等复杂度的钢模报价八万左右,铝模一万五。你的订单是三千件,用铝模,模具摊到每件是五块钱;硬上钢模,每件要摊二十六块多,还没算钢模多出来的半个月交期。反过来,订单要是二十万件,铝模打到五万模次就得报废重开一套,两套铝模三万,还不如一套钢模八万耐用到底,钢模摊下来每件才四毛。
精度是另一条红线。铝模打五千件以内,尺寸漂移一般压在正负两个丝以内,做玩具、家居杂货绰绰有余。可客户图纸要是标了公差正负0.02毫米,或者要过医疗、汽车客户的审核体系,简易模具基本免谈,人家验厂这一关你都过不去。对了,说到验厂,我碰过拿铝模样品去应付客户审核的,样品是过了,量产换钢模后尺寸对不上,扯皮扯了俩月,这坑别踩。
还有个判断口诀:一锤子买卖用简易模,细水长流开钢模。产品自己也说不准卖不卖得动,就先铝模试水,卖动了再上钢模,设计钢模时还能把铝模试出来的问题一并改掉。真是一锤子买卖,甚至可以考虑一次性模具,小批量打样根本不亏。义乌那边的小商品圈就是这么玩的,快模生态养活了一票做新奇特产品的档口。
简易模具翻车,十有八九翻在这三处
重灾区就三个:玻纤料磨铝模、硅胶模没留够缩水、拿简易模样品去承诺量产精度。我每一条都交过学费,最贵的一条多花了小两万。
先说材料这条。PA66加30%玻纤这种料,对钢模都算磨刀霍霍,上铝模更是几个模次就把型腔拉出沟。前年有个客户拍胸脯说他的料温和,我信了,铝模打尼龙加玻纤的接线盒,三百模次之后型腔面拉毛得像砂纸,返修又花了四千多。从那以后我接单先问料,玻纤含量超过10%的铝模直接不接。
硅胶翻模的坑在缩水。环氧树脂固化收缩率在0.2%上下看着不大,聚氨酯有的配方能到2%,一百毫米的件差出两毫米,客户拿卡尺一量就翻脸。我现在的习惯是正式翻模前先浇一个小试块,量实了再放大母模尺寸,多花半天,省掉整套重翻。
3D打印模最冤枉的翻法是温度。有回赶交期,我把树脂模装上注塑机想打几十件PP样板,模温设到80度,打到第五件模腔就变形了,孔位漂了一毫米,整批样板报废。树脂就是树脂,你给它钢模的待遇它就翻脸给你看,这事没有侥幸。
再说回那个做漏食球的老板。五万个货出完,他那套铝模还躺在我厂里的货架上,后来他又追加了两批订单,模具没换。他说了句挺实在的话:早知道简易模具这么顶用,前年那个项目就不至于砸三万八开钢模,结果货只卖出六千件。这笔账,别等到交完学费才算明白。
常见问题
硅胶翻模做出来的件能直接卖吗?
卖是能卖,就是别指望卖上价。硅胶模翻出来的件表面有轻微模痕,边缘也谈不上利落,走低端市场、文创周边没问题,要上电商平台跟注塑件拼外观就得掂量掂量。
3D打印的模具能上注塑机吗?
树脂模不行,六十度模温就软了,硬上就是前面说的那种翻车。金属3D打印的铝模或钢模可以正经注塑,几千到上万一套,适合结构太复杂、CNC铣不出来的腔体。
铝制软模寿命到了还能抢救吗?
轻度拉毛可以省模抛光,铝材焊接性能好,局部烧焊补起来重新铣一遍是常规操作,花几百到一两千。型腔尺寸要是已经漂出公差,补的意义就不大,直接重开更省心。
简易模具的交期真能压到一个星期?
硅胶翻模和3D打印可以,前提是你的3D图能直接用,不用来回改。图纸一团糟的话,光确认尺寸就能耗掉三四天,交期再快也快不起来。