戒指模具怎么翻制?胶模蜡模与失蜡浇铸
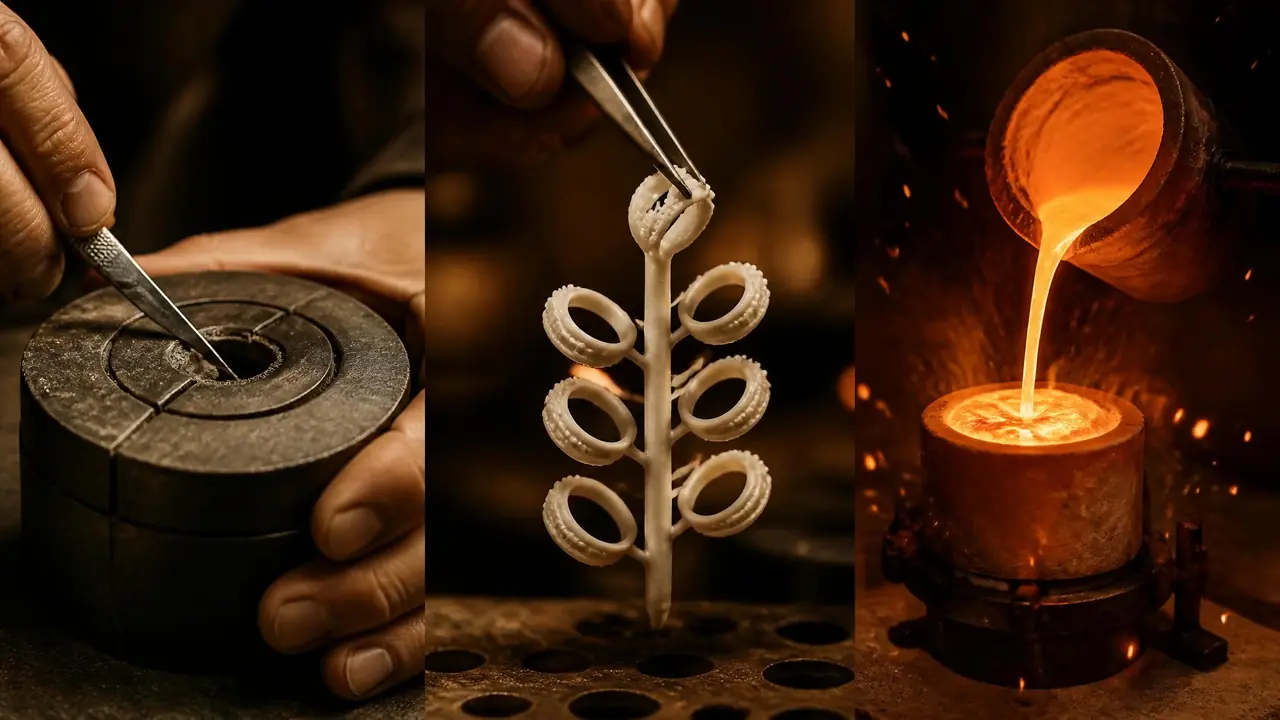
先说结论:戒指模具翻制的核心是把首饰母模硫化成胶模,再注蜡、失蜡浇铸,成败七分压在胶模开刀和注蜡参数上。胶模开得干净,蜡模废得少,浇铸反而最省心。建议新手先拿素圈戒指练手,别一上来就啃镂空款。
戒指模具这个词,外行听着像压塑料的铁疙瘩,首饰行里说的戒指模具,十有八九是那块巴掌大的硫化胶模。母模是一枚雕好的银版或钢版戒指,翻成胶模,注出蜡模,再走失蜡浇铸,批量银坯才出得来。我的看法一直没变:这门手艺的生死线在胶模,不在炉子。
去年帮朋友的银饰小作坊翻过几块素圈胶模。硫化机150℃上下压40分钟,生胶片一层层码进铝框,送进压机等它定型。听着不难?难在开刀。胶模凉透要拿手术刀沿分型线剖开,刀口歪半毫米,蜡模就带一圈刀痕,后道抛光都救不回来。下面按顺序把三个环节拆开讲。
胶模是怎么压出来的?
胶模是把首饰母模夹进生胶片,用硫化机150℃左右压三四十分钟定型,冷透后用刀沿分型线手工剖开的硅胶块。生胶片是没硫化的橡胶板,比A4纸厚一点,铺一层放母模再铺一层,压实了赶气泡。赶不干净,压完胶模里就裹着空洞,注蜡那块地方撑不起来,戒指上多一块坑。
素圈这种光面款最好开。镂空款、镶爪款就另一回事了,爪尖、水口、排气线全要拿刀慢慢挑,一块复杂的胶模开下来,手稳的老师傅也得两个钟头。我们翻第三块的时候刀滑了一次,把爪位豁开一道口子,整块胶模报废,两百来块材料费当场打水漂。
预算紧或者只打几个样,可以走室温硅胶那条路,不用硫化机,胶体调好直接灌,成本低但寿命短,几十次就疲。具体做法我在这篇硅胶模具怎么做里写过,翻首饰小件和翻手办摆件是一个道理。
开刀的手法倒不分材质。从分型线下刀,先豁两头再走中间,遇到镶爪把刀立起来挑。这套路数我在记石膏像模具怎么翻才不废那篇里也提过,胶模和硅胶模的手上功夫是通的。
蜡模这一步,报废率比你想的高
蜡模是注蜡机把70℃上下的蜡液压进胶模冷凝出来的,蜡温、气压、保压时间差一点,出来就是缺角气泡飞边三件套。别看注蜡机长得像台冰箱,真正管用的是那三样参数,款款都要重调。
注蜡机说穿了就是个恒温蜡壶加气泵。蜡温我们定在72℃,气压从0.4MPa起步往上调,保压八秒左右。素圈打起来基本枪枪饱满,换镂空款就得降蜡温加保压,不然细缝灌不满。每换一个款都重新试,别嫌烦,试参数烧的蜡比废银便宜太多。
真正的坑是收缩。蜡凉透了会缩,银水凝固还要再缩一轮,两轮加起来百分之二三,母模雕的时候就得把量放大进去。新手最容易忽略这个,翻出来的戒指戴不进去,跑回来问是不是胶模开小了——胶模没错,错在没人跟你讲收缩率这回事。蜡模打好也别急着种树,放半天等尺寸稳了再量一遍,心里有底。
失蜡浇铸:蜡没了,戒指才出来
失蜡浇铸是把蜡模焊成蜡树、灌石膏浆焙烧到700℃左右让蜡流干净,再往空腔里浇银水金水,冷却冲净就是戒指坯。名字里那个「失」字,失的就是蜡,蜡走了,型腔才空出来给金属。
先把蜡模一个个焊在蜡棒上立成树,戒指口朝下倾斜着插,气泡才爬得出去。蜡树泡进石膏浆之前,浆料必须抽真空。我们翻过一次没抽透的,石膏凝固后里面全是针眼大的气泡,浇出来戒指表面密密麻麻的小圆坑,行话叫麻点,一炉九枚全废,银料回炉,工白干。
焙烧是过夜的事。升温曲线跟着石膏桶说明书走,烧到700℃上下保温,蜡气化顺着底孔流干净,桶里留下一个亮堂堂的空腔。银水一千多度浇进去,真空机靠负压把银水吸进每个爪位,离心机靠甩。差别在哪?细窄的镂空款真空机成活率高,离心机适合大件厚壁的。铸造这一环想往深了看,砂型和金属型那套体系在铸造模具是什么里有对比,首饰失蜡只是铸造家族里最精细的一支。
自己开胶模还是送厂开?
素圈这类简单款送厂开胶模大概200到500元一块,自己上硫化机设备先砸几千块,月产不到两千件蜡模的量,送厂更划算。这笔账按你的产量套就行,别听设备商忽悠。
这笔账我帮朋友算过。他那个小作坊一个月出五六百件蜡模,开一次胶模两百来块,一年开十来块,设备钱永远回不了本。隔壁做批发的厂子一个月两万件,硫化机加注蜡机早就赚回来了。三种路子摆在一起看更清楚。
| 方式 | 花销 | 适合谁 | 要注意的 |
|---|---|---|---|
| 室温硅胶手翻 | 材料几十块 | 打样、玩票、学生作业 | 寿命几十次,细节翻钝 |
| 送厂开天然胶模 | 200到500元一块,看复杂度 | 小作坊,月产几百到两千件 | 下单前讲清收缩余量,防止开小 |
| 自购硫化机加注蜡机 | 设备几千到上万 | 批发厂,月产上万件的量 | 开刀手艺得自己练,废料学费照交 |
顺带提醒一句,别拿注塑那套思路硬套首饰。胶模是软的,靠手工开刀分型,不像钢模靠加工中心铣出来的型腔,两者的精度逻辑完全两码事,钢模那边的门道可以看这篇模具型腔是什么,看完你就明白为什么首饰行不玩那套。
话说回来,戒指模具翻制这事,设备是死的,手是活的。开篇我讲生死线在胶模,写到这还是这个判断:胶模开得干净,蜡模省心,浇铸水到渠成;刀口歪了,后面三道工序全是给这半毫米擦屁股。你真想上手,先拿一枚素圈银版练刀,废两块胶模不丢人,拿镂空款练才叫烧钱。
常见问题
只有成品戒指没有母模,能直接当母模翻吗?
能,行里不少人直接拿爆款戒指开胶模。就是成品上有抛光纹和焊疤,翻出来细节会钝一点,量产后再精修。要翻带宝石的戒指,先把石头拆下来,硫化那两百度能直接把宝石烤裂。
一块胶模能用多少次?
天然橡胶胶模普遍能注三五百次,看款式和保养。蜡温打太高、脱模粗暴都会折寿。等分型线开始渗蜡、花纹发糊就别硬撑了,这时候废蜡模的钱够开半块新模。
失蜡浇铸一定要用离心机吗?
不是。现在小作坊主流是真空加压铸造机,负压把银水吸进型腔,细花款成活率高。离心机老一辈用得多,甩大件厚壁货还行,打镂空细爪容易卷气。
翻出来的戒指戴不进去,尺寸小了怎么办?
先确认蜡模放够时间再量的,蜡完全凉透要几个小时。真小了就是母模没留够收缩余量,回头改银版,胶模没法补救,只能重新压一块。下单前一定让对方把收缩率怎么算的讲清楚。