怎么做硅胶模具?分片、配比、抽真空的翻模全过程实录
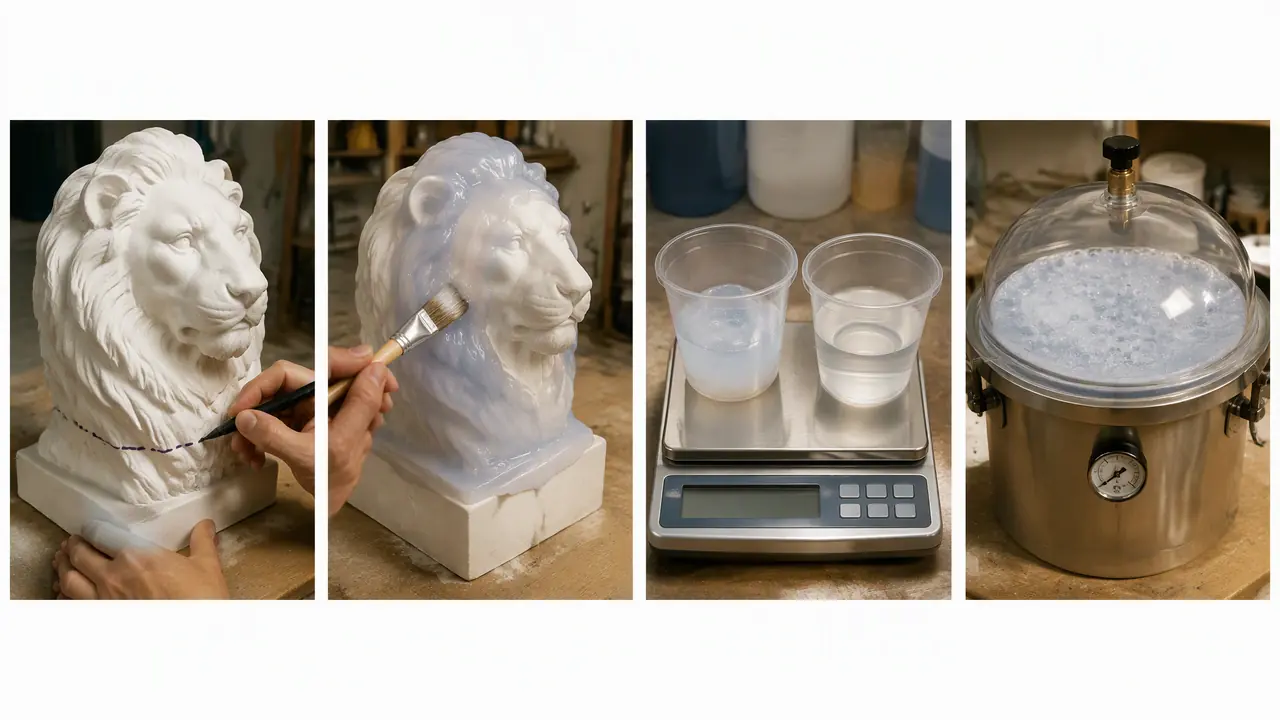
把话放这儿:硅胶翻模成败就压在四件事上——分片线定对、固化剂按100比2.5配准、抽真空三到五分钟、开模等足六小时。这四样做到位,新手第一次也能整模出活;漏了任何一样,一锅料基本报废。
怎么做硅胶模具,成败其实不在倒的手法,全压在分片、配比、抽真空这三件准备工作上。上周我徒弟翻一只35公分高的石膏狮子,一锅140块的料,第二天倒出来底部还是糊状的。他第一反应是买到假硅胶,我看了一眼搅拌盆就明白:固化剂没搅匀,碗底那坨全沉在浇注点旁边了。
网上讲硅胶翻模的文章,大多停在买胶、倒入、固化三句话,真正让人掉头发的是细节:分模线怎么走、电子秤怎么用、真空泵抽到多少、脱模剂刷什么。这篇我拿这单狮子活儿加几个滴胶模,把翻一遍模的完整参数摊开讲,你照抄就能干。
分片线定错,后面的硅胶全白倒
分片线沿产品最高的棱走,用油泥或美纹纸胶带标出;形状复杂的立体件分两到三片,能一刀开的绝不分两片,接缝越少,后期修边越省事。听起来像句废话,但你真拿过一件带倒扣的活儿就知道,这条线差一公分,开模的时候就是撕还是剪的区别。
那只石膏狮子按理是个回转体,对半开两片就行,可它前爪和尾巴有倒扣,我最后分了三片:主体一片,两只前爪各补一小片。分模线用油泥搓条贴上去压实,再在油泥上戳几个直径5毫米的凹坑当定位榫,固化以后胶片上就有对应的凸点,合模的时候咔哒一声对上,不会跑位。这个榫位设计是跟我师父学的,他管这叫"给模子上牙口"。
开片之前还有一道工序九成新手都漏:封孔。石膏、木头这类母模吸油,不封孔的话硅胶里的硅油全被吸走,贴模那面全是干斑,脱模的时候连细节一起撕掉。我的土办法是刷一遍兑了天那水的清漆,晾两小时干透,再抹一层薄薄的凡士林当脱模剂。有同行用洗洁精兑水刷,省是省,但挂模不匀,我不推荐。母模要是树脂或玻璃的,这步可以偷懒,打蜡就行。
对了,说到分片,顺嘴提一句排气。灌模工艺的话,记得在母模最高点留一个直径8到10毫米的排气口,硅胶从底下灌进去,气体从顶上跑,不然产品最高的那个尖角永远是个空腔,我第一次翻佛头就废在这儿,头顶一块硬币大的窟窿。
固化剂比例和抽真空,把数字抄下来
缩合型硅胶固化剂按100比2.5起调,夏天减到2,冬天加到3到4;调好必须抽真空3到5分钟,抽到负0.095兆帕,看见硅胶涨起来再瘪回去才算数。这两个数字是我这些年翻废了小半桶胶换来的,直接抄。
我这单用的是邵氏A20度的缩合型硅胶,够软,脱模不伤细节。配比按重量来:硅胶100克配固化剂2.5克,电子秤要精确到0.1克,别拿矿泉水瓶盖估。搅拌顺一个方向转足三分钟,刮刀把碗底和碗壁都刮到,徒弟那锅就是没刮底。固化剂不是越多越好,有人贪快一次放到100比5以上,胶是干得快,但发脆,翻个几次模就撕裂,得不偿失。
市面上做模的硅胶分缩合型和加成型两族,脾气差很多,一张表看明白:
| 对比项 | 缩合型 | 加成型 |
|---|---|---|
| 固化剂比例 | 100比2到4 | 100比1:1或100比10 |
| 价格 | 30元上下每公斤 | 60到100元每公斤 |
| 收缩 | 略有缩水,约0.3% | 几乎不缩 |
| 脾气 | 皮实,不太挑母模 | 怕硫怕胺,碰到含硫橡皮泥直接中毒不固化 |
| 适合 | 石膏、水泥类粗翻 | 手办、食品模、高精度件 |
两种胶怎么按自己的活儿挑,我写过一篇模具用硅胶怎么选?缩合型加成型与硬度的选择,这里不展开。回到配比本身:调好的硅胶必须抽真空。我把硅胶碗放进接真空泵的透明干燥器里,抽到负0.095兆帕,硅胶会像煮开的粥一样往上涌,体积能涨到原来的三四倍,别慌,继续抽,等它自己瘪回去再维持一分钟,整个过程3到5分钟。没泵的怎么办:把配比放慢,按100比2调,搅完静置10分钟,再贴着碗壁细细倒,大气泡能消掉七八成,剩下细节位的小气泡就随缘了。
浇注点也有讲究。要从母模最低、最深的位置慢慢淋,让硅胶自己一层层爬上去。从半米高处一口气倒下去,等于自己往里打气泡,抽真空白抽。还有,开模别手痒,表干大概1到2小时,真正能开模要等6到8小时,完全固化24小时。开早了细节回弹,狮子爪尖那种细位直接拉长变形,救都救不回来。
固化不均、气泡、局部发黏,翻车往这三处找
固化不均九成是搅拌不匀或环境低于15度;气泡多要么没抽真空要么浇得太急;局部一直发黏则先怀疑母模带了硫或胺,换缩合型硅胶就能救回来。这三类占了硅胶翻模翻车原因的绝大多数,挨个说。
先说固化不均。徒弟那锅,底部糊状、顶部硬,典型固化剂沉底。修法两条:搅拌到位是基本功;温度是另一半,车间低于15度固化速度腰斩,低于10度基本趴窝,冬天把屋里拉到20度以上再动手。顺便提醒一句,配比也别反向节省,固化剂放太少,胶体熟不透,摸着发黏,放一周也没用。
再说气泡,分两种。表面一层密密麻麻的小麻点,是搅拌时卷进去的空气,慢搅、抽真空、贴壁浇注三招一起上能压住。内部鸡蛋大的空洞是另一回事,那是浇注太急把气封在了模腔里,浇注点放低、放慢,配合排气口,基本绝迹。我翻滴胶模那次,成品背面三个指印大的空泡,就是图快从顶上直接浇的结果,返工重灌,浪费了整整两小时和半公斤树脂。
最后一种最冤枉:局部发黏,怎么放都不干。第一次遇到我以为买到假货,打电话跟供应商吵了半天,后来老师傅一句"你母模是不是拿橡皮泥围的"把我点醒了。加成型硅胶碰到硫、胺类物质会中毒,手办补土、含硫油泥、某些没洗干净的光敏树脂打印件,都会让贴着的那片永远不固化。碰到这种母模,要么直接换缩合型,要么给母模喷一层封闭底漆做隔离,隔开就好。这个小知识,网上文章几乎没人写,但真要命。
那只石膏狮子最后出了三片模,浇石膏浆复了十几只,爪尖的鳞纹都在。徒弟拿着剩下的半桶胶照这套参数又翻了一回,一次成。硅胶翻模这活儿真不难,难的是没人告诉你秤要精确到0.1克、碗底要刮到、橡皮泥会毒死胶。你手头要是也有一件想复制的旧物,照这几步走,废一锅算我的。
常见问题
硅胶模具能反复翻多少次?
看翻什么料。翻石膏、水泥这类磨蚀性强的,二三十次模腔就开始掉砂;翻滴胶树脂温和得多,五六十次没问题。硬度高点的更耐磨,但撕裂边角的风险也大,软硬自己权衡。
没有电子秤,固化剂怎么按比例配?
去买个20块的厨房秤,别犹豫。固化剂多一克少一克直接决定这锅胶的生死,用汤勺量体积比误差大到没法看,这个钱省了必定翻车。
做能进嘴的食品级硅胶模具,流程一样吗?
流程一样,用料不一样。认准带FDA或LFGB认证的加成型硅胶,全程工具和母模都不能碰普通油泥,脱模剂也要换食品级隔离剂,凡士林就别上了。
硅胶粘在母模上撕不下来怎么办?
先冷冻。缩合型硅胶低温变硬变脆,连母模一起放冰箱冻半小时,再慢慢掰,多数能整片下来。撕坏了就当交学费,下次检查封孔和脱模剂有没有刷匀。
做一副小硅胶模具大概花多少钱?
像我那只35公分的狮子,硅胶加固化剂140块左右,油泥、凡士林、清漆几十块,真空泵没有的话可以静置法替代或找同行借。整体预算控制在200块以内完全够。