凳子模具怎么做才不出缩痕?加厚方凳圆凳注塑模的筋位和保压实录
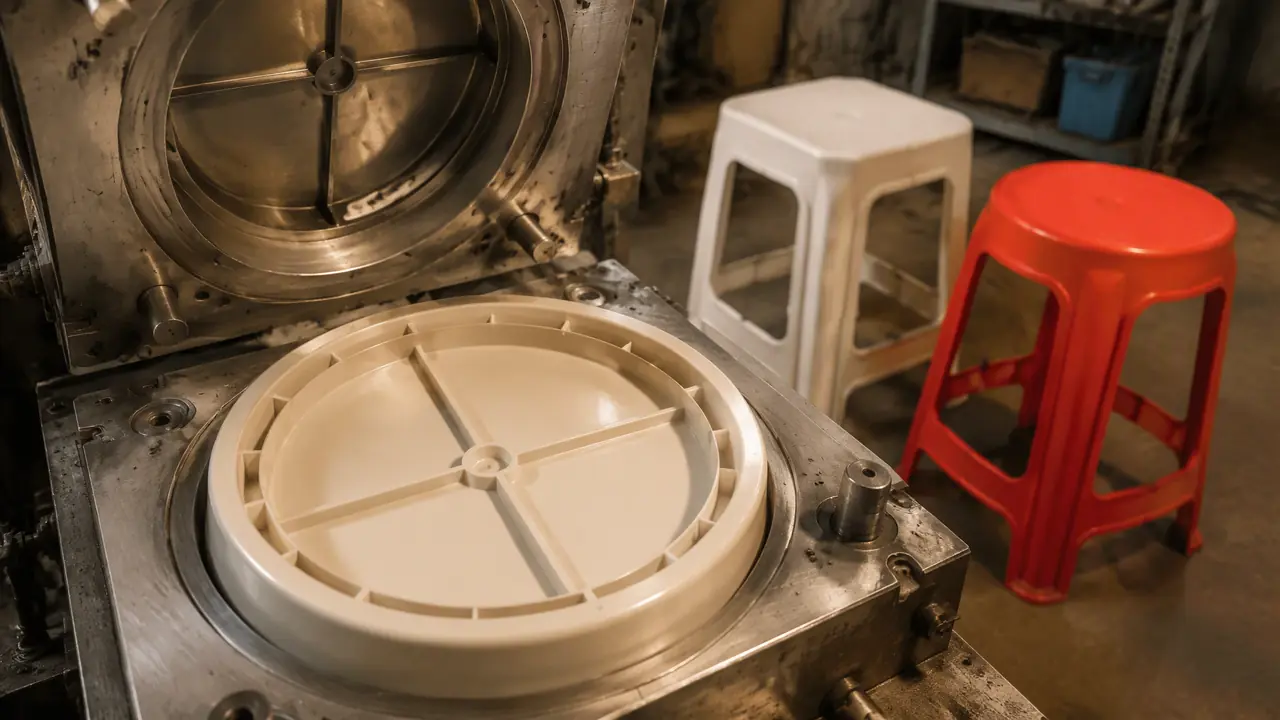
把话放这儿:凳子模具的成败,八成押在加强筋和保压上,钢材腔数都是其次。凳面筋位要布成外圈环形筋加内部十字筋,筋厚压在壁厚的六到七成,试模时保压宁长勿短,缩痕基本能摁住。看完这篇,你能拿着图纸跟模具厂把筋位和报价一条一条对清楚。
上个月底我们厂给一个商超客户交两千张加厚方凳,验货的人进门凳子都不摸,先掏出手机打开手电筒,贴着凳面斜四十五度照。一圈照下来,十六张凳面在十字筋交汇的背面有指甲盖大的浅坑,对方当场扣了三个点的货款。做凳子模具的人都懂这一幕:这东西结构简单到没什么秘密,难就难在凳面那一大片四毫米厚的平面上,筋怎么布、坑怎么压,直接决定这单是赚是赔。
塑料凳看着是最低端的注塑件,跟日用品模具里盆桶刷杯那些兄弟一样走薄利量产的路子,一张凳子毛利就几毛钱,废品率多一个点,一条产线一个月就白干。我在这行第十一年,经手过七套凳模,方凳圆凳都翻过车,下面这些账全是拿真金白银换来的。
凳子模具先拿产量说话,腔数定错了怎么谈都吃亏
凳子模具的腔数由日产量定:低于两千张选一模一腔,两千到五千上一模四腔,超过五千再谈热流道八腔。不少老板娘询价张口就问最便宜的,其实腔数错了,单价再低也是亏。
先说底子。加厚方凳一般是420×420毫米的凳面,壁厚4.0到4.5毫米,单重1.8到2.0公斤,PP料,收缩率按1.6%放。这个重量配海天MA3200这一档的320吨机刚好,锁模力再大是浪费电费。圆凳直径350毫米,壁厚可以做到3.5毫米,单重1.4公斤上下,250吨机就拉得动。
两套模的脾气差别不小,我列个表你对着看:
| 项目 | 加厚方凳模 | 圆凳模 |
|---|---|---|
| 常见腔数 | 一模一腔或一模四腔 | 一模两腔居多 |
| 凳面壁厚 | 4.0-4.5毫米 | 3.0-3.5毫米 |
| 成型周期 | 42秒左右 | 32秒左右 |
| 模价区间 | 单腔4-6万,四腔9-13万 | 两腔6-9万 |
| 最大难点 | 凳面缩痕和四角塌坑 | 薄壁变形和底口圆度 |
价格这一块再啰嗦两句。凳模属于典型的日用品模,结构不复杂,报价水分不大,但钢材档位差价很实在,P20和718H做出来的模价能差一万五。塑胶模具价格怎么分档、哪一档对应什么产量,我在那篇里拆过报价单,这里只提醒一句:对方报四腔方凳模五万以下,八成是模芯用翻新料或者筋位给你省了活儿,后面修模的钱翻着倍回来。交期方面,方凳四腔模从下单到T1试模,正常35到40天,谁承诺三十天以内交付你都得掂量掂量他是不是接了单再转包。
加强筋布成边圈加十字,光拉十字筋必塌四角
凳面筋位的答案是外圈一圈环形筋配内部十字筋,筋厚取壁厚的六到七成,筋交汇处必须掏减胶坑。这套打法是我们第二套模才学会的,学费两千八。
这个坑我踩过。厂里第一套方凳模,模具厂图省事,凳面底下就拉了个十字筋,试模出来凳子看着挺壮实,摞三摞往卡板上一码,第二天四角全是塌坑,顶灯一照跟月球表面似的。原因不复杂:凳面中心有十字筋撑着,四角全是4.5毫米的裸平面,没料补,冷却收缩自然凹下去。改模的办法是沿凳面边沿内侧加一圈环形筋,截面6×3毫米,离边沿15毫米,四角有料可拉,塌坑当场消停。代价是每张凳子多了4克料,一张凳子成本贵一分八,但废品率从百分之七掉到千分之三,这笔账怎么算都划算。
筋厚也有讲究。壁厚4.5毫米,筋做到3毫米,占六成七。老实讲,很多新设计的图纸把筋画得跟壁厚一样厚,觉得结实,结果筋根背面全是缩痕,越结实越难看。还有个土办法值得记一笔:十字筋交汇的地方,四条筋聚在一块,局部厚度相当于二十五毫米的实心料,是缩痕的重灾区,我们在交汇点背面铣一个直径30毫米、深1.5毫米的减胶坑,把厚当量掏掉,坑就出不来了。这招模具厂的师傅一般不会主动告诉你,因为要多做半天活。
对了,说到凳腿。方凳四条腿跟凳面交接的位置,R角至少给到3毫米,太小了应力集中,凳子摔一下先从腿根裂。腿内侧的加强筋高度别超过壁厚的三倍,筋太高顶出的时候凳腿变形,出模就翘。
缩水痕总是压不住?先查保压再查模温,别急着改模
缩痕的本质是筋根局部厚料冷却时还在收缩,保压一短浇口先冻死,补料进不去坑就留下来了。十次缩痕九次是保压账没算对,真正要动模具的不到两成。
我们四腔模T1试模那天,浇口是直径8毫米的直接浇口,保压给的6秒,凳面十字筋背面三条浅坑。调机师傅先把保压一段一段往上加,7秒、8秒、9秒,坑一圈圈变浅,加到11秒,坑基本没了,再往上加12秒,尺寸开始溢边。后来定型成两级保压:第一段9兆帕顶5秒,把筋根补实;第二段降到5兆帕再顶6秒,防止浇口附近应力憋太大脱模拉白。浇口冻结时间要11秒,保压就得比它长,跟灌暖水瓶一个道理,塞子没塞紧前面灌再多也白搭。
模温和料温也得配合着说。PP料温我们压在200到210度,模温冷却水进水25度,出水38度。模温越低缩痕越浅,这是真的,但压太低凳面发脆,跌落测试容易裂,别为了赶一个参数把另一个指标弄崩。想系统弄明白收缩这摊事,可以看这篇模具产品为什么会缩水,把收缩率、保压、模温三条线的关系讲得比我全。
验货的土办法前面提过,再补一刀:手电筒要贴着凳面斜照,别垂直打光,垂直光看不出来,斜四十五度一扫,0.2毫米深的坑都藏不住。客户用这招验我们,我们现在拿这招先验自己,交货前全检一遍,三个点的扣款再没出过。
那套四腔方凳模现在一天跑一千六百张,两班倒能到三千,废品率稳定在千分之三以内。回头想想,从十字筋改边圈筋、从6秒保压调到11秒,两次改动加起来花了不到一周,却把一张几毛钱毛利的凳子做成了能赚钱的买卖。凳子模具这行没有高科技,全在这些一遍遍试出来的细节里,手电筒一亮,功夫深浅藏不住。
常见问题
塑料凳用PP还是HDPE?回收料能掺多少?
绝大多数加厚凳用PP,抗弯和耐蠕变比HDPE强,坐久了不塌腰。回收料凳腿可以掺到30%左右不影响使用,凳面建议别超15%,掺多了缩痕更难压,冬天还容易脆裂。
一套凳子模具能打多少万模次?
模芯用P20或718H预硬钢,正常保养打30到50万模次没问题。关键是每8万模次清一次水路、顶针按时打油,我们那套四腔模打到二十六万模次,目前就换过两根顶针。
凳面的防滑花纹做多深合适?
凳面防滑纹咬花深度0.3到0.8毫米就够了,网格纹比圆点纹实用。超过1毫米脱模开始拉白,浅了又防滑不住,0.5毫米上下是我们试出来最稳的档。
为什么有的塑料凳坐上去咯吱响?
多半是凳腿和凳面装配孔的公差没配好,或者腿内筋位太高导致腿部椭圆。开模时让模具厂把配合孔的公差收到正负0.1毫米以内,出模后选一对不翘的腿装,响声基本消失。