铸造模具设计跟注塑模具不是一路活:缩尺余量斜度先搞对
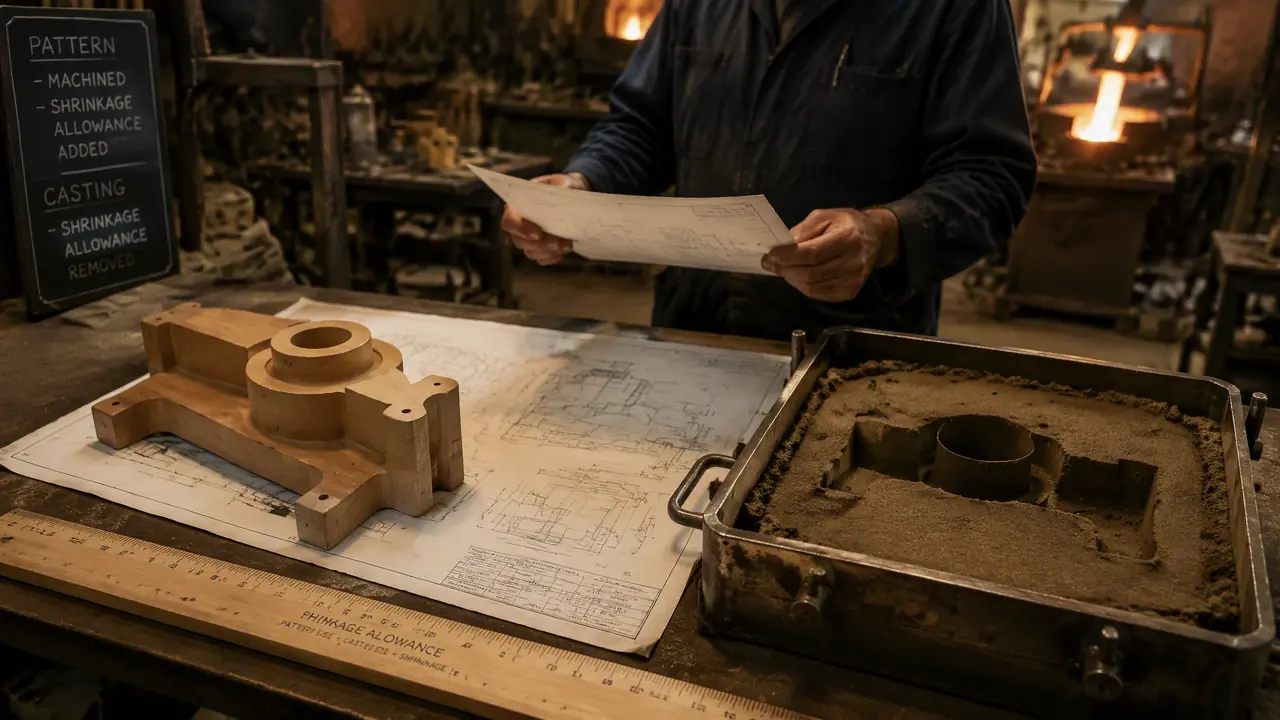
直接给结果:铸造模具设计跟注塑模具是两路活,先放缩尺、留加工余量、给足拔模斜度,再把浇冒口和砂芯排明白,图纸才敢下车间。这几个数放错半个点,浇出来一炉全是废件,返工都没地方下手。
退图纸这事,我上个月干了三回。来搞铸造模具设计的客户,十个有八个拿着注塑那套思路:缩尺不放、加工余量不留、起模斜度干脆没画,图面倒是漂亮。我的判断没变过,铸造这行的设计从缩尺开始,不从型腔开始,铁水凝下来要缩,你连它缩多少都没算,后面全白忙。
有个客户不服气,说产品图是别人给的,照图做还能有错?我让他翻到中心距那档尺寸问一句:你这二百毫米,是常温机加工出来的数,还是浇出来就有的数?他愣了。就这一句话,他回去把图纸重新放了一遍尺。
图纸的数是冷的。铁水不认。
铸造模具设计跟注塑模具差在哪
两路活,注塑模管塑料怎么填满,铸造模具设计管金属收缩后剩多少,缩尺、余量、斜度、分型面四个数先定死。塑料挤进去是撑满型腔,金属浇进去是自己往下缩,一个管胀一个管缩,设计思路从头就不一样。
注塑模设计,型腔尺寸基本照产品图放大个收缩率就完事,ABS 也就百分之零点五上下。铸造不一样,灰铁百分之零点八到一,铸钢能到百分之二,同一个厂里放错材质的事年年有。更要命的是铸造还有加工余量这回事,面要留出量来给后续机加工吃,注塑件是成型面直接用,基本没这道工序。
分型面也两码事。注塑模分型面跟着产品外形走,顶多加个滑块。铸造的分型面得跟着造型走,怎么起模方便、砂芯怎么放、飞边往哪儿排,全在分型那一下定死。分型面选错,起模起不来,砂型塌腔,浇一炉废一炉。
三类铸造模具的家底摆一摆,你按批量对号入座:
| 类型 | 模具用材 | 一套造价 | 寿命 | 适合批量 |
|---|---|---|---|---|
| 砂型模样 | 松木、环氧树脂、铝 | 两千到两三万 | 几十到几百次造型 | 单件小批 |
| 金属型(重力) | H13、铸铁 | 三五万到十几万 | 几千到几万次 | 中等批量 |
| 压铸模 | H13、8407 | 十几万起步 | 五万到十五万模次 | 大批量 |
说实话,大部分纠结选型的客户,量没到一千件就别碰金属型,模样钱省下来够交两年砂型件的钱。压铸那套账,站里写过 压铸铝模具寿命多长?热作钢与模温的损耗账,模温和寿命的关系讲得比我细,不展开了。
缩尺余量斜度,三个数怎么放
缩尺照材质查表放,加工余量侧面留二到五毫米,拔模斜度垂直面每一百毫米给零点五到一毫米,三个数互相牵着,动一个全动。放完在图纸上标死,别搁脑子里。
缩尺我这张表跟了我十来年,抄在图板右下角的:
| 铸件材质 | 缩尺参考 | 侧面加工余量 |
|---|---|---|
| 灰铸铁 HT250 | 0.8%到1.0% | 2到3毫米 |
| 铸钢 ZG310 | 1.6%到2.0% | 3到5毫米 |
| 铝硅合金 ZL104 | 1.0%到1.2% | 2到3毫米 |
这个坑我踩过,一辈子忘不了。那年赶一套铝合金支架的模样,缩尺按灰铁的老习惯放了百分之一,图出完没人复核。浇出来二百毫米的中心距短了零点四毫米,螺栓孔是后续钻的,救回来了;两个定位销孔铸出来直接用,整批二十件全插不进销子,回炉重浇。从那以后我图板右上角贴了张条:先问材质,再放尺。
拔模斜度最容易被客户砍。产品设计的人嫌斜度占地方,图上不画,让你做模的自己看着加。垂直面每一百毫米高度给零点五到一毫米,木模起模还得再松一点,给到一到二度。客户要是不认,我让他自己来起一次模,起两下就不吭声了。
对了,说句跑题的,铸造圆角也是这路毛病,产品图全是利角,浇注热节集中,裂纹就从那儿起。R3到R5的圆角,画图多花三分钟,省的是后续补焊的钱。
浇冒口排明白,图纸才算下得了车间
浇口管铁水怎么进,冒口管收缩的时候补多少,砂芯头留出零点五到一毫米间隙,这三处排明白图纸才算能下车间。位置排错,缩松气孔全在件上找你。
内浇口往厚壁处引,让铁水由下往上走,气有地方跑。横浇道要挡渣,封闭式的末端留个集渣包。冒口别抠,模数法算下来热节多大,冒口直径给到热节的一点二到一点五倍,先保证补得动,再谈省铁水。铝水七百二十度上下浇,铁水一千四百度出头,温度差着呢,浇路截面不能照抄。
砂芯是铸造模具设计里最容易漏算的一块。芯头要多大、间隙留零点五到一毫米、排气从哪儿走,图上一样都不能少。芯头间隙留大了,芯子一浮,壁厚就不匀;留小了,合箱的时候下不去,现场拿砂纸磨芯头,磨完尺寸全变了。厚薄差大的件,模样上还得给冷铁留位置,贴不贴是工艺的事,位置你得提前画出来。
老师傅有个土办法,浇冒口拿红笔单独标在一张图上,造型工人拿到手不用猜。别小看这张红笔图,一个班能少问十几趟。
上月退掉的那三张图纸,两张客户回去自己放了尺,还有一张干脆把单子转给了别家,也挺好,做不了的活接了才是坑人。铸造模具设计这行没有惊天动地的技术,就是把缩尺、余量、斜度、浇冒口这几个数一个一个落实,落实一个,浇出来的件就少废一批。
常见问题
铸造模具设计一套大概多少钱?
看类型:砂型用的木模两三千到两三万,环氧树脂模再高一档,金属型三五万到十几万,压铸模十几万起步。批量上不去就别上金属型,模样钱省不回来。
铸造模具设计用什么软件?
UG 和 SolidWorks 都够用,画木模的老师傅用 CAXA 的也不少。软件不挑,挑的是你缩尺放没放对、分型面选没选好,这两个软件都替你拿不了主意。
没干过铸造,想学铸造模具设计从哪入手?
先下车间跟三个月造型,亲手起几次模,认得砂芯和浇路,回来再学画图,一个月顶坐办公室学一年。直接上软件画图的,分型面十有八九要摔跟头。
缩尺放错了,浇出来的件还有救吗?
看尺寸:后续要机加工的面,余量够就救得回来;中心距、销孔这种铸出来直接用的,没得救,只能回炉。所以放尺要在图纸上标材质、标数值,出图前再让第二个人核一遍。