模具流道设计怎么定尺寸?分流道直径、平衡布局与冷料井一次取对
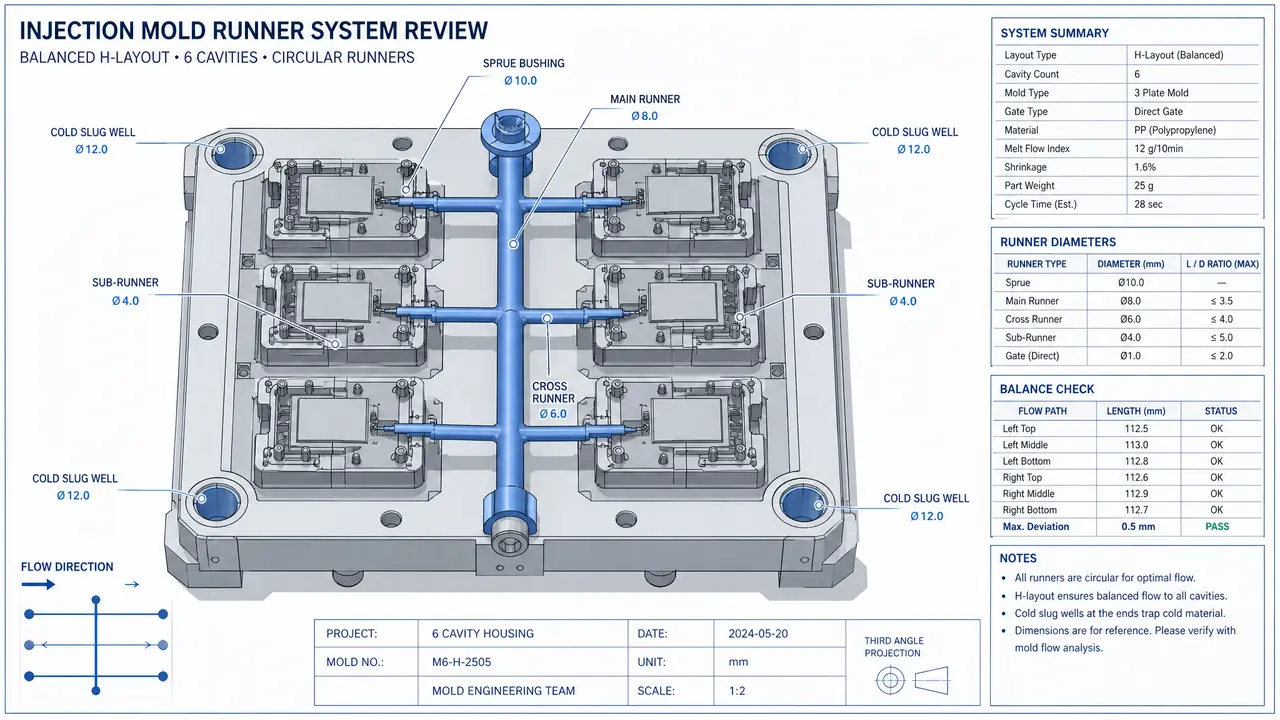
这事儿得拆开说:模具流道设计的尺寸就三件事,分流道直径按料性取区间再用流程比校核,多腔模先排平衡布局靠浇口找补,冷料井在主流道末端和每级分流道末端都得留够深度。图纸阶段核这三处,比试模时蹲在机台边找原因便宜得多。
上礼拜审一副外协来的模具流道设计图纸,十分钟挑出三处硬伤,图我当场退了回去。一出六的PC灯罩,分流道直径5毫米,抄的是三年前ABS件旧模的数;冷料井只在主流道末端留了一个;六腔一字排开,没做平衡。接单审图这些年我攒下一条死规矩:流道尺寸是按料、按腔数算出来的,不是从旧图上抄出来的。图纸阶段改半天,试模阶段省半个月。
三处硬伤,对应三件事:直径、布局、冷料井。挨个说。
分流道直径先按料取基准,再拿流程比校核
分流道直径没有万能数:PP、PE小件2到4毫米,ABS、PS取4到6毫米,PC、PMMA取6到8毫米,硬PVC放到6到10毫米,料越粘越往上限靠。基准定了,还要拿流程比和壁厚压一遍才算数。
流程比行里都在用:料从浇口到型腔最远端的长度,除以件的最大壁厚。PP能跑到两百多,ABS一百五上下算稳,PC一百出头就到头了。壁薄、流程长的件往区间上限取,厚件短流程取下限就够。我的习惯是先按料性给个中值,再拿这个比值核一遍,两头都对得上才往图上标。
直径还有一笔冷却的账。去年一副PP水果篮模,原设计主分流道8毫米,我收到6毫米,冷却段省了4秒,单模周期从四十二秒压到三十八秒,一班多出一百来模。流道粗一毫米,里面存的料就多一圈,这些料全得跟着凉透才能开模。省料、省时间,两头赚。
光看料性不够,件的大小也在推着直径走。按单件重量分档,比按牌号背数好记,下表以PP、ABS这类中等流动性的料为基准,PC整体加一档,PE可以松半档。
| 单件重量 | 常见壁厚 | 分流道直径参考 | 典型件 |
|---|---|---|---|
| 50克以下 | 1-2毫米 | 3-5毫米 | 瓶盖、小旋钮 |
| 100-300克 | 2-3毫米 | 5-7毫米 | 收纳盒、小家电外壳 |
| 500克以上 | 3毫米以上 | 8-12毫米 | 周转箱、垃圾桶 |
开头那副PC灯罩模就是吃了照抄的亏。ABS旧图5毫米,PC料粘、流程又长,远端两腔多半缺料。改到7毫米再校一遍流程比,T1就稳了。这个坑我踩过不止一回,旧图改单,流道必须按新料重算,一分钟都别省。
平衡布局排在直径前头:排位不匀,尺寸算得再准也白搭
多腔模优先做自然平衡,H形或环形排布,让每条路径一样长、一样粗;排不开才用浇口尺寸差找补,近腔做小、远腔放大,试模后逐腔修。布局没平衡,直径给得再准也救不回来。
今年初一副一出十二的PP杯盖模,模架宽度卡死了,设计排成两排各六腔。T1试出来,靠主流道的四个腔飞边,最远两个腔缺料,加保压近腔飞得更凶。后来改成回字形的H布局,每条路径长度差压到二十毫米以内,第二轮回试模十二腔全合格。排位上花的半天,比调机台上耗掉的三天值钱。
排位还有两个细节容易被忽略。流道每转一个直角弯就吃一截压力,转弯处做圆弧过渡,别画成直角;分流道分级要逐级收细,主流道出来8毫米,二级分到6毫米,别一根粗到底,粗细一样反而分料不匀。
真落到人工平衡,顺序别搞反:浇口先统一做小,试模看哪腔缺料再单修哪腔。浇口修大是去料,一刀的事;修小得补焊换件,费钱费日子。我更偏向自然平衡,人工平衡省下的那点排位空间,后面试模修浇口的工夫全赔回去,还搭上一轮周期。浇口形式和尺寸怎么给,翻这篇:模具浇口怎么选?点浇口潜伏式与直接浇口的对比。
冷料井挨个数:料停得住的末端都得留坑
冷料井要留在料流停住的每个末端:主流道末端一处,每级分流道末端各一处,深度取分流道直径的一点五倍上下,浅了冷料就挤进浇口。位置比深度好记,料走到哪儿会停,哪儿就备个坑。
为什么非留不可?注塑是间歇的,两模之间喷嘴口那点料先凉,开模打料时最前锋那截贴着冷的流道壁走,温度能掉十几度,头一个进型腔的就是它。冷斑、冷接痕、间歇堵浇口,多半是这截料干的。冷料井说白了就是门口那块蹭脚垫,料进型腔前,先把最凉的一截蹭在坑里。
审图我就数三处容易漏的。一是一出多腔模的二级分流道末端,设计常常只给一级留井,二级尾巴上光秃秃;二是潜伏式浇口下面那口井,它还兼着顶切断料的活儿,锥度和顶针位置要一起对;三是三板模水口板上主流道末端,水口板一开,那截料全靠井拽住。深度上,分流道末端的井取直径一点五倍上下,主流道末端的给到大端直径差不多。拉料杆头就窝在井里,全自动的模我用倒锥,Z形的勾料不掉,机台边老得派人拿钳子去夹。
再给个土办法:T1试完模,掰开流道料头看最前端那一小截,发白发脆超过一厘米,就是冷料井没接住,冷料已经过浇口了,赶紧加深,别等制品上出冷斑再回头排查。
对了,PC件模温得到80度上下,流道凉得慢,冷料井欠一点有时候试模看不出来。一入冬车间掉到二十度,毛病全冒出来。别拿夏天那轮回试模的结果当全年的账。
那副PC灯罩模重排完,T1一次过,客户后来开模前都先把图发我过一眼。模具流道设计的尺寸活儿说穿了就三眼:直径对不对料,排位匀不匀,冷料井全不全。画图时各花十分钟,试模时省下的是半个月和一轮轮机时费。
常见问题
一模一腔的大件还用管平衡吗?
单腔模谈不上腔间平衡,但进胶点落在件的哪个位置很讲究,偏一边成品就翘。大件单腔常用直接浇口或热流道,流道直径按料性区间上限走就行。
流道直径做粗点是不是更保险?
不保险。粗流道冷却慢、废料多,周期一拉全线都慢。我的习惯是区间中值偏下先做,试模缺料再放大,去料容易补料难,放大是一刀的事,缩小就得堆焊。
潜伏式浇口下面的冷料井有什么讲究?
它不光接冷料,还兼顶切断浇口。井的锥度要够,顶针得顶在井的正后方,锥度小了浇口料挺断不干净,制品上留个料尾巴,还得人手一个个去修。
用模流分析跑一遍,还需要这些经验值吗?
大件、腔数多的模,CAE看填充时间差和压力分布确实有用。小模我直接经验值上机,网格划得糙、边界条件给不准,算出来的结果反而带偏人。经验定初值,软件做验证,顺序别反。