模具3d打印能替代开钢模吗?费用寿命和划算边界讲清楚
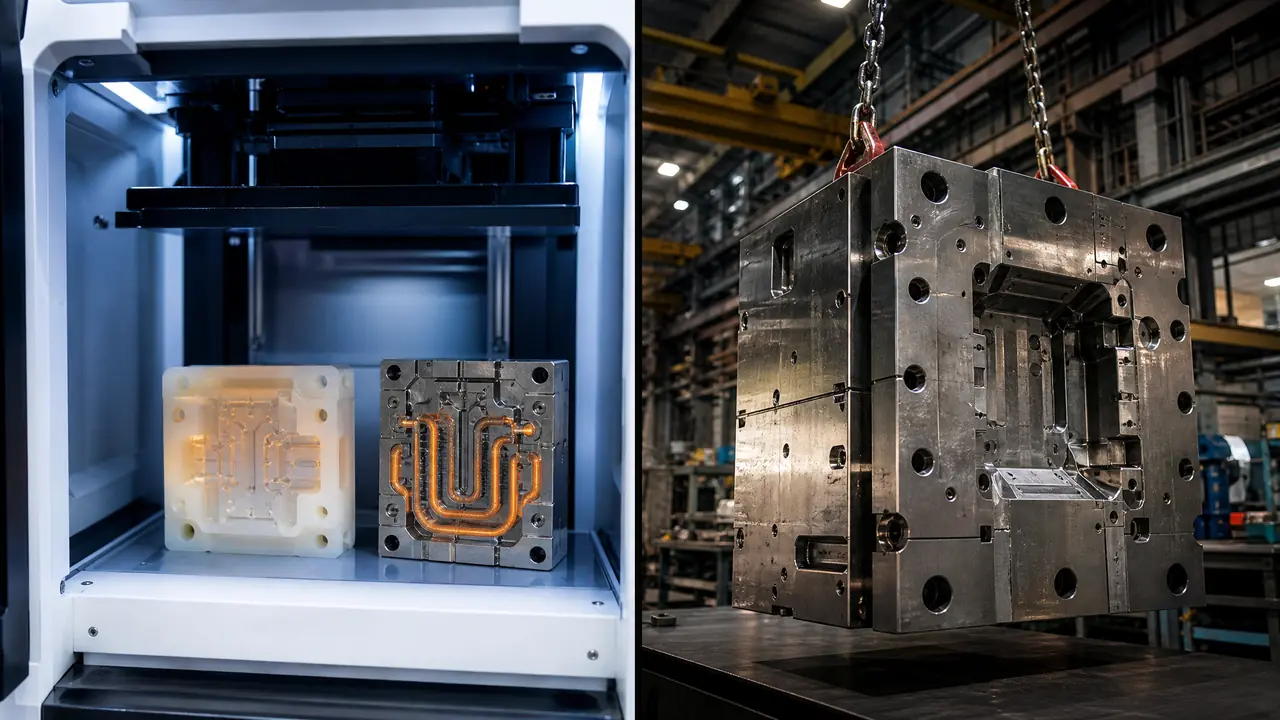
把话放这儿:模具3d打印现在能干的是两摊活儿。树脂模打样翻硅胶蜡件,一套三百到八百块、两三天出货,寿命只有几十模;金属打印模芯上万一套,能进注塑机扛几万到十万模次,还只有它能做随形水路。一千模以内的单直接打印,长期量产单老老实实开钢模。
上个月有个做香薰蜡片的客户问我,能不能不开钢模,拿模具3d打印先顶一阵,卖好了再开正式模。我说能,就这么干。我给他用光固化机打了一套树脂模,连工带料收了六百八,第三天交货。他翻到第四十来模的时候模腔开始发粘,蜡件表面拉丝,我让他拿细砂纸轻轻带一遍再补脱模剂,撑完了他那批二百模的货。
这就是模具3d打印眼下最真实的位置。抢的不是钢模的饭碗,是打样和小批量的活儿,外加一手钢模干不了的独门技术——随形水路。费用、寿命、什么时候划算,下面一笔一笔摆给你看,全是我这两年在车间里真金白银换来的数。
树脂模和金属模芯,3D打印到底能打哪一种
光敏树脂模只能翻硅胶、蜡、石膏、滴胶这类低温软料,寿命三十到八十模;金属打印模芯用18Ni300钢,硬度能做到HRC50上下,可以装上注塑机扛几万模次。两种料两条路,先分清再谈钱。
树脂这条线走的是光固化,就是我给香薰客户打模那台SLA机器。光敏树脂按公斤算钱,一公斤一百二到一百八,一套巴掌大的模腔连支撑带废料也就半公斤上下。打完泡酒精、撕支撑、进紫外灯箱照透,一天半到两天出货,尺寸精度能压在正负0.1毫米。缺点也明摆着:脆,摔一下缺角;怕热,超过六十度模腔就开始软。拿它去注塑等于白扔钱,这个坑有个客户替大家踩过——拿树脂模压PVC,模温八十度,两模之后型腔就花了,几百块打了水漂。
金属这条路是粉末激光烧结,行里叫SLM,粉末常用18Ni300马氏体时效钢,一公斤三百到五百块。刚打完的坯料硬度一般,要做时效热处理,硬度才上到HRC48到52,差不多是预硬钢P20那个水平。打印出来的表面摸着像细砂纸,粗糙度Ra十几个微米,分型面和型腔都得回机床上精修,连打印带后处理五到七天。所以我跟客户都讲实话:金属打印不是替代机加工,是替代开粗加钻孔那一截苦活。
打一套3D打印模具要花多少钱
树脂模一套三百到八百元,金属打印模芯八千到一万五,带随形水路的能摸到两万,比同尺寸CNC钢模芯便宜三到五成,交期还快一半。便宜归便宜,先算寿命账再下单。
光说数不直观,拿我上个月的三张单子摆个台。香薰蜡片树脂模,六百八,三天交付。硅胶手机壳厂的一副小模芯,SLM打了两千三百克粉末,连工时收一万二,六天拿货;同样的东西走CNC开粗加精铣,报价一万八到两万二,交期十八天。差价和交期就摆在这儿,客户自己会算。
| 路线 | 一套费用 | 交付周期 | 实际寿命 | 适合干什么 |
|---|---|---|---|---|
| SLA树脂模 | 300-800元 | 1-3天 | 30-80模 | 翻硅胶、蜡件、滴胶小批量 |
| SLM金属模芯 | 0.8万-1.5万 | 5-7天 | 5万-10万模次 | 注塑小批量、随形水路模芯 |
| CNC钢模芯 | 1.5万-3万 | 15-25天 | 30万模次以上 | 长期量产 |
这张表是我自己手上的报价水位,地区不同会浮动,你拿去比价别当死数。提醒一句:有些打印服务商喊"三百块打模",那只算材料,支撑拆除、后固化、修配全另算。问价的时候把"到能用为止"这五个字问死,不然交付的时候有你好受的。
随形水路才是3D打印真正值钱的手艺
随形水路就是冷却水管贴着模腔的形状拐弯,钻床打不出来,只有金属打印能一体成型,我实测把注塑周期从三十二秒压到二十四秒,翘曲从0.3毫米降到0.08毫米。
去年有个做长条边框件的客户,传统直孔水路冷却,产品老是中间鼓两头翘,调了半年模温机没治好。我劝他把模芯换成随形水路:水管离型腔面均匀保持八到十毫米,跟着产品形状走。打出来一试,周期降了四分之一,一天多出两千多模,翘曲量落到他的验收线以内。这副模芯一万六,两个星期就回了本。
这活儿的本质,是把冷却从"钻头能到哪儿算哪儿"变成"哪儿需要到哪儿"。运水回路怎么布、距离怎么拿捏,跟传统模具一个道理,门道在这篇模具冷却水路怎么布?运水距离与冷却效率的关系里说得细。对了,随形水路有个坑得记牢:打印完水道里存着没熔透的残粉,必须酸洗加高压反冲,不然用俩月准堵。真有客户堵过,拆下来通水路比重打一套还费劲。
什么时候用3D打印划算,什么时候老实开钢模
订单一千模以内直接树脂打印,几千模用金属模芯过渡,十万模以上的量产单开钢模;急单赶交期,打印能救命。按摊到每一模的钱去算就清楚。
算法土得很:模具费除以总模数。一万模的单,钢模按两万算,每模摊两块;金属打印模芯一万二,每模摊一块二,还省下十天交期,这种单就该打印。三十万模的大单反过来,打印模芯寿命撑不到一半,中途换芯的钱加停机损失,算下来比钢模还贵,别犹豫,直接开钢模。中间最难受的是几千到几万模的单,我的做法是先打金属模芯试单,市场跑稳了再上钢模。试单前那一步本来就该先做手板确认结构,别拿一套钢模的钱去赌结构合不合理。
再给一条死规矩:树脂模永远不进注塑机,不碰模温六十度以上的任何工艺。有人图便宜拿树脂模压PP,一合模就塌了。树脂模的战场在硅胶、蜡、石膏、滴胶、巧克力这些低温料上,越界必翻车,没有例外。
香薰那个客户上个月又来了,还是那副树脂模的图,我重新给他打了一套。他现在每两个月翻一批货,两三年摊下来,一个模合不到三块钱。钢模他到现在也没开,因为量始终没够到那条线。3D打印对咱们小厂小单的意义就在这儿:不替你管一辈子的模具,只在你量没起来的时候,把门槛从两万块压到几百块。
常见问题
树脂3D打印模具能用多久?
正常翻硅胶、蜡件能打三十到八十模,差别全在脱模手法上。每模涂脱模剂、用橡胶锤轻敲脱模,能往八十模靠;硬撬硬砸,十几模就把模腔边缘啃毛了。
金属3D打印的模具强度够吗?
18Ni300时效后硬度HRC48到52,打PP、PE、ABS这类普通料几万模次没压力。但加玻纤的料磨损快,寿命要打七折;高光镜面件也别指望它,打印件有微小孔隙,抛不出钢模那种真正的镜面。
3D打印模具的精度能做到多少?
树脂打印态正负0.1毫米左右,金属打印态差不多。金属模芯回机床精修后能到正负0.02毫米,所以要做滑块、斜顶这类配合结构,一定把精修工序留出来,别拿打印态直接装模。
没有3D图能打打印模具吗?
可以拿实物去扫描逆向建模,简单件建模费五百到一千五。不过扫描出来的模型直接打印会翻车,收缩量和分型面都得人工修过才行,这一步的钱别省。
打印模具和硅胶翻模是一回事吗?
不是一回事。硅胶翻模得先有个母模,适合造型复杂的工艺品;3D打印是直接把模具本身打出来,适合有尺寸要求的工业件,两者经常配合着用:打印母模,再翻硅胶模批量复制。