铸铁模具适合做什么模?灰铁HT250球铁和钢模的真实差距
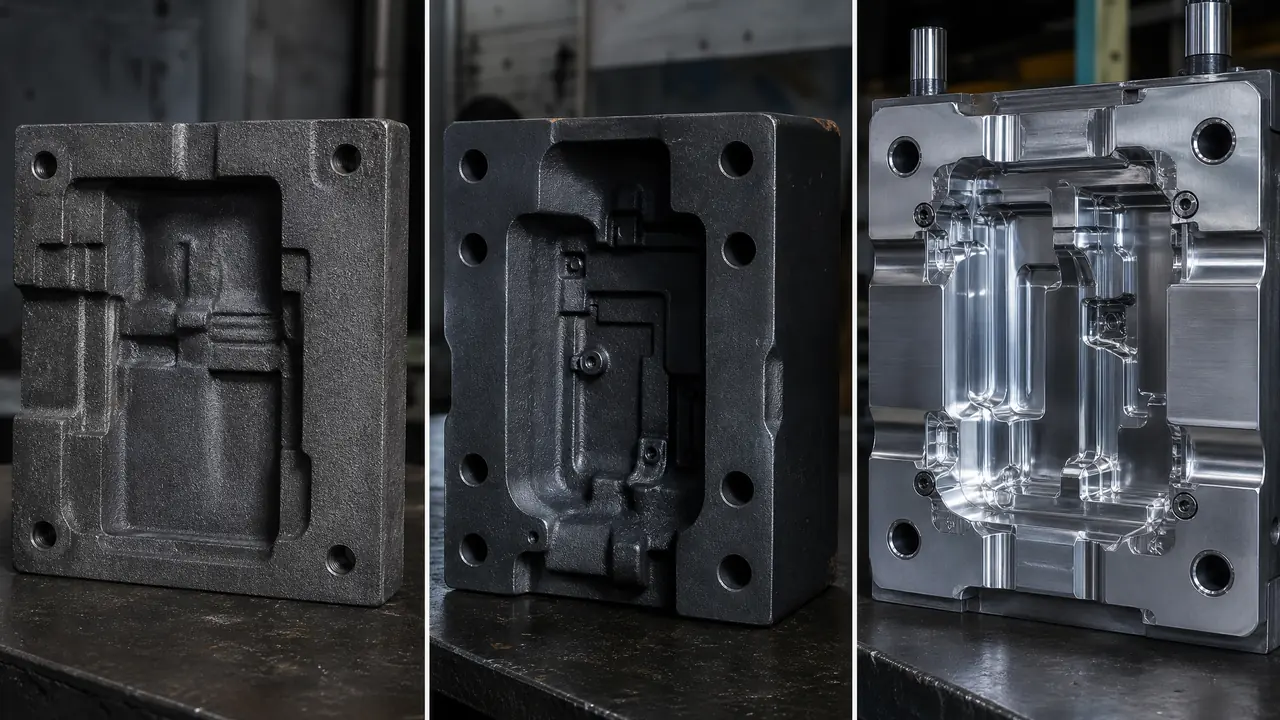
把话放这儿:铸铁模具不是被淘汰的老古董,玻璃瓶模、砂型砂箱、低压铸造模这三摊活,至今还是灰铁和球铁的地盘。它赢在便宜、导热好、耐激冷,输在强度低、做不了镜面。你拿它干注塑型腔那是自找麻烦,拿它干该干的活,比钢模省一半钱。
上个月我一个在泊头做铸造的老乡给我打电话,说接了个低压铸造铝合金件的活,客户指定模具体用灰铁,他想不通:都2020年代了,谁还用铸铁做模具?我让他把电话放下,去车间看看那几套正在出货的玻璃瓶模。全是铸铁的。
这就是很多人对铸铁模具的误会。一提模具就想到钢,想到P20、H13,觉得铸铁是凑合用的便宜货。真在车间泡过就知道,铸铁模具是个分工明确的老工匠,它干的活钢模干不好,也干不划算。我这套账就掰开揉碎给你算算。
灰铁HT250和球铁,各管哪一摊活
灰铁HT250靠石墨片自润滑、导热快,专管玻璃瓶模和砂箱芯盒;球铁QT500强度接近中碳钢,管受冲击的模框和锻模底座。两者不是谁替代谁,是各干各的。选之前先看你的模受不受冲击、要不要镜面,这两个问题一答,料就定了。
先说灰铁。HT250这个牌号,抗拉强度250兆帕,硬度HB170到220,听着不咋样吧?可它有两个钢比不了的本事。一是石墨片在切削的时候起自润滑作用,加工起来又快又省刀,我们铣一套瓶模的型腔,比铣P20省差不多三分之一工时。二是导热,灰铁的导热系数大概50瓦每米每开,比P20的30多高出一截,玻璃成型这种一秒一开的节奏,热量散得快就是命根子。
玻璃瓶模是灰铁最经典的地盘。行列机上一个瓶模几秒钟开合一次,型腔表面反复被一千多度的玻璃液激冷激热,换钢上去,热疲劳龟裂来得比铸铁快得多。铸铁里的石墨片相当于自带无数个微型缓冲垫,还自带润滑,脱模都不用喷太多脱模剂。我们给本地玻璃厂做的瓶模,正常服役到80万次上下才修第一轮型面。
再说球铁。QT500-7,抗拉500兆帕,延伸率7%,这指标已经摸到中碳钢的门槛了。石墨球化之后,灰铁那种脆劲儿没了,抗冲击能力上了一个台阶。所以砂箱、芯盒、锻模的模座、低压铸造的模框这些要吃震吃撞的件,老师傅都倾向用球铁。我们厂的砂箱清一色QT450以上,摔了磕了也就是掉个角,灰铁砂箱摔一下可能就是一道贯穿裂。
对了,说到价格。灰铁毛坯件大概五六千一吨,球铁贵一点,七八千上下。同样是做一套一米二的砂箱,球铁比Q235焊接钢箱贵不了几百块,但用十年不变形,这笔账怎么算都划算。
铸铁模具和钢模的寿命差多少?
不能笼统说谁寿命长,要看干什么活。玻璃瓶模用铸铁能扛80到100万次,换钢模反而先裂;注塑型腔钢模能跑50万模次以上,铸铁铸态直接干几万次就压塌。场景对了铸铁赢,场景错了铸铁输得很难看。
给你张表,这是我根据自己厂和几个同行厂的实际情况整理的,不是书本数据,不同厂会有出入。
| 对比项 | 灰铁HT250 | 球铁QT500 | P20类钢模 |
|---|---|---|---|
| 毛坯价格(每吨) | 5000-7000元 | 7000-9000元 | 15000-25000元 |
| 抗拉强度 | 约250兆帕 | 约500兆帕 | 900兆帕以上 |
| 导热系数 | 约50瓦/米·开 | 约36瓦/米·开 | 约30瓦/米·开 |
| 能做表面粗糙度 | Ra1.6左右 | Ra1.6左右 | Ra0.025镜面 |
| 玻璃瓶模寿命 | 80-100万次 | 较少用 | 热疲劳先裂,不推荐 |
| 注塑模寿命 | 几万次就塌 | 10万次上下 | 50万模次以上 |
看到没,寿命这事儿完全看场合。铸铁模在玻璃行业是常胜将军,到了注塑行业就是陪练。这里面的门道说白了就是两条:一是铸铁强度低,注塑时型腔内压60到120兆帕,反复撑几万次,灰铁的石墨片就是裂纹源,微裂连成片就崩;二是铸态铸铁表面有石墨和微孔,怎么抛都抛不出镜面,产品外观面有要求的活它接不了。
我踩过一个坑,说出来你少走弯路。前年有个客户图便宜,非要我们用HT300做一副小家电外壳的注塑模,说先凑合生产两年。我劝了没劝住。结果T1试模没问题,量产到四万模次的时候,型腔边缘开始龟裂掉渣,产品上一片一片的银纹,客户急得跳脚。最后还是花十二万重开了一副P20的模,前面省的三万块全搭进去还倒贴工期。这事儿之后我们报价单上加了条:注塑型腔用铸铁的单,不接。
不过有一类活,铸铁和钢是搭档关系。低压铸造轮毂或者铝合金壳体件,模具本体常用球铁或者灰铁做模框和底座,便宜、刚性好,只有型腔那个巴掌大的关键部位镶H13钢块。一套模下来比全钢的省百分之三四十,钢块磨损了拆下来换,模框接着用。这个土办法在轮毂厂用了几十年,管用。
什么活该交给铸铁,什么活千万别
该用铸铁的三类活:玻璃成型模、砂型铸造的砂箱芯盒、低压铸造的模框本体。千万别用的也是三类:注塑型腔、有镜面要求的任何型面、承受反复高压合模的关键受力件。记牢这个分界,基本不会选错料。
先说该用的。玻璃模不用多讲了,前面算过账。砂箱芯盒这类铸造工装,一个中型铸造厂少说几十套,全用钢做成本受不了,球铁的强度够用,还不容易变形。低压铸造模框就像上面说的,本体铸铁加型腔镶钢,是行业里的成熟打法。
另外还有个容易忽略的:大件的单件试制模。有的厂要试制一两个大型铸件,开一套全钢模动辄十几万,用HT250铸一套试制模两三万,打几炉样件把工艺参数摸出来,值回票价。我认识一家做农机覆盖件的,试制阶段全用铸铁模,工艺定型后才开正式钢模,光试制环节就省了小十万。
再说千万别用的。注塑型腔刚才讲过了,血泪教训。镜面件也不用讨论,铸态铸铁抛不到那个光洁度,石墨脱落一个坑,产品外观就废一个。至于高压受力件,球铁虽然强度不错,但跟热处理过的合金钢比还是差着一条街,合模面上长期顶着几百吨锁模力的活,别让铸铁干。
还有一个细节,铸铁模具用之前最好做人工时效或者自然时效放一放,不然铸造内应力没释放,用着用着自己就变形。我们厂的灰铁模坯热处理后要放一周才进机加工,急单宁愿加钱加急时效,也不省这一步。灰铁球铁件放收缩率也有讲究,这里头的经验可以看看站里那篇专门讲铸件收缩率的文章。
老实讲,铸铁模具这东西没什么高深的技术,难的是心里有杆秤,知道哪摊活配哪块料。秤准了,一年省下来的材料钱够发俩师傅的年终奖。
回头再说泊头那位老乡。我后来给他出主意:模框用QT500铸铁,型腔镶SKD61钢块,整套模下来七万出头,比客户原方案的全钢模省了四万。客户听完方案当场拍板,现在那套模已经打到第三万模次,模框连误差都测不出来。铸铁模具不是老古董,是老师傅手里的那把合适的锤子,用对地方,比什么都顺手。
常见问题
铸铁模具坏了能补焊吗?
能,但得挑焊条和工艺。灰铁补焊要用镍基焊条,冷焊小电流分段焊,焊前开坡口焊后保温,不然热影响区一硬化,白口层比裂了还麻烦。瓶模型面的小龟裂,我们一般是补焊加打磨,一次能再顶十几万模次。
灰铁和球铁一吨差多少钱,差在哪?
毛坯差两千上下。球铁要多一道球化处理,镁球化剂加孕育剂都是钱,而且球铁缩水率大,冒口要开得更大,成品率低一截,这些成本全摊在吨价里。买的时候别只看吨价,要看给的牌号检验单,碳当量和球化率得对得上。
铸铁模具为什么抛不出镜面?
因为它的组织里天生就有石墨。石墨在抛光的时候会脱落,脱一个就是一个微坑,灰铁里石墨片占体积差不多百分之六到十,怎么抛都是麻面。想要镜面就得用均匀致密的钢,比如S136、NAK80这类抛光性钢种。
新铸铁模具上机前要做什么处理?
时效是头一件事,把铸造内应力放掉,不然加工完放着放着就变形。另外灰铁件最外层常有一层硬皮,粗加工要留够余量一刀切进去,刀具在硬皮上蹭,崩刃特别快。我们用的就是先去硬皮再精铣的顺序,刀具寿命能差一倍。