硅胶模具加工怎么开料?硬度与硫化
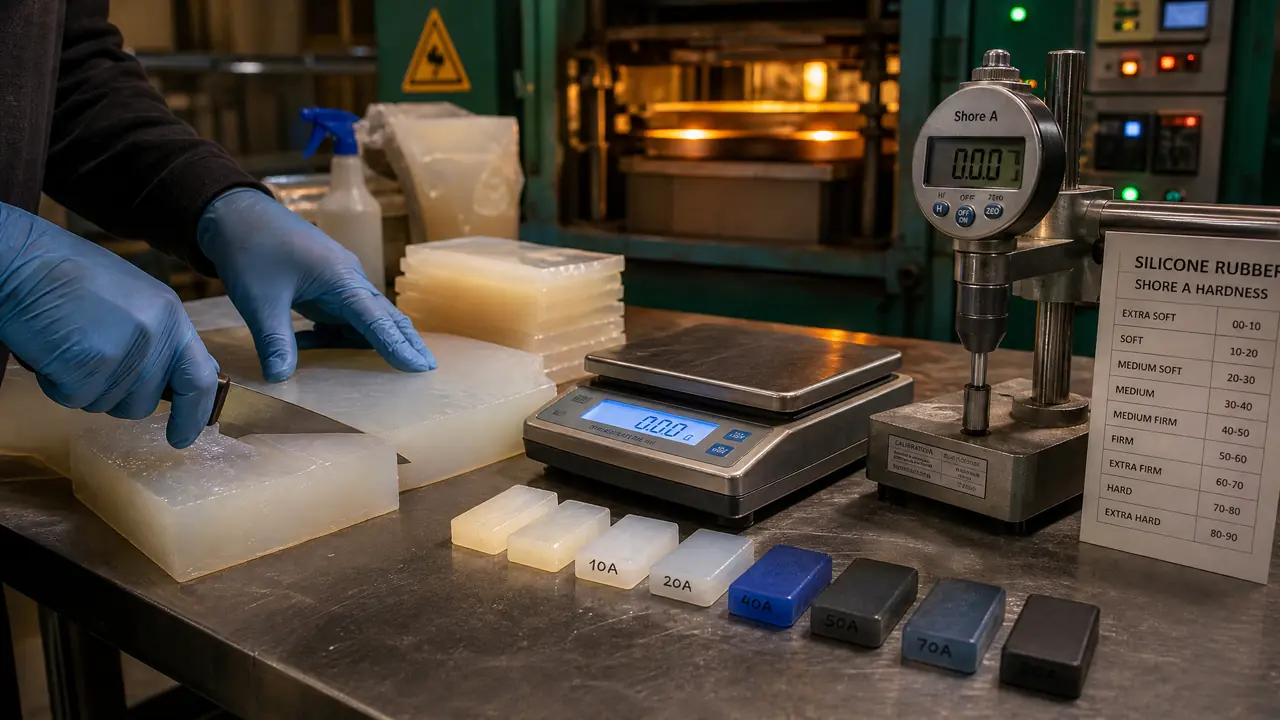
开门见山:开料是称重活,不是刀工活。型腔净重上浮5%到10%备胶,硬度按用途在邵氏20到50度里挑,硫化温度时间跟着胶厚走。先把这三笔账算清,再动刀不迟。
硅胶模具加工这行,新手翻车翻得最多的地方不在浇注,也不在脱模,在开料。上个月车间里来过一个求助的,50度的胶料切少了二成,平板一压,四个角缺了仨,整锅报废。他一直以为开料看手感,其实看的是秤。
我的判断很简单:料切少是废品,切多是修边工时,两头都花钱;硬度决定这副模顶不顶用,硫化决定它能活多久。三件事拆开算账,一件一件说。
开料不是切菜,先把重量算对
模压开料按型腔净重上浮5%到10%称胶,液体胶按体积乘密度1.1算重量。切少是废品救不回来,宁可切多当搭头。
混炼胶(就是HTV那类要硫化的固态胶)来货是大卷的片料,开料拢共三步:切条、切粒、上秤。秤要准到克。我们给巴掌大的模具备料,型腔净重180克,我一般称195克上下,多出来的这部分是给溢边留的——合模之后料总要往外挤一圈,逃不掉。
液体硅胶走另一条账,不用切,算体积。长乘宽乘高得出型腔容积,再乘个1.15的余量系数,密度按1.1换算成重量,八九不离十。有一回我图省事按1.0的密度算,差了小半碗,幸亏调胶时多调了一些,不然后果就是重头再来。
切料这步有讲究。刀要快,一刀断。50度往上的料回弹快,来回拉锯切面全是毛边,压出来溢边又厚又毛,修起来费劲。切好的料团别久放,案板上有粉尘,压进模具就是一个个杂质点。称完搓团,把气泡挤出去再进模。
温度也管着开料这一步。冬天车间冷到15℃以下,片料硬得跟塑料板似的,下刀就崩口。我们通常把料搁在烘箱里用三四十度回软个把钟头,摸着有点韧劲再切,切口平整得多。夏天反过来,案板别晒着,料一发粘就粘刀。
还有个不起眼的细节:同一副模的料,尽量从同一卷上取。不同批次的混炼胶硬度会飘,我们吃过亏——两卷标称45度的料,上手一摸软硬明显有差,压出来的两副模厚薄都不一样。选胶这一环拿不准工业级和食品级差别的,先看模具硅橡胶怎么选,把料定对了再谈刀工。
硬度选多少度,看花纹也看寿命
细花纹选邵氏20到30度软料,批量打样的工装模上40到50度更耐用。度数越高越扛压,也越难切割排气,硬度是白炭黑填出来的。
硬度这块我踩过的坑不少。10度的料软得像年糕,翻细花纹是真清楚,可模具自己撑不住型,脱模时一拉就变形。20到30度是甜区,手办原型、巧克力模、翻糖模都在这一档。40到50度扛压,我们给铸造车间翻蜡模的母模用45度,打了小三百模次,边角才见毛。60度往上排气费劲,花纹深处容易窝气,不到万不得已不碰。
同一个型腔,两种硬度,寿命差得不是一星半点。我手头有副30度的模具,轻是轻,两百模次出头,一处薄边就撕裂了;换45度的同款接着打,三百多模次还活着。账很直白:软模省的是切割的力气,硬模省的是重开的钱。
自测硬度有个土办法,买把邵氏A硬度计,几十块钱。胶料压块压平,压针垂直按下去读数,一个面取三点算平均。别信手感,同一卷料冬天和夏天上手都不是一个劲道。
还有一条容易忽略:硬度和价格、气味也挂钩。普通工业级混炼胶行情大概一公斤十几二十块,食品级铂金胶翻一倍不止。做入口的东西别在这省钱,食品级和工业级的分界,模具硅胶怎么选那篇里划得很细,这里不重复。
硫化温度和时间,按厚度一档档加
模压硫化常在170℃这一档,时间按胶厚给,10毫米压10分钟上下。双二五便宜有味,铂金无味娇气;入口产品的模具,二次硫化不能省。
硫化欠一口,模具就发。温度上,170℃是行业里最常用的档位;时间跟着厚度走,我这边10毫米上下的料压10分钟起步,厚到20毫米拉到一刻钟往上,具体还得看胶料自己给的硫化曲线。判断熟没熟有个土办法:出模后掰一处薄边,干脆回弹不断裂就是到位,拉出发白一撕一条口的,是欠硫。温度宁可稳,忽高忽低比低温还伤,起泡多半是这儿来的。
硫化剂是另一道分水岭。双二五便宜,好买,硫化完有股味,散几天能淡;铂金体系无味,食品级基本都走这条路,可它娇气,胶料里混进含硫含胺的东西直接中毒,压出来不熟,一锅料就交代了。
2024年秋天我接过一个做糖模的单子,图省事用了双二五,客户闻着有味退了货。后来补了一炉200℃烘4小时的二次硫化,把低分子挥发物逼出去,才过了验收。从那以后,做入口产品的模具,二次硫化在我这儿是固定工序,一步不省。
回到开头那锅报废的料。真要说起来,那单的损失就是一杆秤的事:型腔重量先称准,余量留足,硬度按用途挑,硫化跟着厚度走,硅胶模具加工里的开料环节拢共这几笔账。明天进车间,先检查你的秤准不准,再动刀。
常见问题
硅胶模具开料切少了,压之前还能补救吗?
能救一半。发现得早就补切一块同批料拼进去重新合模,接缝处硫化会长到一起,但花纹区尽量别拼,容易留痕。硫化完才发现缺料,就真没救了,只能碎料降级用。
硫化完表面发粘是怎么回事?
九成是欠硫,温度低了或者时间不够;也可能是硫化剂没揉匀,局部没催化。发粘的模回炉加一炉,温度提10℃再压5到10分钟,多数能救。救不回来就查硫化剂本身,受潮结块的那罐该换了。
硬度低的模具是不是更容易撕坏?
对,软料抗撕裂弱一档,但坏得快不快还得看脱模手法。30度的模配合撒脱模粉、慢脱斜拉,两百模次没问题;硬撕快拽,45度也扛不住几回。模和手法要配着看。
液体硅胶和混炼胶做模具,选哪个?
打样和一次性的活用液体胶,浇完等固化就完事;要反复上千次使用的工装模用混炼胶模压,寿命长一个量级,代价是多一道开料和硫化的工序。两头活都接的车间,两种料都得备。