模具抽真空为什么重要?气泡与缩水
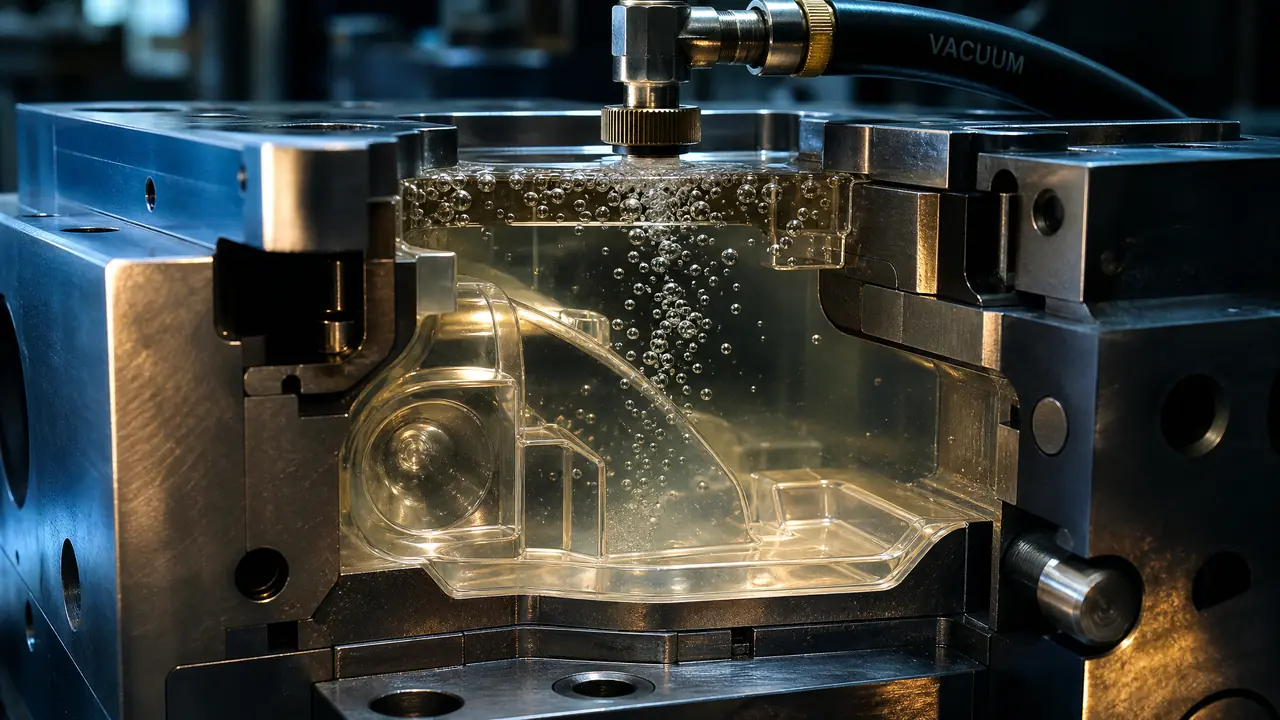
别绕了,模具抽真空就是抢在材料固化或塑料保压之前把空气赶走,气泡和缩水的账,一大半记在空气没排净上。判断也直白:液态料先脱泡,困气重的注塑模上真空阀。动手前先把排气槽和真空度核一遍。
朋友上个月拿一批透明树脂浇注件来找我,开口就问模具抽真空值不值得上,因为脱模出来全是针尖大的气孔,灯一打跟磨砂玻璃似的。他先咬定是料有问题,连换两家供应商,白搭进去一千多块。我让他把还没固化的料放进真空箱,抽到负压0.095兆帕,两分钟,气泡成串往上冒然后破掉,浇出来那件基本干净了。我的判断当场给了:病根不在料,在空气没处去。
先把气的来源拆开。搅拌卷进去的空气是大头,液态硅胶、环氧树脂这类料,手工搅一分钟,卷进去的空气能占到体积一成往上;固化过程本身会放挥发物;合模之后腔里还存着一整腔空气;潮气碰上热模,水汽也算一路。四路气凑齐,你不请它走,它就留在件里给你添堵。
抽真空到底在抽什么气
抽真空排的是四路气:搅拌卷入的空气、固化放出的挥发物、模腔里原有的空气和受热水汽,四路少排一路,件里就多一批气泡。卷入空气靠浇注前的真空脱泡解决,模腔里的空气靠排气槽或者真空阀解决,这两路是大头。挥发物和水汽麻烦一些,料要按厂家说明先烘,抽真空再带走一部分。我见过有人三样都不做,全指望浇注时让它自己流平,结果透明件浇出来像起了雾,刮开里面是蜂窝。
卷入空气这路最冤。料明明没毛病,就因为搅拌手法太猛,气全封在里头。脱泡能救,但前提是你得承认问题出在工序上,不在供应商身上。这话有点冲,可我劝过的人里,十个有八个先去换料。
气泡和缩水,一根藤上的两个瓜
困气会把保压压力挡在型腔外面,气垫顶在那儿,塑料补不进去,缩水就和气泡前后脚出现;先抽气再保压,两个问题一起压下去。保压补缩有点像往满杯的水里续水,杯里有团空气压着,你灌得再猛它也顶在瓶口。模腔同理,最后充满的厚壁区气排不掉,保压打了等于白打,表面一冷缩,缩痕就出来了。
困气还有个更凶的后果:烧焦。腔内气体在进料末段遭到急速压缩,瞬间温度高到能把前方那点残留料烧糊,件上留一块焦痕。我去年在车间见过一模:一个薄壁件末端总有焦印,师傅调了三回射速和料温,没用。后来找到困气点,补开一道0.02毫米深的排气槽,焦痕当场消失。抽真空干的就是同一件事,只是干得更彻底。
所以说气泡和缩水不是两个病,是一个病的两种长相。你盯着缩痕调保压,盯着气泡换料,来回折腾,不如先问一句:气走完了吗。
两种抽法:材料脱泡和模腔抽真空
液态料先脱泡再入模,负压拉到零点零九兆帕以上抽两三分钟;模腔抽真空则是合模后进料前,用模具上的真空阀把腔内空气抽走。两条路不是二选一,做浇注的顺序是料脱泡、模排气、沿侧壁细流倒料,三步连着走。脱泡时看着料鼓起来别慌,体积涨到两三倍是常态,塌平了才算抽透;塌不平,要么真空度不够,要么时间没到。
倒料的手法也影响气泡。从高处一股脑砸下去,等于把刚抽干净的料又搅了一遍。沿侧壁细流引到底部,气泡能少一大截,这是我试了好几回才养成的习惯。选料这一步同样关键,料本身的粘度和消泡性差太多,具体怎么挑,看我写过的模具硅胶怎么选那篇。浇注高温合金用的石墨模是另一路,它天生在真空炉里干活,气的问题在炉子那头就处理了,这里不展开,感兴趣去看石墨模具那篇。
模腔抽真空的硬件不复杂:真空阀装在最后充满的位置,接真空泵和管路,抽气口加一层滤网,防止胶粉倒吸进泵。坑在密封,模具分型面的密封圈一旦老化漏气,泵再大也抽不上去。负压表要盯着看,掉压先查圈,别急着怪泵。
| 对比项 | 只开排气槽 | 排气槽加模腔抽真空 |
|---|---|---|
| 适用件 | 困气不严重的普通件 | 透明件、深腔、薄壁件 |
| 气泡残留 | 末段困气区常有残留 | 明显减少 |
| 成本 | 开槽基本零成本 | 阀加泵几千到两三万 |
| 维护 | 定期清槽防堵 | 换密封圈、清滤网 |
排气槽该开还得开,抽真空不是来替代它的,是在它够不着的地方补一刀。
上真空设备这笔账怎么算?
小批量硅胶模和树脂件,一台两千元上下的真空泵配真空箱就够;注塑模上真空阀系统,连泵带阀大概一到三万,看模具新旧。做浇注件的朋友给我报过一笔账:流程加了两分钟脱泡后,报废率从一成多降到百分之二三,一个月省下的料钱就把真空箱的钱盖掉了。注塑这边账稍复杂,透明件和外观件值得上,内部结构件多数开好排气槽就够用。
买泵别贪便宜。油泵抽速大,可油气会倒灌,做食品级和光学件得换无油泵,价钱翻一倍左右,行业普遍报这个价。真空箱买现成的省事,动手能力强的自己做也能用,密封条和负压表这两样别省,它们才是抽得动抽不动的命门。
回到开头那批浇注件。朋友的流程后来改成料先抽两分钟再浇,报废稳在百分之二三,他报这个数的时候还念叨早该听劝。你手上要是有气泡、缩水反复出现的件,先别急着换料换供应商,把气从哪儿来的问题想清楚,答案多半就在那两分钟里。
常见问题
真空脱泡抽到多少负压才够?
大多数液态硅胶和环氧料,负压到0.09到0.098兆帕就够用,再高意义不大。粘度低的料抽太猛容易暴沸漫出来,分两段降压力更稳。
抽真空会不会把料里的助剂抽跑?
会抽走一部分,低分子量的稀释剂和气味成分先跑。脱泡时间别拖太长,按厂家给的窗口来,一般两三分钟内解决,超时料性会变。
注塑模加了真空阀,排气槽还要不要开?
要开。真空阀只管住最后充满那一小片,前面的空气还得靠排气槽走,两套是配合关系,不是二选一。
硅胶脱泡时鼓起来正常吗?
正常,负压下内部空气体积膨胀,鼓到两三倍是常态。等它塌平再放气,别看表面刚平静就提前停,里头可能还没抽透。
延伸阅读
塑料模的选钢和配件这两块跟抽真空搭得上,模具配件有哪些一篇把真空阀、密封圈这类易损件列全了;做注塑模的话,P20模具钢那篇讲了最常用的预硬钢怎么挑。