注塑模具原理一句话?熔体填充到保压
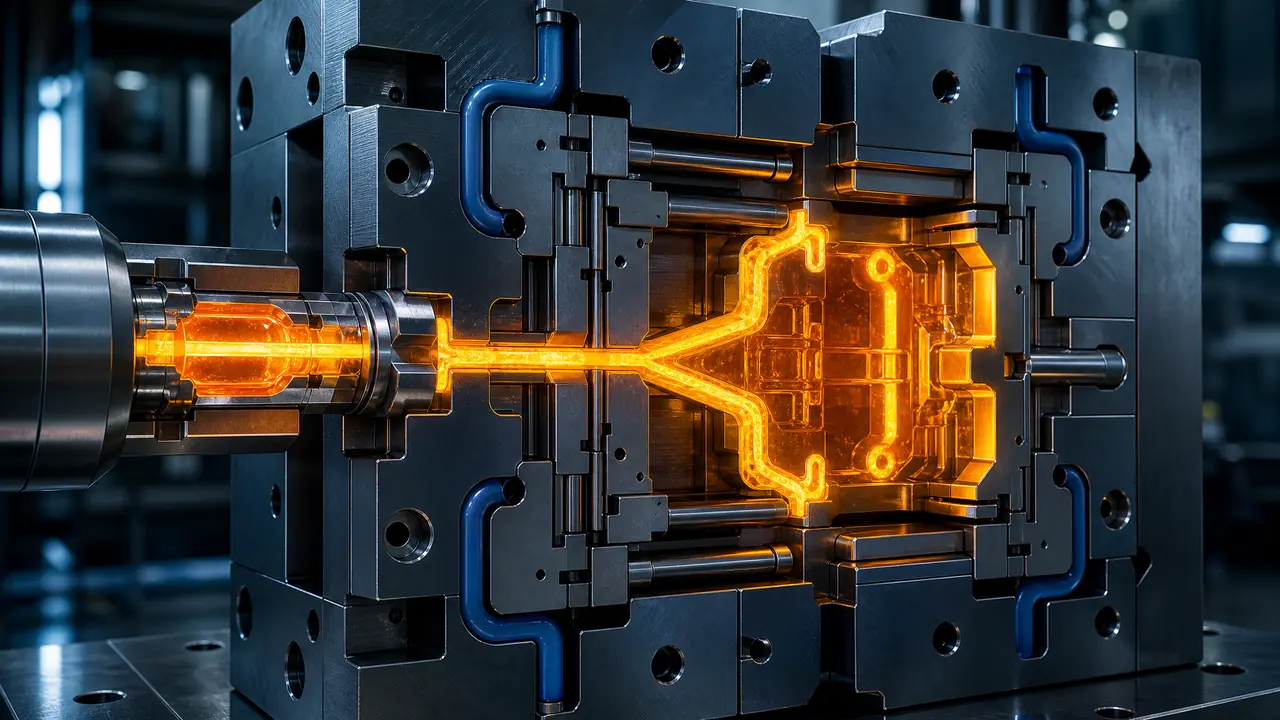
一句话版本:注塑模具原理就是熔体高压射进型腔填满,再保压补缩、冷固定型、开模取件。缩水多半出在保压不够,飞边多半是压力过了。拿到新模先别追产量,把保压曲线调稳。
车间里带过一个刚出校门的学徒,上班第一天就问我:注塑模具原理能不能一句话讲完?我说能,就十二个字——填得满、压得实、冷得透、取得出。他愣了一下,觉得我在敷衍。等他自己独立调过半年机,回头跟我说,这十二个字每一项都够踩坑的。
别急,一句话是给外行的版本,真要弄懂,得把一个循环拆开看。下面按充填、保压、冷却、顶出四步来讲,中途穿插我试模时记下的几个数。照着这个思路去查问题,比背教科书快得多。
一个循环就四步,顺序乱不得
注塑模具原理一句话讲,就是把塑化好的熔体高压射进型腔填满,再保压补缩、冷固定型、开模取件。听起来平铺直叙,但每一步都对应一类废品:打不满查充填,缩水查保压,翘曲查冷却,一步归一步。
| 阶段 | 大概耗时 | 模具里在发生什么 | 这步出问题的表现 |
|---|---|---|---|
| 充填 | 1-5秒 | 螺杆把熔体射进型腔,填到九成多,留一截给保压补 | 缺料、困气烧焦 |
| 保压 | 3-15秒 | 持续补料,填上冷却收缩空出来的缝 | 缩水、尺寸偏小 |
| 冷却 | 10-60秒 | 水路带走热量,件逐渐变硬,浇口冻结 | 周期过长、翘曲 |
| 开模顶出 | 2-5秒 | 锁模力释放,顶针把件顶出来 | 粘模、顶白 |
表里的耗时只做参考,小件和厚壁件能差出一倍。我们做过一个壁厚2.5毫米的PP外壳,全周期22秒,光冷却就占了13秒。注塑这门生意说白了就是"等塑料冷",机器再快也快不过热传导。想通这一点,后面一堆参数就都好理解了。还有人问,为什么不用更冷的冻水快冷?冷得太狠,件表面先硬,芯部还软,出模后照样翘。模温得按材料给,PP几十度就够,PC要八九十度,不是越冷越好。
保压是缩水的分水岭,最值得花时间
保压的作用是在浇口冻结前持续补料,抵消冷却收缩,不够就缩水,过猛就飞边加内应力,两头都得让。它直接决定件实不实、尺寸稳不稳,是我认为整个循环里最值得花功夫调的一步。
前阵子试一套PP周转载物盒的模具,壁厚2.2毫米,V/P切换点设在射出行程95%的位置,充填段压力110bar。第一模出来,四个角全是缩痕。把保压时间从6秒提到9秒,保压压力从45bar提到55bar,缩痕肉眼消失,克重从86.3克涨到87.1克——多出来的0.8克,就是补进去的料。卡尺会骗人,电子秤不会,调保压请先备一台克重秤。
保压时间不是越长越好。浇口一冻结,料进不去,再压也是白压。我试过把保压从9秒拉到14秒,克重一克没涨,周期反倒多出5秒。找冻结点有个土办法:保压每次加1秒,称一次克重,克重不再涨的那一秒,就是冻结点。好用,不花钱。
V/P切换点也别设太满。切晚了,充填末端还在猛冲,飞边和毛刺就跟着来;我们一般设90%到95%,薄壁件再往下探一点,靠克重找平衡。
尺寸要往0.01毫米级去控的精密件,保压曲线还得配合收缩率反推,门道比这更细。想往深了走的,看这篇精密注塑模具怎么把公差控到0.01毫米,收缩率补偿讲得比我全。
压力和温度怎么定?先给保守值再往下砍
新模试模先用材料商给的中档值起步:PP料温200到220摄氏度,模温40到60摄氏度,射压留三成余量,跑稳了再逐项微调。别一上来就冲参数上限,烧焦和飞边十有八九是这么来的。
我的习惯是按中档值连打十模,看缺不缺料、飞不飞边,然后一次只动一个变量。见过有人一口气调了料温、射速、保压三个参数,件是好看了,可你问他哪个参数起了作用,他说不上来。下次换台机器,全套参数复制不动,等于白调。
飞边十有八九出在压力和锁模力没配平,分型面上红丹一压就现形。分型面怎么选、怎么躲飞边,这篇模具分型面选型避坑写得更全,这里不展开。
懂原理之后能干什么:看件反推毛病在哪一步
拿到不良品先按步骤定位:缺料查充填,缩水查保压,翘曲查冷却,顶白查顶出。定位准了再动参数,比对着参数表瞎摸快得多,这是学原理最实在的回报。
举个例子。件上有一片烧焦的银纹,位置总在最后填满的那个角落,这是困气,不是料脏。办法是在困气位加排气,或者降一点射速让气体来得及跑。再比如件顶出来发白,那是顶出力太大,或者冷却不够件还太软,先多冷两秒再顶。这些判断全是从四步原理倒着推出来的,书上一句没教,机台边上蹲出来的。
还有一种情况,件一会儿缺料一会儿飞边,来回跳。先别怪模具,查料筒温度是不是漂了,回料比例是不是有人动过。参数会说话,就看你听不听得懂。
回到开头那个学徒。后来他自己带新人,也用那十二个字开场,回头跟我说这招好记。原理这东西不难,难的是把每个参数和废品对上号。对上了,你就是车间里那个"一看件就知道毛病在哪"的人。
常见问题
注塑模具原理和压铸模具原理像吗?
骨架像,都是高压把料填进型腔再压实。但压铸打的是铝合金,温度六百多摄氏度,模具钢要扛热疲劳,寿命逻辑完全两码事,别拿注塑的经验直接往上套。
保压时间越长,零件是不是越实?
不是。浇口冻结以后料进不去,再压只会拉长周期还憋内应力,件反而容易开裂。用克重秤找冻结点,到点就停,多一秒都别给。
热流道模具的原理有什么不一样?
流道那一段一直是热的,浇口不冻结,省了水口料,保压传递也更直接。代价是模具贵一截,还得伺候一套温控箱,小批量不一定划算。
想看懂注塑原理,新手先做哪一步?
先蹲机台看完整循环,安全门一开一合看上十模,记下每一步的声音和动作。再对着模具图纸找浇口和顶针的位置。参数表最后再看,顺序别倒过来。
延伸阅读
四大系统的结构细节,浇注、顶出、冷却、抽芯怎么配合,这篇塑料注塑模具四大系统拆解讲得系统,适合把本文的原理往结构上落。
热流道到底值不值得上,成本和回报怎么算,看这篇热流道模具全解析。
从原理到一张模具图纸是怎么画出来的,中间还有产品分析、分模、排位这些步骤,注塑模具设计标准化流程里一步步都有。