模具滑块结构怎么动?斜导柱与斜槽
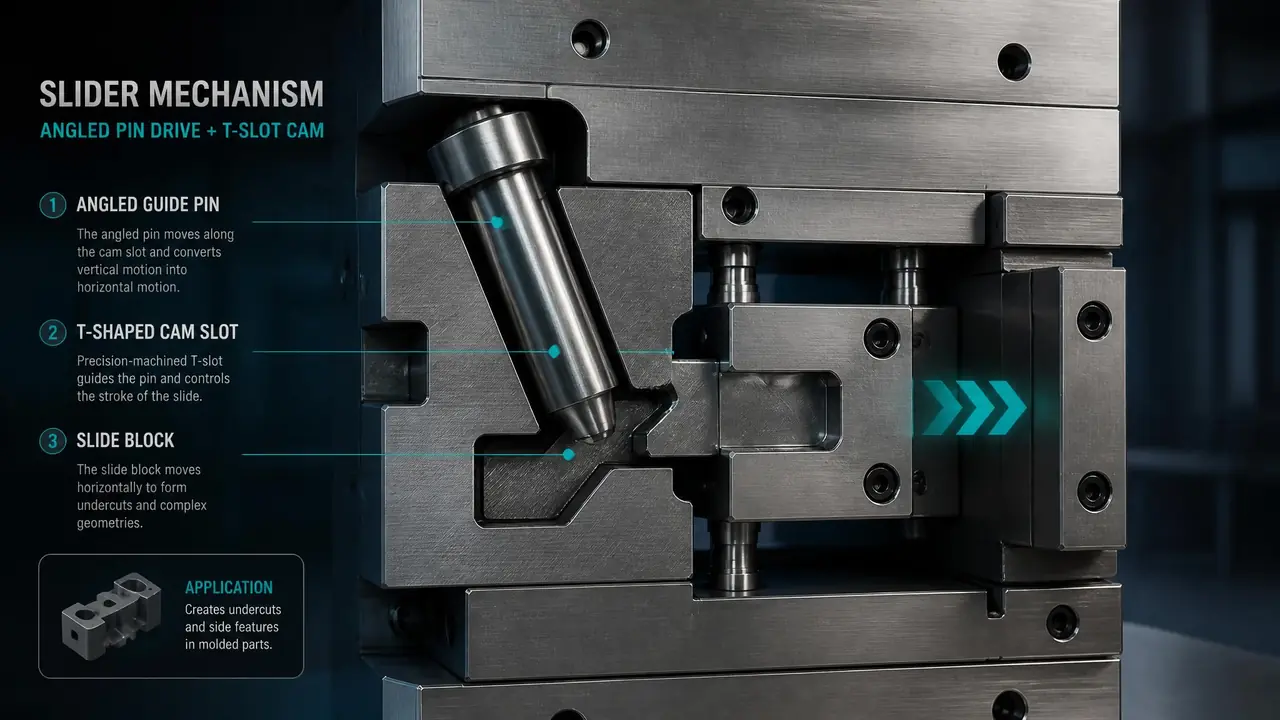
别绕了,模具滑块结构的核心就是一句话:开模时斜导柱或斜槽把垂直运动"掰"成滑块的侧向抽芯,合模时靠锁紧块压回复位。行程小用斜导柱,行程大或角度受限改斜槽。动手前先算抽芯距离,再定角度,最后查间隙。
产品侧面有孔、有卡扣、有倒扣,型腔里就得多出一块会动的钢,这就是模具滑块结构要解决的活。可很多刚看模具图的人会懵:定模板上斜插着一根柱子,动模侧面一块铁挂在压条里,开模的时候它们怎么就自己让开了?答案其实就两样东西——斜导柱和斜槽。我的判断很直接:小行程老老实实用斜导柱,大行程或者角度被逼到墙角了再上斜槽,其余都是细节。
去年在台州一家做小家电外壳的厂里,我碰上过很典型的一幕。一副外壳模T1试模,开模到一半滑块咔一声卡死,师傅拆下来一看,斜导孔和斜导柱磨得发亮,压条间隙留得太小。那天下午重新修配间隙、开了油槽,第二天试模一次过。打那以后我记住一个道理:滑块不是设计出来就完事,装配的手艺决定它能不能活过十万模次。
滑块是怎么动的:开模那一瞬间发生了什么
斜导柱固定在定模板上,开模时斜面挤进滑块斜孔,把开模的垂直运动分解出侧向分力,滑块就沿着压条横移,让开产品侧面的倒扣。这套动作没有任何电机和液压参与,动力全来自注塑机拉走动模的那股劲。
动作本身不复杂,难的是几个配合面。合模状态下,滑块前端插进型腔侧面,填满倒扣位置;锁紧块(车间里也叫铲基)从上面压死滑块的尾巴,注塑时几十兆帕的型腔压力全靠这个斜面扛着。开模瞬间动模后退,这里有个关键设计:锁紧块的斜面角度要比斜导柱大2到3度,保证开模时锁紧面先脱开,滑块才开始走。顺序反了,两个钢件会互相刮,几万模次就把面刮废。
斜导柱的角度,行业普遍做在15到25度之间,18度和20度最常见。角度越大,同样柱长抽出的行程越大,可柱子受的弯矩也越大,两头得平衡。行程粗算就是有效斜长乘以正切值,20度大概乘0.36,想抽30毫米,有效斜长得留80毫米上下。这些数记不住没关系,软件会帮你算,但你得知道量级,不然图纸评审时别人报个数你都听不出问题。
话说回来,抽芯只是整副模具的一个环节。浇注、顶出、冷却、抽芯是连在一起联动的,想看滑块在整副模里站在什么位置,可以翻翻这篇注塑模具四大系统拆解,看完再回头看滑块会顺很多。
斜槽和斜导柱有什么区别?什么时候该换斜槽
斜槽是把斜导柱换成在模板上直接铣出的T形斜槽,滑块尾部滑脚嵌在槽里走位。它更省空间、扛得住大角度,抽芯超过60毫米或者角度要超25度时优先考虑。
斜槽结构(不少老师傅叫它弯销槽或者斜槽压板)的优势在三个场景里最明显。一是大行程:排水弯头、哈弗对开这类产品,滑块要横移60毫米往上,用斜导柱就得做得又粗又长,模板都得跟着加大一圈。二是大角度:斜导柱超过25度,弯矩大到柱子容易疲劳断裂,斜槽是面接触受力,从容得多。三是变角度动作:槽可以铣成先缓后陡的曲线,滑块起步慢、后半程加速,适合抽芯末段要避开型芯的场合。
代价也得说清楚。斜槽要在加工中心或者线切割上精铣,加工费比买一根标准斜导柱贵出一截;磨损之后修槽比换柱麻烦,修不好整块模板报废。所以我的偏向很明显:小行程的卡扣、小孔,斜导柱确实比斜槽皮实,这是我用下来的感受,能用柱就别上槽。
另外别把斜槽滑块和斜顶搞混,这是新手常见的弯路。斜顶管产品内侧的倒扣,边顶出边抽芯,动作是斜线;滑块管外侧,动作是纯横移。选错方向,整套机构推倒重来。而滑块往哪一侧放、让开多大,跟分型面的取舍是绑在一起的,拿不准可以先看这篇模具分型面怎么选的文章再回来定方案。
装配调试最容易翻车的三个地方
滑块烧死多半是压条间隙没留够、油槽没开、锁紧面没配研。间隙留0.03毫米左右,接触面红丹配研过七成,试模前先手摇开合确认顺畅。
第一是压条和耐磨块的间隙。滑块跟压条是滑动副,间隙留大了,产品侧面跑披锋;留小了,模温一上去热胀,直接咬死。我们车间一般留0.02到0.05毫米,模温高的料往大了取。耐磨块用油钢或者贴铜合金板,别拿普通45钢硬碰硬,三个月就拉毛。
第二是斜导孔和斜导柱不同心。这个坑很隐蔽,装的时候看着都正,合模几十次就开始偏。根子在滑块和导柱孔分头加工、基准没统一。办法笨但管用:装配时斜孔涂红丹合一次模,看接触印在不在正中,偏了就修孔。别嫌麻烦,这一步十分钟,返工一整天。
第三是锁紧块接触面积不够。注塑时型腔压力把滑块往外顶,全靠锁紧斜面扛。接触面积不到七成,跑几万模次锁紧面就压塌,产品侧面多出一圈飞边,客户第一个电话就打过来。我们的要求是配研后接触面七成以上,靠受力侧那一段必须实贴。
给个正经的实测数据垫底:2024年那副洗衣机排水件模具,滑块行程做到75毫米,最后定了斜槽方案,槽面渗氮处理、开两条油槽,跑到现在三十几万模次没大修。同期另一副用斜导柱抽45毫米的盖板模,柱子换过一次。不是斜导柱不行,是那个行程已经顶到它的舒适区边缘了。
斜导柱和斜槽怎么选?一张表对比
选择只看三个数:行程、角度、预算。行程30毫米以内选斜导柱,超过60毫米或者角度超25度选斜槽,中间地带按模具寿命和维修条件权衡。
| 对比项 | 斜导柱 | 斜槽(弯销) |
|---|---|---|
| 适用行程 | 30毫米以内最舒服 | 60毫米以上也不吃力 |
| 常用角度 | 15到25度 | 可做30度以上,还能变角度 |
| 加工成本 | 低,接近标准件 | 高,要精铣加淬火 |
| 受力方式 | 点接触,弯矩大 | 面接触,更稳 |
| 维修 | 换柱便宜快捷 | 修槽费工费钱 |
| 典型场景 | 外壳卡扣、小圆孔 | 弯头、对开滑块、深抽芯 |
表里没有写绝对的对错。同一副模,宁波的厂报价用斜导柱,黄岩的厂建议斜槽,都成立,差别在他们车间各自擅长什么。你可以追问一句:这个行程和角度,你们上一副类似结构的模是怎么做的,后来有没有修过?答案比表格诚实。
回到开头那副卡死的外壳模。滑块的设计本身没毛病,输在装配细节上。把斜导柱和斜槽的动作逻辑吃透之后,你下次模具评审就能问到点子上:抽芯行程多少、角度几度、压条间隙留多大、锁紧面配研了没有。这四个问题问完,模具厂的人自然知道你不好糊弄,报价单里那些含糊的项目也藏不住了。
常见问题
滑块的抽芯行程怎么确定?
比倒扣深度多留2到3毫米的安全量。比如孔深10毫米,滑块至少要走13毫米才算让干净。行程宁大勿小,大了顶多占点空间,小了产品直接拉伤,返修起来贵得多。
斜导柱角度能做到30度吗?
一般不建议。角度一大弯矩上得很快,柱子容易疲劳折断,断在斜孔里取出来很费劲。真要大角度大行程,直接上斜槽或者油缸抽芯,别跟斜导柱较劲。
滑块里面能装顶针吗?
能,但必须加先复位机构,常见的有弹簧加拉杆,或者摆杆式早复位。不然滑块复位时跟顶针面板抢位置,一合模就撞坏滑块,这种事故我在车间见过不止一次。
滑块拉伤产品侧面怎么处理?
先查两处。一看行程够不够,倒扣是不是没让干净;二看滑块跟型腔的贴合面是不是留了缝,熔料钻进去就成了飞边。前者加行程,后者在贴合面开0.01到0.02毫米左右的排气槽,多数都能救回来。
延伸阅读
想把滑块放回整副模具里理解,可以看这篇注塑模具结构基本常识;从产品分析到排位、定抽芯方向的完整流程,这篇注塑模具设计怎么做也接得上。