管坯模具怎么保证瓶坯不偏壁?PET模芯精度门道一次讲透
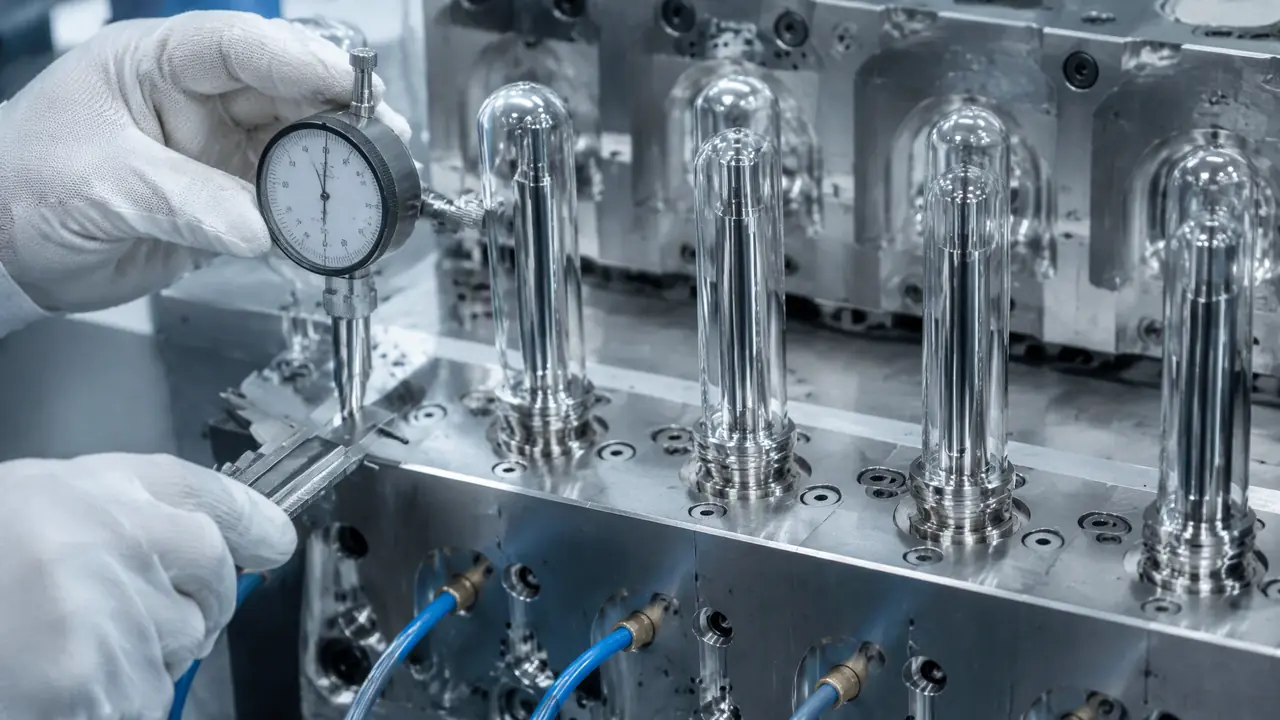
把话放这儿:管坯模具做的是PET瓶坯那截小管子,精度几乎全押在模芯同心度和冷却均匀两件事上,偏壁一旦超过0.1毫米,吹瓶就容易歪底破瓶。下单前把切片标准和芯棒跳动写进合同,比什么口头承诺都管用。
上个月在车间守一套48腔的管坯模具试模,客户带着壁厚仪来的,切片往投影仪上一夹,第三腔偏壁0.09毫米,他的脸当场就沉了。管坯模具做出来的是那截十几克的小管子,个头不大,客户心里却全在数这0.09。我的判断很直接:这种模子拼的不是腔数多、花样新,拼的是模芯同心度和冷却均匀,别的都是花架子。
先把东西说清楚。矿泉水瓶、饮料瓶都是两副模具接力做出来的,第一副就是管坯模具,把PET料注成一截带螺纹瓶口的小管,第二副吹瓶模再把它吹涨成瓶。坯子歪一毫,瓶子歪一片,到了灌装线上就是封不住盖、耐压不过关,整批退回来,光运费就够做两次全模保养。
管坯模具的精度卡在瓶口、芯棒和冷却三处
精度核心就三处:瓶口螺纹要过通止规,芯棒跳动压在0.02毫米内,各腔重量差不超过0.1克,任何一处掉链子,后面吹瓶全跟着遭殃。这三处也正好对应一副模子最值钱的三个部位,浇口套、芯棒、运水路。
先说瓶口。500毫升水瓶常用28毫米PCO 1881瓶口,螺纹和中空的密封面直接决定灌装线封盖一次合格率。我们验这个不上什么高端设备,一付通止规,旋得进旋不出,三秒出结论。瓶口的锥面要是压伤一丝,充二氧化碳的瓶子直接漏气,这种伤多半出在取件和堆放,跟机台没关系。
芯棒是整副模子里最金贵的零件。棒身用S136淬硬到HRC48左右,尖头那一段镶铍铜,看中的是它导热快,几十秒内把280度料的热量带走大半。冷却这头接的是冻水机,水温压在8到12度,模温一上去,瓶坯发雾、结晶点冒出来,切片都不好切。想把模温和缺陷的关系掰扯明白,可以看站里讲瓶胚模具那篇,瓶口和瓶身的门道都点到了。瓶胚模具为什么精密?PET瓶坯的瓶口与瓶身要点
生产节奏也吃冷却这套账。96腔的模子配大吨位机台,一模周期11秒上下,一小时三万只出头。瓶坯在模内其实只待几秒,冻水不够冷,节拍就得往12秒、13秒放,一天下来少出的货,够付半个月电费。这就是为什么瓶坯厂宁可多花钱也要把冻水配足,账算得过来。
偏壁是怎么跑出来的
偏壁十有八九出在装配,芯棒和模腔没对正,或者导柱磨了导向间隙变大;料温和冷却不均造成的偏壁是少数,排查先从打表同心度开始。顺序别乱,先打表、再看料、最后才怀疑水路,反着来会把简单问题修成复杂问题。
| 现象 | 多半的原因 | 我们的处理 |
|---|---|---|
| 单个腔偏壁 | 芯棒与模腔同轴度超差 | 拆芯棒打表修配,暗伤直接换 |
| 各腔重量不均 | 热流道温区失衡 | 逐嘴校温,温差压到1度以内 |
| 整模壁厚偏薄 | 保压时间或压力不够 | 加保压,重打冷却时间曲线 |
| 瓶口椭圆 | 顶出太早、取件碰伤 | 延后顶出,加长瓶口定径冷却 |
有个教训我记得牢。前年赶一套72腔的模子,装配班赶工期,芯棒装前没逐支打表,T1一试,偏壁的腔占到两成,切片切了一百多片,返工整整五天,客户那边T2推迟两周。打表这一步,一支芯棒三分钟,省下的却是五天,这笔账怎么算都不该省。
对了,岔开一句,好多人分不清偏壁和重量不均。偏壁是一支管坯自己厚薄不匀,重量不均是腔与腔之间你12.2克我11.8克。前者查装配,后者查热流道,混着修白花钱。
模芯怎么加工怎么验
芯棒外圆磨到镜面级粗糙度,装上双头车打表,头部跳动控制在0.02毫米以内;验收不光量尺寸,还要切片称重,单腔重量和均值差超过0.1克就不放行。机器测完的数,最后都要过一遍手感。
我们验模有三个土办法。第一个是红丹,芯棒抹一层薄薄的红丹油插进模腔,手转两圈再抽出来看接触斑,均匀一圈才说明同心。第二个是称重,每腔连打五十模,逐腔称重排一张表,谁轻谁重一目了然。第三个最原始,切片,每腔取三支,头部中部尾部各切一片,量厚薄差。别小看这些笨办法,投影仪会被油膜骗,红丹不会。
报价这块顺带交个实底。48腔瓶坯模,我们去年经手的两套都在三十万上下浮动,96腔的过百万很正常。腔数翻倍,价不止翻倍,热流道和温控的复杂度是跳着走的。有采购为省八万压成两套24腔分开买,机台占位、换色时间全上去了,老实讲我不推荐这么省。报价单里钢材、热流道、温控三块各占多少,站里那篇矿泉水瓶模具拆解算过一遍账,两副模具的钱都摊开了写。矿泉水瓶模具拆解:一瓶水从瓶坯到成瓶的两副模具
还有一条容易漏的:模芯的备件要在开模时就谈好。芯棒属于易耗件,一两百万模次后铍铜尖头会发乌、导热变差,到时候临时订一支,等货二十天起,产线干等。随模带两套芯棒,报价贵两三万,事后看最划算。
那套48腔的模子后来查明白了,第三腔是装配时吊装磕了一下,芯棒根部暗伤,肉眼看不出。换芯棒复测,偏壁回到0.03毫米,客户提走两片切片当验收样品。他走的时候说了句实在话:管坯模具买到手只是一半,另一半在验货的人会不会切片、会不会打表。这话我写在这儿,给后面下单的人提个醒。
常见问题
管坯和瓶坯是一回事吗?
基本是一回事。瓶坯是行业叫法,管坯是按那截小管子的形状叫的。搜管坯模具的多半想找的就是做PET瓶坯的注塑模,少数指的是玻璃管拉管的成型模,下单前最好把产品图发清楚,别买错门类。
瓶坯模具一套到底多少钱?
看腔数和配置。24腔的十几万能拿下,48腔三十万上下,96腔过百万不稀奇,热流道品牌和温控点数占了报价的大头。别只压总价,先问清热流道用的什么牌子,这块省了后面天天修。
收货时不会切片,有没有更快的验法?
有,称重加打瓶口。每腔抽十支称重看散差,散差小说明流道和冷却都顺;再拿通止规把瓶口旋一遍。这两招筛不出问题再送切片,别一上来就锯,锯完的没法复检。
PET料没烘好,模具会背锅吗?
会背。料烘干不到位,注出来瓶坯发黄发脆、银纹一片,客户第一反应是模具不行。PET要165度左右烘4到6小时,湿气不除净料就水解了,什么模都救不回来,机台边一定配除湿干燥机。