双色注塑模具多少钱一套?转轴和包胶两类应用的价钱与交期实账
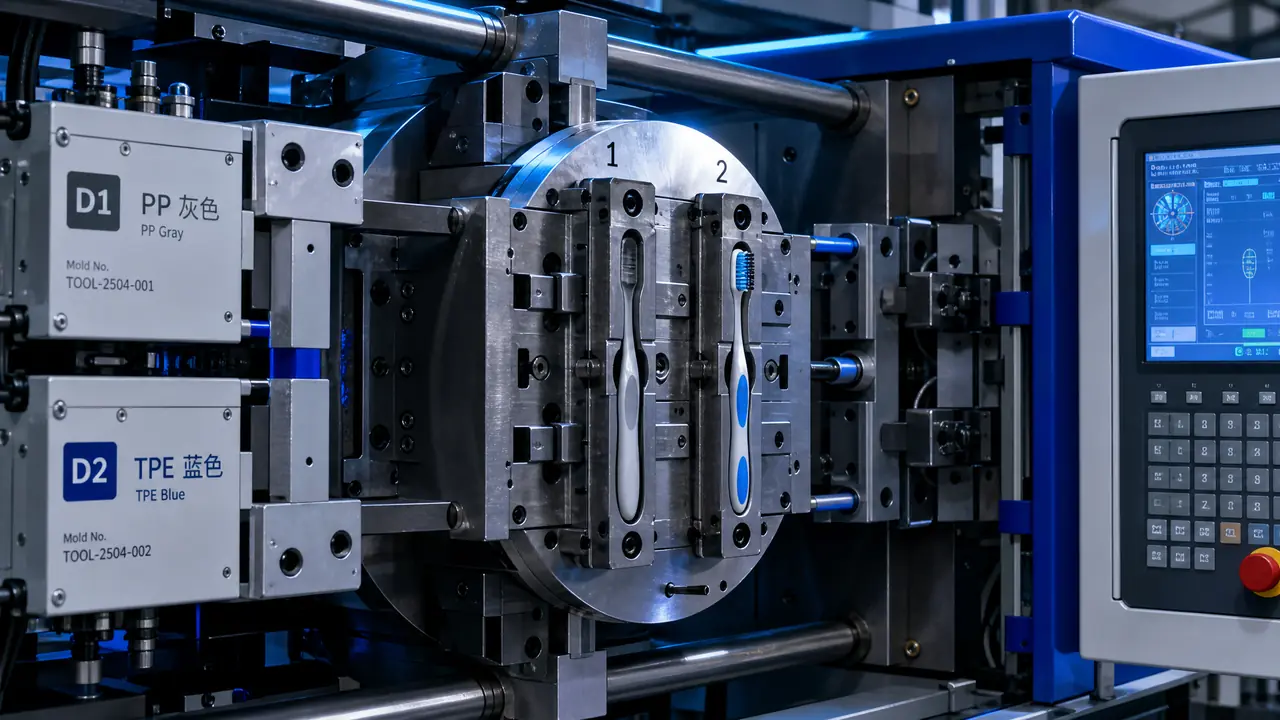
答案很短:双色注塑模具的价钱看用途落两档,包胶手柄这类一套八万到十五万,转轴类十五万到三十万,交期比普通模普遍多二十天。你先把软胶硬度和对位精度报清楚,报价立马从玄学变成算术。
上周五下午四点,一个做蓝牙耳机的客户微信问我:双色注塑模具多少钱?我反问他一句,你做的是转轴还是包胶?他愣了一下。就这一句话,报价能差出一倍。干销售这行五年,双色模的询价我接了不下两百条,十有八九的人连自己要的是哪一类都没分清,就开始比价。
先把话挑明。双色注塑模具不是一种模,是两种活:一类是转轴这种精密对位件,硬胶打底、软胶做轴,转十万次不能松;另一类是包胶件,比如电动工具手柄、牙刷柄,硬胶骨架外面裹一层软胶,讲的是握感。前者的钱花在精度上,后者的钱花在结合力上。搞混了这两类,你拿包胶的价格去问转轴的活,只会把正经厂吓跑,把胆大的厂招进来。
双色注塑模具的价钱怎么落到报价单上
包胶类双色模一套八万到十五万,两腔居多;转轴类十五万到三十万起步,贵在转模芯机构和对位公差上。模具本体只占大头的一半,双色机和试模次数把另一半抬起来。
我把近两年经手的双色模报价拉了张表,你别嫌糙,数字都是我自己单子上来的。
| 类型 | 典型产品 | 模钢 | 腔数 | 价钱区间 | T1试模 |
|---|---|---|---|---|---|
| 包胶类 | 电动工具手柄、牙刷柄 | P20或718H | 1-2腔 | 8万-15万 | 45-55天 |
| 转轴类 | 耳机转轴、翻盖轴 | S136或2344 | 4-8腔 | 15万-30万 | 55-70天 |
| 多色按键 | 遥控器按键 | S136 | 8-32腔 | 12万-25万 | 50-60天 |
为什么包胶反而便宜?结构简单,转模芯可以换成两次上机,普通注塑机加副模就能干,模具上不用装旋转机构。转轴类不一样,模芯要带着第一次成型的半成品原地转180度再合模,转到丝级对位,光这套机构的加工装配就能吃掉三五万。这是模具本体的账。
另一半账在机器上。双色机比同吨位普通机贵四成上下,160吨双色机机时费比普通机高一半不止,这笔钱最后都会摊到你的每模单价里。有些客户一看模具报价便宜就签了,量产后每模单价比别人高两毛,一年下来多花的钱早盖过省下的模具费。这个坑我见过三回,全是贪模具便宜的。
转轴类双色模贵在哪、难在哪
贵在转模芯机构的加工精度,难在两次成型的对位公差要做到正负0.02毫米以内。软胶轴芯偏一丝,转轴就时紧时松,整批件只能报废重调。
去年我盯过一个耳机转轴的单子,硬胶PC打底,软胶TPE做轴,客户要求转五万次不松不旷。T1试模出来,八个腔里五个腔的转轴手感不一致,差的量有多少呢?0.03毫米,三丝。就这三丝,返修模芯加调机前后耗了十八天。做转轴的老师傅有句土话:转轴模不是做出来的,是磨出来的。
对位为什么这么难?第一次成型完,半成品还带着模温八十度的余热,转180度再压第二次,塑料收缩率在两次之间会自己找平,你的模具就得提前把这个变量算进去。收缩率估偏0.2%,八腔模里就可能出现三个腔超差。所以转轴模报价里我一定会列一条试模预留费,两次起步。客户砍这条的时候我都让,但丑话讲在前面:砍掉的预算会在第二轮试模的时候回来找你。
对了,说到模钢。转轴模我劝你别在钢上省钱,S136淬硬到HRC48以上,跟用预硬钢比,模次寿命差出三倍。跟换遥控器电池一个道理,你省的是小头,耽误的是大头。
包胶类双色模怎么不返工还压得住价
包胶模的成败看结合力,硬胶熔点得比软胶成型温度高出三十度以上,包的时候才不烫伤第一层。压价从腔数和两次上机方案下手,别砍软胶料。
包胶手柄最常见的翻车是两种:软胶把硬胶表面烫出流痕,或者包上去了拉一拉就掉皮。前一种是温度没配平,硬胶ABS的耐温撑不住TPE一百八十度的冲压;后一种是结合面设计偷懒,没有做倒扣和沟槽,纯靠材料粘。我们给手柄做结合面,一定在硬胶上开0.5毫米深的燕尾槽,包上之后徒手撕不下来才算过关。
压价我给你三个实在的方向。第一,量不大的话选两次上机,同一副模先打硬胶再打包胶,模具省两三万,代价是人工摆件费摊在单价里,一万件以内划算。第二,腔数别贪,两腔的包胶模和四腔的价钱差四成,可你要是月量不到五万件,四腔的产能全在吃灰。第三,软胶别指定冷门牌号,进口料的价钱够你买两套国产料还有找,手感差别其实没那么玄。老实讲,我更偏向客户把钱花在试模次数上,两轮试模调出来的包胶模,量产废品率能压到2%以内;一轮就走的,3%起步。
交期怎么谈才不被动
双色模交期比普通模多二十天是常态,转轴类报55到70天才靠谱。排期前把软胶硬度、对位标准和颜色数量钉死,改一次这三个,交期就重新排。
普通单腔模35天出T1,双色模你按加二十天预心态就对了。多出来的时间花在三处:转模芯机构的装配研配、两次试模之间的修模、还有双色机的排产。双色机在全国都是紧俏设备,大厂的机台排到一个月开外是常事,你要是急着赶展会,这个排产周期比模具本身更容易卡死你。
谈交期我有条铁律:图纸冻结那天起,软胶硬度、对位公差、颜色数量这三样谁也别再动。上个月有个客户T1看完想把软胶从70度换45度,就这么一个改动,模芯重做,交期顺延二十五天,展会差点没赶上。下单前多花两天把这三样想透,比什么加急费都管用。
回到那个蓝牙耳机客户。我把他拉回正题,确认做的是转轴件,按8腔S136的方案给他报了二十一万五,T1五十八天,他回头跟两家报十二万的比了比,最后还是把单子放了过来。便宜的那两家的方案里,连转模芯机构是油缸驱动还是马达驱动都没写清楚。双色注塑模具这东西,报价单上少写的每一行,以后都会变成你多付的每一笔。
常见问题
双色注塑模具一定要用双色机吗?
不一定。包胶件可以用两次上机的办法在普通注塑机上做,把半成品人工或机械手放进第二副模里包胶。转轴类这种要求对位精度的,两次上机的累积误差大概率超差,老实用双色机。
软胶用什么硬度合适?
手柄握感常用TPE硬度45到70度,数字越小越软。耳机转轴那类要吃扭矩的部位,我一般建议70度以上,太软的轴转两个月就旷了。拿不准就找供应商寄硬度条自己捏一捏。
双色模的模次寿命一般能做到多少?
预硬钢做包胶模,30万模次没问题;转轴模用S136淬硬,保50万模次是行业常规承诺。注意合同里写的模次是含保养的,你不按周期保养,寿命打对折厂家是不赔的。
为什么双色模的试模费比普通模贵?
普通模试一轮就基本收尾,双色模要分两次成型分别调,再加一轮合起来的对位验证,试模次数两轮起步。双色机机时费又高,一轮试模下来比普通模多三到五成开销。