模具弯板从选材到回弹补偿:折弯车间师傅的实战账本
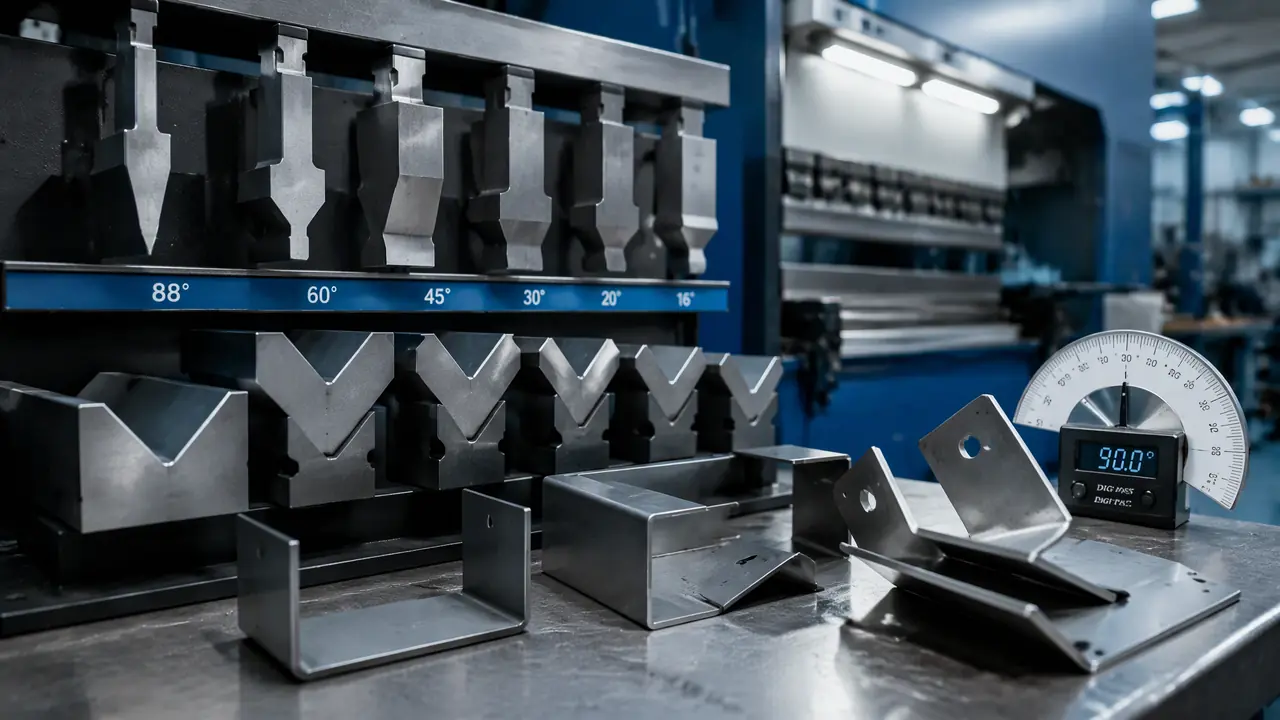
把话放这儿:模具弯板七分看配、三分看用。上模42CrMo、下模T8,V口按板厚的四倍走,回弹靠试折补2到5度,这套组合能应付九成钣金折弯的活。弯板买贵了是浪费,买软了是灾难,压两万次刃口塌了整批角度全飘。
上个月隔壁厂老周打电话骂人,说他们一批2毫米冷轧板折90度,折到三百件角度全飘到94度去了,整批返工。我去一看,他们那副模具弯板用了五年,刃口圆角都磨成R1.5了还在硬撑。换了新下模,头一件试折就回到90度半。这事就这么简单,可年年有厂子栽在同一个坑里。
先把话说明白:模具弯板不是什么神秘部件,就是折弯机上直接挨着板料的那几块板——上面带凸尖的上模,下面开V口的下模。板料所有的角度、所有的印子,都是这两块板给的。它配得不合理,再好的折弯机也白搭,跟换了新遥控器电池还按不动电视一个道理,问题不在遥控器。
我们车间三台125吨的折弯机,一年过板量大概六百吨,弯板是我负责配的。这些年摸下来的账本,今天摊开讲讲。
弯板选材按产量定,别听卖家报牌号
月产千件以内的杂活,42CrMo中频淬火就够用;天天折不锈钢或高强板,下模得上T8、T10淬火到HRC54以上;批量的精密件再上SKD11。选材的唯一标准是单件摊下来的模耗成本,不是牌号好不好听。卖家爱推贵的,你得自己算账。
我给你算笔账。42CrMo的弯板一套两千多,T10淬火的四千上下,SKD11的要奔着上万去。看着差好几倍?摊到寿命上倒过来看:42CrMo折普通冷轧板,两三万模次刃口开始塌角;T10能扛到五六万;SKD11折不锈钢能顶八万模次往上。你要是天天折304不锈钢还用42CrMo,刃口一个月磨废,光换模停机就够你哭一回。
| 材质 | 工作硬度 | 寿命(折冷轧板) | 一套价格 | 适用 |
|---|---|---|---|---|
| 42CrMo中频淬火 | HRC47-52 | 2-3万模次 | 2000-3000元 | 杂活、多品种小批量 |
| T8/T10淬火 | HRC52-56 | 4-6万模次 | 3500-5000元 | 日常量产主力 |
| SKD11 | HRC58-62 | 8万模次以上 | 8000元起 | 不锈钢、高强板、精密件 |
老周那厂还犯一个错:上模下模用同一种料。其实受力不一样,上模尖部压强最大容易崩,下模V口是磨料磨损。我们现在的配法是上模42CrMo、下模T10,一套下来比全SKD11省一半,寿命没短多少。这个配法是当年带我的师傅传的,我试过全上好料,账算下来不划算。
对了,说个跑题的事。市面上有翻新弯板,旧模磨小了重新淬火当新的卖,价格便宜三成。淬火层只有一两毫米,折厚板一压就露馅。买的时候拿块磁铁吸一下非工作面,再看看V口棱线有没有重磨的痕迹,拿不准就要求对方出热处理报告。
V口开多大,四倍原则之外还有三个例外
下模V口宽度按板厚的四倍选,1.5毫米的板配V6的口,这是铁律。三个例外:板厚4毫米以上开3.5倍省压力,软铝开5倍防压塌,折边到边的窄边件开小口保定位。口开错了,要么压不动,要么折出来的角度外肥里瘦。
为什么是四倍?V口越窄,板料被顶得越尖,需要的折弯力越大,刃口和板面都容易压伤;V口越宽,需要的力越小,但板料在口里贴着的面积大,折出来的内径也大,短边尺寸不够时板子会在口里打滑。四倍是这两头打架打出来的平衡点,我跟这个口诀跟了十几年,没出过大格。
回弹这关躲不掉。同样的2毫米冷轧板,折90度你得压到87度左右,抬滑块它自己弹回来。不锈钢更横,得压到85度。我们的土办法是每种新料首件试折三件,卡角度尺取中间值,然后每五十件抽一件。老实讲,料卷头尾硬度不匀,同一个班次都能差出1度,不抽检就是赌。
想深挖回弹补偿的算法和V模角度的对应关系,这篇写得比我在行:弯曲模具的回弹怎么补?V模角度与试折。V口四倍原则的完整对照表也在那一篇里能找到。
折角和翻边最毁弯板,换板周期要有台账
折角件和窄翻边是弯板的天敌:接触面小一倍,压强大一倍,刃口崩得快一倍。这三类活单独配一副短刃弯板,别跟大平面活混用,一套顶两套用。台账记到模次,到期就修,别等塌角了才动手。
我们吃过亏。前年一批柜门折角件,用了平日折大平面那副下模,一千模次刃口就崩了个小口,压出来的件每件同一个位置一道亮印。客户收货的人眼睛毒得很,八百件全退。重新开模四千五,运费加误工搭进去两千多。打那以后,车间立了规矩:折角翻边的活用专用短模,模次记在台账上。
修比换便宜得多。刃口塌角在0.3毫米以内,磨床平磨一刀再修光,两百来块钱,寿命还能再顶六成;塌到0.5毫米以上直接换。弯板平磨一次高度矮2毫米左右,垫不等厚的调整垫片补回来,垫片几十块钱一副。别小看这笔账,一年下来修加垫比整副换省出小一万。
标准件不够用要定制的话,先量清楚自己机器的夹具口尺寸再下单,这个尺寸各家折弯机不通用,退换起来运费比货贵。选材质和验热处理的门道,这篇里我写得足够细:折弯机模具材质怎么选?42CrMo、T8、T10、SKD11硬度与热处理一篇讲透。
再说回老周。换下模、立台账、折角活分模,三件事做完,这个月他们返工率从百分之八降到了百分之一。模具弯板这东西不显山不露水,平时没人多看它一眼,可它一闹脾气,整条线的活儿全得跟着趴下。把选材、V口、回弹、台账这四笔账算清,弯板才能老老实实给你干活。
常见问题
弯板刃口有轻微压痕还能继续用吗?
看位置。V口两侧壁的小压痕不影响角度,可以接着用;刃口棱线上的塌角超过0.3毫米就得磨,不然每个件都会留印。拿油石顺着棱线推几下,手感挂手就得处理。
折不同厚度的板要换不同弯板吗?
必须换。V口宽度跟板厚走,1毫米板配V4口、2毫米板配V8口,跨厚度不换模轻则角度不准,重则小口折厚板直接把上模顶崩。换模就十几分钟的事,别省这个工夫。
弯板淬火硬一点不是更耐用吗,为什么不全做到HRC60?
太硬就脆。上模尖部受力集中,硬度拉到62以上,折稍硬一点的板一个崩尖整副报废。42CrMo做到HRC47到52,韧性和硬度两头都占,比全硬的耐用得多。
折弯机吨位和弯板长度怎么配?
按每米六十到八十吨估,1.2米的弯板配80到100吨的机器正好。满吨位折厚板时别用全长,分段用中间部分,两端刃口受力小寿命反而更长。