扎带模具开一套多少钱?腔数、钢材与回本账一次算清
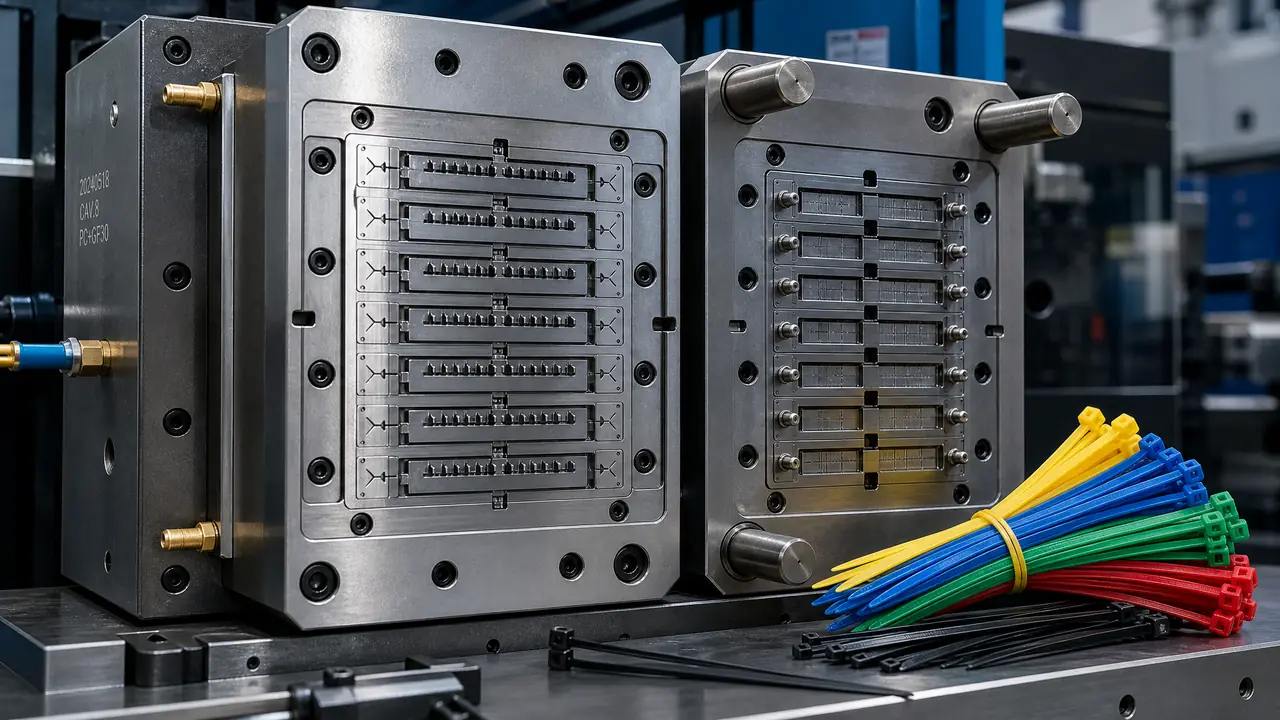
一句话版本:扎带模具从两万多到十五万都算正常,差价全压在腔数、钢料和牙型加工上。先算月产量再定开几腔,询价时盯死牙型公差和试模条款,这单就不容易亏。
上周一个做电工耗材的老板来电话,开口就问:网上尼龙扎带一百条才几块钱,你这扎带模具怎么张口要六万八?我没跟他争,按了遍计算器把数字发过去:64腔,5秒一模,一天开20小时能出九十二万条。他半天没吭声,末了回了句,那这账是通的。
扎带这东西单价低到尘埃里,一个件几厘钱,全靠模具一模吐一大把才摊得开成本。这门生意赚不赚,先看模子开得对不对,话我摆在前面。
我在厂里管接单,扎带模的报价单一年出几十份,从2.8万到13.5万都有。差在哪?十个客户有八个上来只问总价,不问腔数、不问产量、不问用什么料,这么问出来的价格没有可比性。你拿A厂的12腔报价去压B厂的64腔,比不出任何东西,只会把自己绕进去。
一套扎带模具的钱花在哪
一套模的报价就三块:钢料占三成,加工占四五成,剩下是设计试模和利润。12腔两三万,32腔5万到8万,64腔9万到15万,这是我手上的真实区间。
| 腔数 | 常见钢材搭配 | 我这边的报价区间 | 出T1交期 |
|---|---|---|---|
| 12腔 | P20 / 718H | 2.5万-4万 | 25-30天 |
| 32腔 | 718H模架加S136模芯 | 5万-8万 | 35-45天 |
| 64腔 | S136 / 8407 | 9万-15万 | 45-60天 |
先说钢料。模芯用P20、718H的便宜,用S136防锈钢的贵,一吨料差出两三万很平常。扎带打的是PA66掺玻纤,玻纤对型腔的磨损凶得很,牙型那几排齿一旦磨圆,整副模就废了。所以我更偏向咬牙上S136,多花的钱能在模次上赚回来。
加工费才是大头。牙型齿距小,公差要压在±0.02毫米以内,普通铣床干不了这活,得走慢走丝,一小时几百块往外烧。这个坑我踩过:早年贪便宜让外协干牙型,装模一试,抽紧的扎带十条里两条锁不死,客诉电话追着跑,最后拆下来重新走丝,多花一万二还搭进去二十天。
拿我最近报掉的一单给你看实价:32腔4.8毫米扎带模,718H模架配S136芯,总价6.8万。拆开是钢料2.1万、牙型慢走丝1.6万、普通机加1.3万、设计加试模1.1万,剩下是税和利。交期35天出T1,含两次试模。
询价想不吃亏,电话里问对三句就够:牙型用什么机床保精度、报价含几次试模、钢料能不能给料单。三句问完,这份报价水不水,你自己心里就有数了。整套塑胶模的价格构成,这篇拆得更细(塑胶模具价格多少钱一套?尺寸腔数钢材热流道报价分档拆解),账是一个算法。
腔数怎么定:32腔和64腔背后的账
腔数按销量倒推,不是越多越好。一天开十小时,32腔能出二十来万条,月产六百万条以内的厂子闭眼用;订单稳到日产五十万条以上,再考虑上64腔。
扎带模是典型的薄壁高速件,一模5秒上下。64腔配一台160吨的机台,日产能干到九十万条,听着很美,但64腔的排位比32腔密一倍,流道平衡调不好,中间的腔满飞边,边上的腔打不满,调机师傅得熬好几个通宵。
跟买货车一个道理,不是车斗越大越能赚,得看你有多少货。
我的站队很明确:年用量一千万条以内的,直接开32腔,别碰64。64腔比32腔贵出将近一倍,机台还得从120吨换到160吨往上,电费人工跟着涨,量起不来全砸手里。去年有个客户不听劝非要上64腔,干了仨月订单没跟上,模子在车间吃灰,转手卖二手只收回四成价钱,他现在提这事还怪我没拦死。
真要往高速量产走,32腔和64腔的排位、台阶锁紧、齿条脱模是另一门功课,这篇专门拆解(尼龙扎带模具高速量产的门槛在哪?32/64腔、台阶锁紧、齿条脱模与冷却一次讲透)讲得比我细,我不抢人家的活。
牙型、排气、冷却:翻车都在这三处
扎带模翻车排前三:牙型锁不死、齿尖困气烧焦、冷却不均条条缩水。三样都能在试模前拦住,前提是你验收时知道看哪几处。
牙型是扎带的心脏。抽紧全靠齿咬倒钩,公差超一丝就打滑,跟拉链崩齿一个道理。验收别光看模面亮不亮,拿T1试模的样条现场抽,抽十条,锁不死超过一条就打回去返修,这条最好白纸黑字写进合同。
困气多出在齿尖。料流末端的气排不出去,牙尖一烧焦就是批量废品。靠谱的厂会在型腔周围开排气槽,深度0.015毫米上下,深了飞边浅了困气,全凭手上功夫,这种细节你去看厂时让对方拿实物指给你。
冷却占一个周期的大头,六到七成时间耗在等料凉上。运水孔排得匀、模温稳在80度上下,周期才压得进5秒;水路乱布的模子,同一台机只能打出七成的量。PA66还挑食,开机前不烤够4小时,条条出银丝,多少新手以为是模子坏了,白修半天,其实把料烘透就消停了。
对了,说句题外话,扎带模的顶针也娇气,针径细,动不动咬死,换针得整组拆。报价时问清顶针用什么料,能少跑几趟维修。
那位电工耗材的老板最后没上64腔,定了一套32腔的,45天出的T1。前两天他发来一段视频,机台上扎带哗哗往下掉,一小时两万多条,他说这模子仨月就把本钱赚回来了。账就是这么算的:先算产量,再定模子,顺序反了就得交学费。
常见问题
一套扎带模具大概能打多少模次?
看钢材和保养。S136模芯正常保养打50万模次没问题,P20打20万上下牙型就钝了。每5万模次清一次牙型积垢,寿命还能再往上报一报。
年用量多少才值得自己开模?
我个人卡在三百万条这条线。低于这个量,模具钱加机台摊销摊不下来,直接找有现成模的扎带厂拿货,一条多花一分钱也认,等订单稳了再开模不迟。
开模周期为什么动不动四十来天?
扎带模看着小,牙型慢走丝要排队一星期起,流道平衡和试模修模再耗十天半个月。能催,但牙型精度别松口,松了就是拿客诉换交期。
一副扎带模具能打几种规格?
打不了,一套模对应一种宽度厚度,4.8的和3.6的牙型差得远。要多规格就得开配套模,或者一开始就挑通用性强的规格下刀。