预制井模具一套分几片模?模片标准化和周转节奏讲透
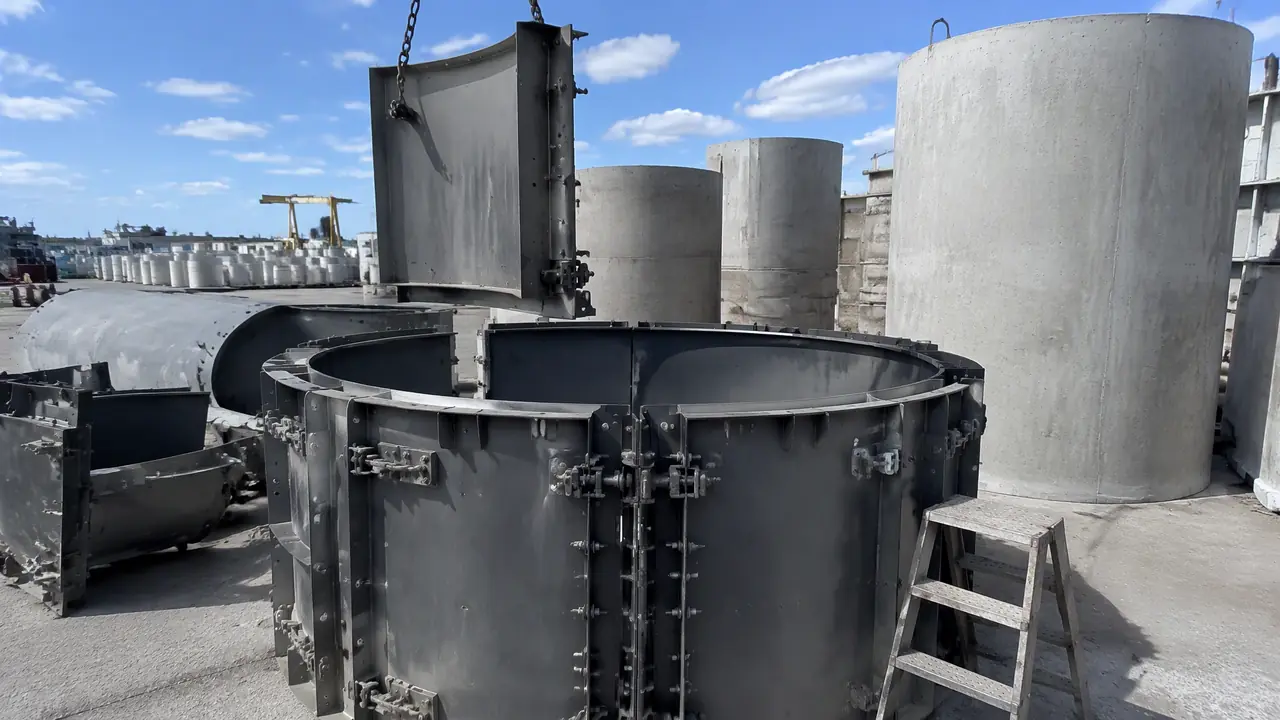
把话放这儿:预制井模具一套由4到8片弧形模片加收口圈拼成,片数跟着井径和井深走。夏天浇C40加早强剂,6小时左右能拆模,一天转一轮;冬天得靠蒸养把节奏压回来。模片做成标准节、孔距统一,才能在几种井型之间倒着周转,模具不多买也不窝工。
上个月去沧州一个预制构件场帮忙排产,老板指着院子里三十多套钢模问我:预制井模具到底该怎么配才不窝工?我给他的答案就一句话——先算清一个井分几片模,再算脱模要几个小时,两笔账一摊开,该备几套模一目了然。
检查井这产品看着简单,一个筒加一个收口,但模片拆得合不合理,直接决定你一天能出几节井筒。好多新入行的老板上来就问模具多少钱一套,其实更该先问自己:我的井径规格有几个,每个规格一天打算出多少节。检查井走现浇还是走预制,我在《污水井模具怎么用》里算过一笔账,市政干线上量大的走预制,小区零星改造的现浇更省事,这里就不展开了。
一套预制井模具到底分几片模?
常见圆形检查井模一套由4到8片弧形模板加2片收口圈拼成,井径700的配4片,1000的配6片,1250的配8片,片数完全跟着井径走。
拿最常用的Φ1000检查井来说,筒体内径一米,一圈周长三米一四,一片模包六分之一圈,弧度板压成六分之一个圆,六片一合就是一个整圆。有人问为什么不做成4片大片?单片太宽,师傅搬不动。4毫米的Q235面板加法兰筋板,一片做到一米二高,4片的方案一片重量奔着60公斤去了,两个人抬都费劲,下料时会主动拆成6片,单片压在40公斤上下,一个人扛着走没问题。
各规格的拆法我列个表,这是我拿现场模具掂出来的数,各家下料习惯不同会差一两片,大差不差:
| 井径规格 | 筒体模片 | 收口圈 | 单片重量参考 | 单模浇筑量 |
|---|---|---|---|---|
| Φ700 | 4片 | 2片 | 25公斤左右 | 0.4方上下 |
| Φ1000 | 6片 | 2片 | 40公斤左右 | 0.8方上下 |
| Φ1250 | 8片 | 2片 | 55公斤左右 | 1.2方上下 |
收口那一圈为什么单独做模?收口带承口斜面,跟筒体的直壁不是一个锥度,硬拼在一起,拆模的时候必挂混凝土。所以成套买模具时务必让井体模和收口模配套验收,光看筒体模片漂亮没用,收口模的斜面接不上照样废。成套评估和验货的门道,我在《检查井模具厂怎么选》那篇里写过清单,下单前值得翻一遍。
模片标准化:一套模片怎么在几种井型之间倒着用
标准化就抓三条:弧度板按井径系列化、法兰螺栓孔距统一、筒体模做成500毫米一节的标准节,换井深只加节不换模。
我待过的场子,法兰边统一10毫米厚,螺栓用M16,孔距一律150毫米。这么定有个实打实的好处:Φ1000的模片哪片磕坏了,库里随便抓一片备件换上就对,不用对着孔位干着急。井深靠标准节凑,一节500毫米,1米井叠两节,1米5叠三节,井深再变也只是加减节数,弧度板一根都不用动。这就是装配式生产的底子——井是拼出来的,模片也是拼出来的。
锥度这事儿多说一句。筒体模上口要比下口大5毫米,别小看这5毫米,脱模的时候整圈模片往上一吊就松了。有回外协厂做的模片忘了放锥度,垂直筒壁,脱模那一声闷响,井筒内壁拉掉一层皮,那批货全部降级处理,一把折了六千多。拼缝错台拿塞尺卡,超过2毫米就返修,不然浇出来井壁留一条印,监理验收那关过不去。
板厚和材质再交代两句:面板4毫米、筋板6毫米、法兰10毫米,是Φ1000这个档位的常规配法;材质多数场子用Q235就够,上量快、蒸养频繁的才考虑Q345。Q235和Q345的差价与用法,我在《检查井钢模具厂家怎么挑》那篇里带着卡尺验厂的数据写得很细,这里不重复占篇幅。
周转节奏怎么排?脱模时间决定一天出几模
夏天浇C40加早强剂,6小时左右能拆侧模,一套模一天转一轮;冬天自然养护得压到12小时以上,想保住一天一模就得上蒸养。
我们场子的排法是两套模片养一个井位:今天上午浇A线的模,下午拆B线的模吊走,底座腾出来,明天接着浇。蒸汽养护罩一盖,60度蒸4个小时,拆模时间能压到浇筑后5小时,一个底座雷打不动一天出一模。没有蒸养的场子,夏天勉强追平这个节奏,冬天就老实认了。
周转次数心里得有本账。模片正常寿命300到500次,超了以后弧度板中间开始发闷,合模缝先漏浆。漏浆这事最磨人,拼缝里的海绵胶条三个月一换,别等漏了再换——漏一次浆,清缝半小时,井壁还得拿砂浆修补,里外算下来比一根胶条贵十倍。对了,说到脱模剂,我更偏向乳化油的,刷薄薄一层就成;水性的冬天干得慢,抢工期的时候反而误事。
翻车经历再说一个。前年腊月赶一批市政的单,头天晚上浇的模,第二天早上六点师傅看着表面发硬就拆了,其实芯部温度才5度,强度根本没上来,拆出来三个井筒上口一圈全掉角,直接回炉砸碎。打那以后我立了个死规矩:冬天拆模前必须拿回弹仪打一下,强度不到设计的40%不准动模片。这一条比任何保养秘方都值钱。
沧州那位老板的模具账,末了是这么落的:三个井径规格,配四套筒体模加两套收口模,蒸养房一开,一天稳定出六节。他原先愁的是模具不够,算完发现真正卡脖子的是脱模时间。预制井这门生意,拼的就是模片转得快不快、准不准,账算明白了再下单,一套模都不多买。
常见问题
预制井模具用钢的还是塑料的划算?
走量肯定钢模。塑料模片便宜一半,但周转几十次就变形,井径圆度没保障;钢模一套贵些,能转三五百次,摊到每一节井筒上反而省。只有工地上零星做几节,才值得拿塑料模凑合。
模片变形了敲一敲还能接着用吗?
轻微的局部鼓包可以垫着钢板校正,弧度拿样板卡着比。法兰边翘曲超过2毫米就别硬敲了,敲完应力还闷在里面,合两模又弹回去,这种片直接下岗当备料。
一套钢模大概用多久要换新?
按周转次数算,300到500次。天天蒸养的场子老化快,往少了算;自然养护、保养勤的能摸到上限。平时盯两个信号:合模缝漏浆变勤、弧度板中部发闷,出现就得安排补料了。
小场子起步最少备几套模具?
我的建议是主打井径配两套筒体模、一套收口模,再留一片备件。一套模最多一天一模,两套才能做到浇和拆流水作业。起步资金再紧,这一套也别省,省了日产量直接砍半。