糖果模具怎么选?硬糖软糖巧克力的材质对比
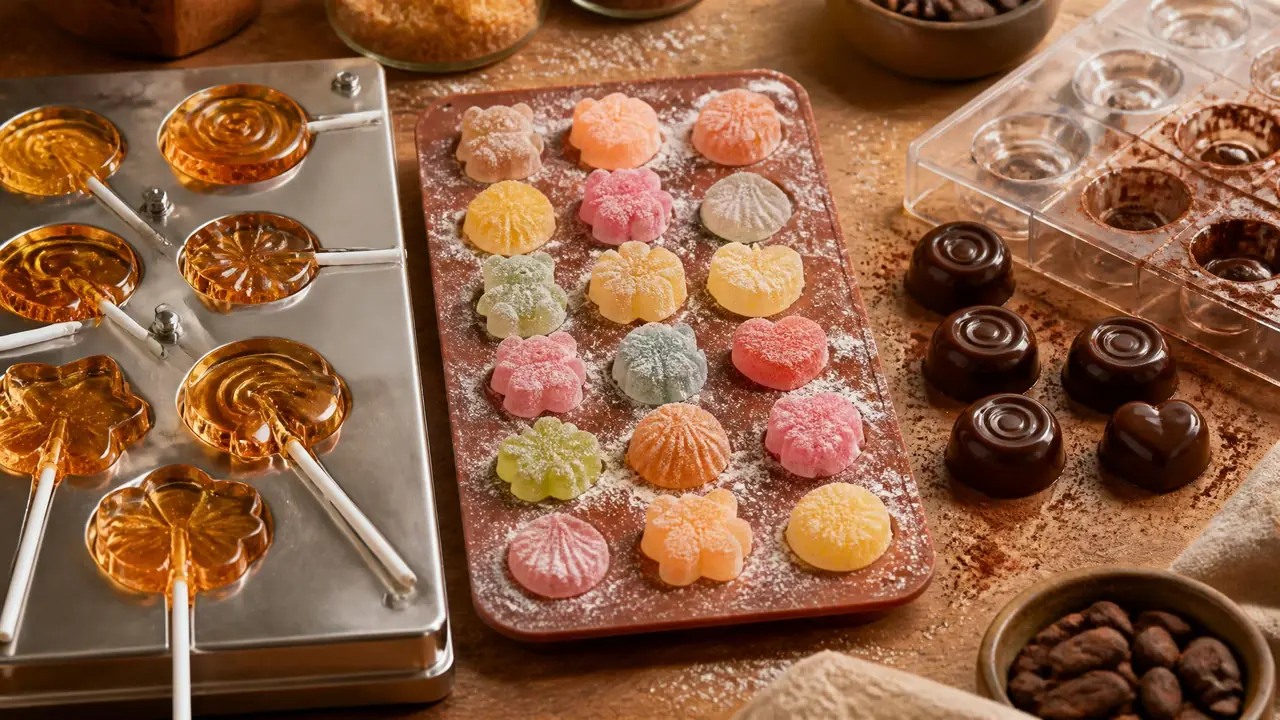
别绕了:糖果模具没有通吃选项,硬糖用金属浇注模,软糖走淀粉模印或硅胶模,巧克力认准聚碳酸酯镜面模。材质选错,不是脱不了模就是产量上不去。先定你做哪种糖,再对号入座挑模具。
前几天一个做喜糖定制的工作室老板娘来找我,拎着三副模具问:硅胶的、PC的、不锈钢的,凭什么同一锅糖倒进去,一副出光亮成品,一副出来雾蒙蒙还粘底?这就是买糖果模具最容易踩的坑——糖种和模具材质根本不是一回事。硬糖糖浆进模时一百三十度上下,巧克力注模才三十度,中间隔着软糖,三种工艺对材质的要求南辕北辙,拿一副模具通吃三种糖的想法,第一锅糖浆就会教育你。
食品模具这个大家族我在食品模具全览里捋过一遍,这篇就守着糖果这一个分支往深里挖,把三种糖的材质、温度、价格一次讲透。先说硬糖。
硬糖模具:金属浇注模为什么几乎没有对手
硬糖糖浆130℃左右入模,金属模几十秒定型,量产线清一色用铝模或铜模镀铬;硅胶模扛得住温度,扛不住效率。不是硅胶不行,是节奏跟不上。
硬糖的糖膏要先熬到145-155℃把水分收干,浇注前再降温到130℃左右打进模。金属模导热快,糖浆贴上去几十秒就冷硬定型,冷却隧道里走十来分钟,出模翻糖一气呵成。每浇一板,模面还要打一遍离型油喷雾。量产线这套组合拳,金属是唯一主角。
手工做棒棒糖和造型硬糖的,用食品级硅胶模完全可行,耐温标到230℃,浇130℃的糖浆绰绰有余。但你要拿它跟金属模比速度,就有点强人所难。同样浇一板,金属模几十秒能脱,硅胶模我得等上三五分钟,糖体才硬得起来。一天浇二十板的话,光等冷却就够喝一壶。
还有个表面效果的问题。我早年间拿硅胶冰格浇过一锅薄荷糖,图省事没买模。脱是脱下来了,完整,不粘,可糖体表面雾蒙蒙一片,像蒙了层磨砂膜。后来才想明白,硅胶天生就是哑光面,想要硬糖那种透亮的玻璃感,硅胶给不了。手工卖货如果主打光亮剔透,这个亏吃一回就够了。
软糖模具:淀粉模印和硅胶模的两条路
量产软糖九成走玉米淀粉模印,淀粉含水量压在5-8%,40-50℃烘24到48小时;小批量用硅胶模浇明胶糖浆最省事。两条路对应两种产量,别混着用。
见过软糖工厂的人对那台mogul机都有印象:托盘里铺满玉米淀粉,滚轮压出糖的形状,糖浆浇进淀粉窝里,再筛一层淀粉盖住,整盘推进干燥房。淀粉在这里干三份活——它是模具,是隔离剂,还是干燥介质,边定型边把糖体里的水吸走。干燥房温度40-50℃,明胶软糖烘24到48小时,水分降到位才算成品。
淀粉还有个讲究:复用。一批糖出来,淀粉过筛回收接着用,循环十几轮之后保水性和成型性都会变差,得按比例掺新淀粉进去。这个账很多新手不知道,以为淀粉是一次性耗材,成本算高了;也有人反复用到发潮结块,出来的糖窝塌边,糖型歪歪扭扭。
小工作室走硅胶模的路子更现实。明胶糖浆熬好降到80℃左右直接浇进硅胶模,晾透脱模。说实话,这条路省事,但有两个坑。一是防粘,硅胶模浇软糖必须提前薄薄刷一层油,出来的糖一半亮面一半哑面,想卖相整齐就得裹糖粉或拌油。二是洗模,我吃过一次亏:油刷厚了,糖体挂不住糖粉,装袋三天全粘成一坨,赔了一单。油这东西宁薄勿厚,刷完用厨房纸再抹一遍最稳。
硅胶模想自己翻也行,母模翻阴模那套流程不复杂,硅胶模具制作那篇教程写得够细,照着做能省下不少买模钱。
巧克力模具:聚碳酸酯凭什么压过硅胶
巧克力模具首选聚碳酸酯,镜面抛光加正确调温,冷缩自动离模;硅胶模便宜一半,光泽和细节都差一截。巧克力卖的就是那张脸,脸面功夫不能省。
先交代调温,模具的一切前提都挂在它上面。黑巧克力45-50℃全熔,降到27℃左右,再回温到30-32℃注模,我拿模温计反复打过,模面控制在24-26℃脱模最利索。调温调对了,巧克力冷下来自然收缩,往案板上轻轻一磕,整板落下,连离型油都不用涂。调温不对,神仙模具也救不了你,粘在模里抠出来,面上全是白霜。
材质为什么推聚碳酸酯?就一个词:镜面。PC模出厂抛到光可鉴人,浇出来的巧克力锃亮,花纹边角清清楚楚。硅胶模的哑光面放到巧克力上,成品就是雾面质感,文字和细纹发糊。做伴手礼、做喜糖,客户认的就是那股亮劲,这一项就够分高下了。
价格上PC模也没想象中贵。国产一片式PC模30-80元一副,进口牌子一百出头,硅胶模十几二十块。摊到寿命上,PC模好好伺候能出几百板,均下来比硅胶还便宜。它就一个死穴:怕划。洗的时候温水加软布,钢丝球碰一下,那道划痕会忠实地印在往后的每一颗巧克力上,抠都抠不掉。
做立体造型的小熊、卡通人偶,选磁吸两半的PC立体模,合模浇满转匀,冷透拆开就是完整的立体件。这类立体模的挑法,小熊模具实测对比那篇讲得比我全,硅胶和金属的取舍逻辑是通的,可以对着看。
一张表对齐三种糖的材质与价格
三种糖没有通用模具:看糖种定材质,看日产定副数,看预算定国产还是进口,这个顺序不能反。反着来的人,十有八九买回来用不上。
| 对比项 | 硬糖 | 软糖 | 巧克力 |
|---|---|---|---|
| 主流材质 | 铝模、铜模镀铬 | 玉米淀粉模印为主,硅胶模为辅 | 聚碳酸酯(PC)为主 |
| 入模温度 | 130℃上下 | 80℃左右 | 30℃上下 |
| 表面效果 | 透亮玻璃感 | 哑光砂感,可裹粉 | 镜面高光 |
| 单副价格 | 手工硅胶模10-30元,量产金属模整线上万 | 硅胶模20-50元,淀粉按批次摊销 | 国产PC模30-80元 |
| 复用情况 | 金属模用数年 | 淀粉循环十几轮需掺新 | PC模数百次,怕划伤 |
挑材质的底层思路,跟选冰块模具是一个路子——硅胶、塑料、不锈钢各管一段温度区间,三种材质实测对比那篇里的结论,放到糖果上八成也成立,感兴趣可以翻翻。
预算紧的话我给个偏方:先别囤货。买一副国产PC模练调温,练到脱模利索再考虑扩副数。调温这门手艺没过关,买十副模具也是粘模,副数救不了手艺。等日产上来了,缺什么补什么,比一次配齐强。
回到开头那位老板娘。她那锅糖是按硬糖的火候熬的,倒进硅胶冰格,雾面加慢凝,两个问题全撞上了,一点都不冤。糖果模具这件事,先定糖种,再选材质,副数按日产倒推,顺序对了就不会花冤枉钱。她后来订了两副PC模,回头说脱模利索得很,早知道就不折腾那套冰格了。
常见问题
普通塑料饭盒能当糖果模具用吗?
看你浇什么。三十度上下的温热巧克力勉强能凑合,一百三十度的硬糖糖浆倒进去必变形,还可能串味。十几块的食品级硅胶模也比饭盒稳,真想省预算从这里起步。
硅胶模标的耐温230℃,浇糖浆就万无一失吗?
230℃是短时耐受值,不是长期工作温度。偶尔浇一锅没问题,天天浇、连续浇,硅胶老化会明显加快,用不了半年就发黄发粘。家用一月两回问题不大,开店量产还是上金属模。
巧克力模具第一次用要做开模处理吗?
不用开模,但要洗对。温水冲,软布擦,别用洗洁精猛搓,更别碰钢丝球,镜面划一道就再也做不出亮面。洗完彻底擦干,残留的水珠会让巧克力起霜。
软糖脱模后表面发粘怎么救?
先查干燥,烘干时间不够糖体中心含水高,延长烘的时间再试。还不行就裹一层糖粉或玉米淀粉,既防粘又防回潮。封袋前确保水分降到位,不然三天照样返粘。