儿童玩具模具怎么做才过关?EN71、GB 6675与小尖角抽芯一次讲透
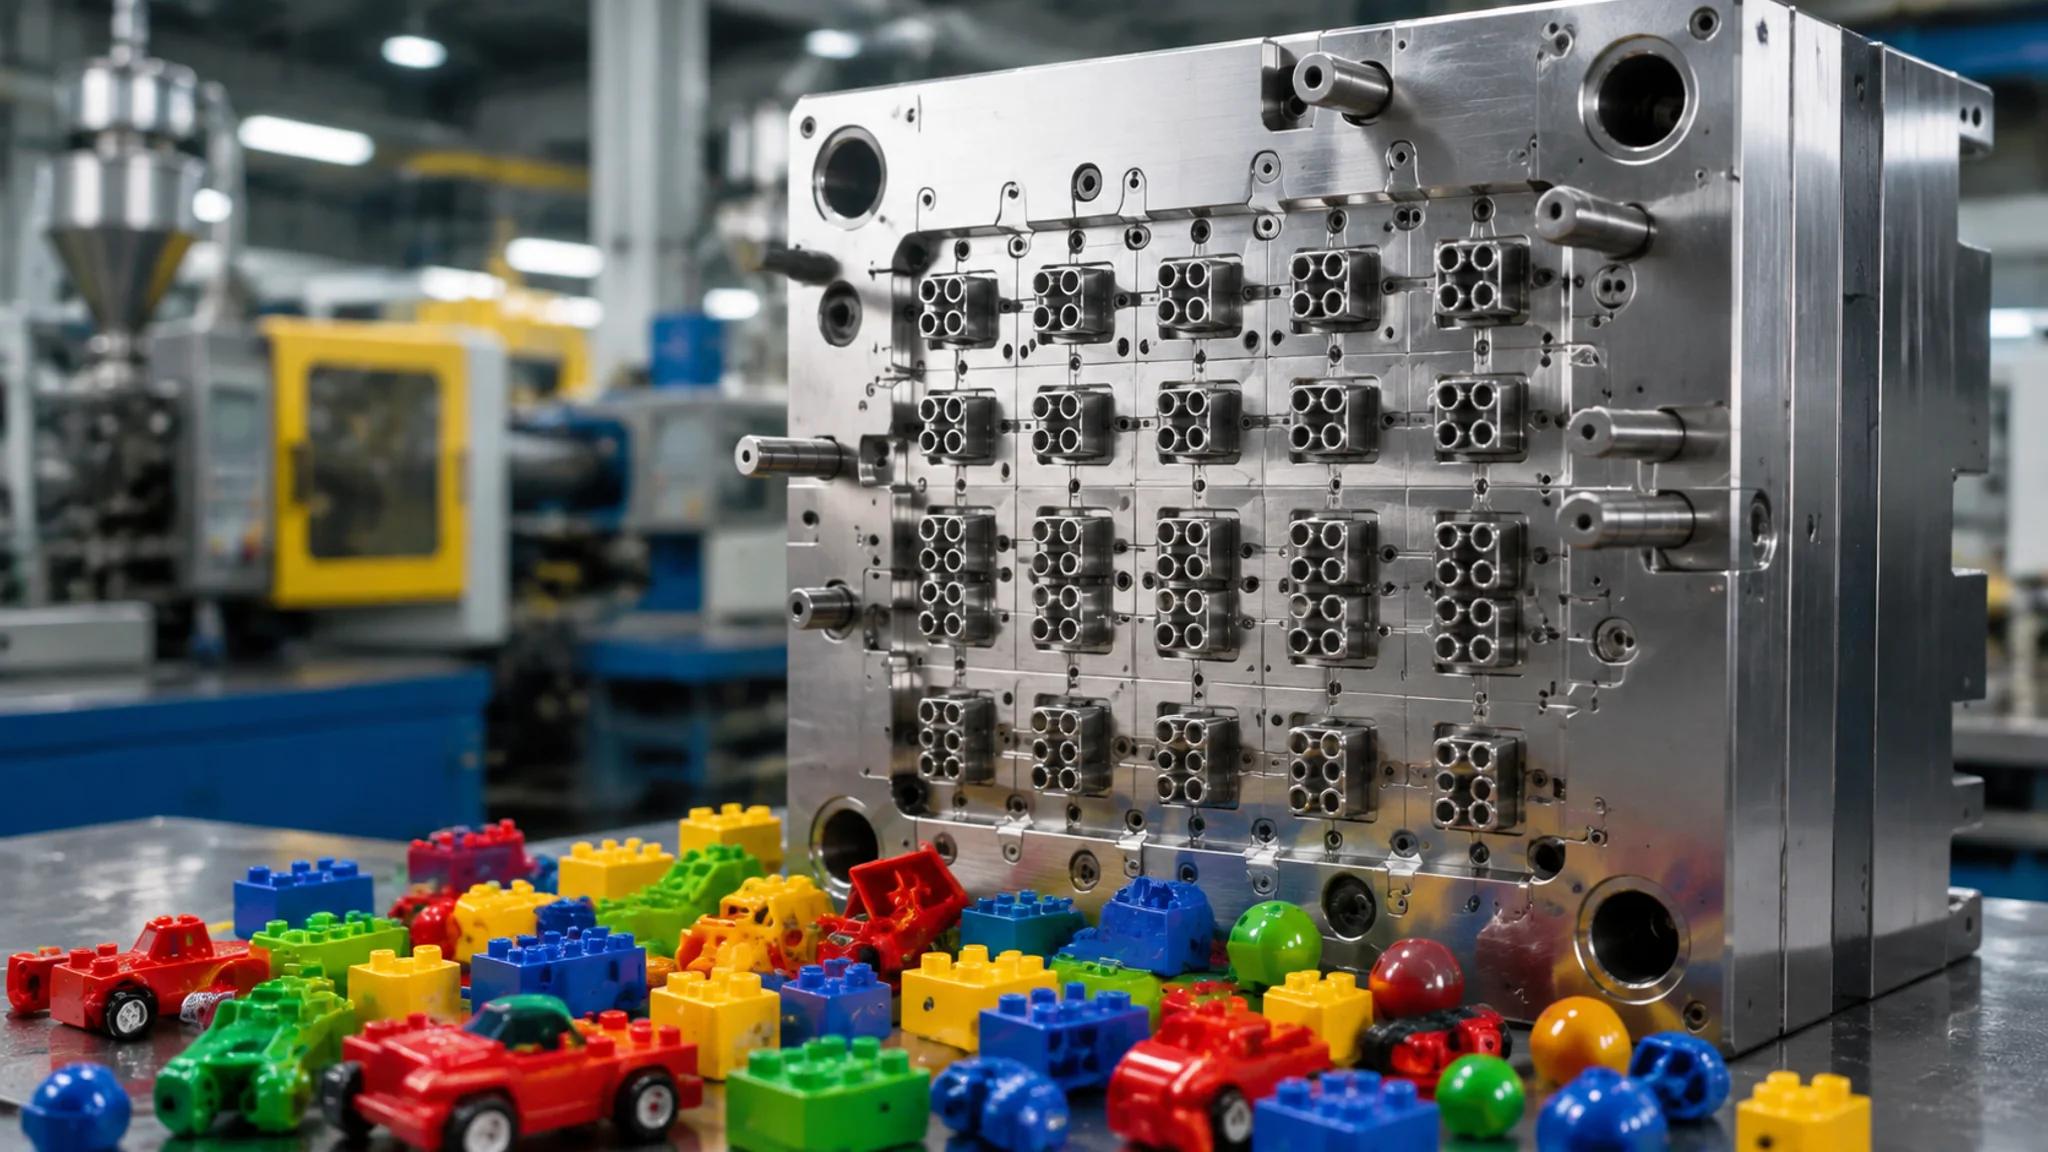
简单说:儿童玩具模具是按玩具安全标准反向设计的注塑模,EN71和GB 6675对可触及边角的圆角半径有硬性要求,加上小件多腔、球和积木的侧抽芯、多色注塑这些结构,报价比日用品模具高三到五成很正常。能不能过检,七成在图面评审阶段就定了。
去年有个做母婴用品的老板拿着一套积木模具的报价单来找我,同样的塑料筐尺寸,日用品模具厂报4万5,玩具模具厂报11万。他的第一反应是后者在宰他,聊了半小时才明白,玩具模那套图纸光是R角标注就多出四十多处,滑块斜顶排了六处,报价单后面还压着一摞安全评估的活。钱花在哪,他没看见而已。
这就是儿童玩具模具的特点:结构本身还是注塑模那一套,型腔、抽芯、顶出、热流道,一件不少。区别在于标准在前面拽着设计走。普通日用品模具做好看好用就行,玩具模具做出来的东西,是要被一个三岁小孩拿手抠、拿嘴啃、摔地上踩的,还要过得了EN71和GB 6675的尖点利边测试。模具上差0.5毫米的圆角,到了检测机构那边就是整批货卡关。
这篇我按安全标准、大腔数小件、抽芯结构、多色注塑四块来讲,都是这几年陪玩具厂验模攒下的一手经验。写给要开玩具模具的老板和刚入行的模具设计,话糙理不糙。
玩具安全标准对模具到底管什么?先分清EN71和GB 6675
EN71是欧盟玩具安全指令下的协调标准,GB 6675是我国玩具安全的国家标准系列,两者对可触及的边角都要求不得出现危险锐利边缘和锐利尖端,实操上就是把所有外露棱角做成圆角。模具端的对应动作很直接:产品图评审阶段逐条标注R角,行规是可触及外露角R不小于0.5毫米,稚龄玩具(三岁以下)建议做R1以上。这句话最好原封不动写进开模合同的技术条款。
两套标准的关系很多老板理不清,多说两句。出口欧盟做EN71,国内销售做GB 6675,两者技术内容大量重合(GB 6675的骨架本来就参考了ISO 8124和EN 71),但细节有差异,比如EN71-3对可迁移元素的限值和GB 6675的元素迁移条款各自更新过版本。做玩具的标准体系沿革,维基百科玩具安全词条有背景可读,具体条款以现行有效版本为准。做模具的人不用背标准全文,但你必须知道哪些条款落到模具上:尖点利边靠R角,小零件拉脱力靠结构与胶位,可触及判定靠产品的开口尺寸。前两条,图纸阶段就要锁死。
讲一次我印象最深的返工。一套塑料小车模具,产品外形是流线型的,设计转图的时候车顶和车身的交接棱线按视觉习惯给了C0.3的倒角,说白了就是几乎没做。模具做出来样品挺漂亮,送检EN71-1的锐边测试,那道棱线在耐力测试机上刮出利边判定,整整改模。棱线加R0.5重新烧焊再省模,前后耗了六个星期,比当初省下的设计工时贵了不知道多少倍。所以我现在看到玩具产品图上光顺得没有R标注的外形就紧张,好看和过关是两回事。
还有一条模具端容易被忽略的:分型线。飞边就是利边的候选者。PP、ABS玩具件的分型面要尽量避开小手常抓握的区域,实在避不开的,配模公差收紧一点,飞边控制在手感摸不出的程度。验收的时候别光看样件,拿指甲顺着分型线全程刮一遍,刮手就是要修的标准。这个土办法比看报表快。
注意一件事:模具做到位只解决结构和尺寸层面的安全,材料是否过关是另一条线——Toy Safety认证里对可迁移重金属、邻苯增塑剂的限制靠的是原料合规(食品级或玩具级色母、PP/ABS新料),模具厂管不了,但你有权在合同里写明禁用回收料。这一点和医疗模具的精度要求是一个逻辑:模具是载体,材料体系要单独锁。
大腔数小件怎么排?腔数不是越多越赚
玩具小件(积木颗粒、小车轮、动物头)经济腔数一般在16到48腔之间,32腔是最常见的平衡点。腔数上去之后,模具的命门从单腔精度变成三件事:流道平衡、顶出同步、腔位互换性。排腔前先算吨位和注射量,别让注塑机逼着模具改设计。
我见过最激进的方案是一套积木颗粒模做到了64腔,客户图的是单价低。结果试模第一轮,靠近浇口那半边件饱满,末端两排欠注,调机师傅调了两天参数救不回来——自然平衡式流道到末端压力损失太大,末端充填就是慢半拍。后来加阀针式热流道做了时序控制才稳住,这套模具的最终造价比一开始做32腔加两套的方案还高。大腔数省的是人工和机器台时,贵的是流道系统和维修难度,这笔账要摊开算。
排腔有几条实战规矩,都是踩坑换来的。第一,玩具小件壁厚普遍薄,1.5到2.5毫米居多,腔与腔的间距至少留足冷却水路的位,水路挨太近的模具夏天产能掉两成,冷却跟不上周期就得拉长。第二,顶针要从小件的对角排布,小件面积小,顶出偏心一次就顶白顶裂,脆性料比如ABS尤其敏感。第三,型腔镶件做互换,哪一腔磨损了镶件单独换,不用整块模板报废。我手里保养最好的一套32腔积木模用了六年,靠的就是镶件式结构和每季度一次的腔位尺寸巡检。
腔数的选择还牵涉一个订单现实:玩內行业订单季节性极强,下半年赶货、上半年养模。腔数按旺季峰值定,淡季就压机台。我的偏好是主模做经济腔数,旺季缺产能时复制第二套同图纸模具,比一套超大腔数的模具调度灵活太多。多腔小件模具的浇注和顶出系统细节,塑料注塑模具四大系统拆解那篇讲得更系统,配着读。
球、车、积木的抽芯为什么多?滑块斜顶全是钱
玩具产品的外观面就是卖点,外观不允许有夹线,所以凡是侧向的孔位、凹槽、车壳的倒扣,全都要靠滑块和斜顶抽出来。一套普通玩具车模,滑块4到8处、斜顶2到6处很常见;空心球体玩具最麻烦,要用两半哈夫滑块对拼结构,分型面拼缝的控制水平直接决定合格率。抽芯数量上去了,模具的加工和研配成本跟着往上翻。
先说球。给小孩子玩的空心塑料球,外面还常带一圈凸起的纹路或星星点点。这种产品没有脱模斜度可用(球面处处法向都不顺着开模方向),只能整体哈夫分型:左右两块大滑块把球包住,注塑完滑块分家,球掉出来。哈夫块的分型面拼缝如果研配不到位,球上就有一圈竖着的飞边,小孩手一摸全是刮手感,还过不了锐边测试——玩具的圆角要求连拼缝都不能豁免。我做过的方案里,哈夫块分型面研配时间占了整套模具研配工时的四成,别嫌贵,这个工序省不得。
车类玩具的抽芯密度看造型。带轮拱的越野车壳,四个轮拱就是四个侧抽芯;车壳侧面的车窗破孔、车底传动轴槽,又要各排滑块或斜顶。有个省结构的技巧:能沉到顶出侧的倒扣就别硬做滑块,用斜顶或推块把抽芯和顶出合并成一个动作,模具高度降下来,运水也好排。带回位的斜顶结构原理,可以看模具斜顶的机构设计详解,那篇把角度计算写得很细。斜顶角度我的经验上限是12度,玩具模为了省空间常有人做到15度往上,斜顶侧面磨损加快,量产几十万模次后顶出卡顿就来了。
积木的抽芯另有一个流派。标准积木颗粒顶面的圆点凸柱其实不需要抽芯(顺着开模方向),真正难的是底部十字腔和侧壁的连接卡扣结构,卡扣的钩爪是倒扣,需要内抽芯。高精度积木(要和某乐兼容那种)对卡扣的公差卡到正负0.03毫米,公差松了插上去没咬合力,紧了小孩掰不开。这种模具的型腔要做慢走丝,镶件材料至少2083级别,淬硬后深冷处理。日本兄弟牌号那一档的预硬钢做高精度积木模,寿命中期尺寸就飘了,这是我用钱包验证过的结论。
滑块多了还有个隐藏成本:水路和油路(或斜导柱)在模架上抢空间。玩具模具的滑块普遍偏小偏密,每块滑块单独运水基本排不下,只能靠整体模温硬扛,滑块位局部过热导致周期拉长。设计评审的时候,让设计把每个滑块的冷却方案单独讲一遍,讲不出来的方案多半是没想过。抽芯油缸的选型如果不匹配,还会漏油和不同步,模具油缸的选型避坑里有专门讨论。
多色注塑的模具贵在哪?转模和包胶是两条路
玩具的多色件分两种做法:转盘多色模(双色机台,模具公模侧转180度换位,第二色注入)和二次包胶(先做出硬胶本体,再放入另一副模具包覆软胶)。转盘方案效率高、精度稳,适合车轮、双色球这类大批量件;包胶方案模具便宜一半以上,适合多SKU的中小批量。材料相容性是多色件的生死线:PP包TPE很稳,ABS包TPE要处理,PP和ABS互相包基本不咬合,一撕就掉。
先讲转盘多色模的结构逻辑。公模侧做成可旋转的转盘,第一色注完开模,转盘带着产品转半圈,同一个公模型腔进入第二个母模位注第二色。这里最要命的精度环节是转盘的重复定位精度,重复定位不稳,第二色就错位,玩具件上表现为颜色串色、分色面露底。我经手过一套双色玩具车轮模,转盘定位用了液压马达加分度机构,重复精度0.02毫米以内,双色分界线干净得像刀切。也见过省钱用普通定位销方案的,分色面一天三变,最后模具返厂重做定位系统,白丢一个旺季。
包胶这条路线的关键在材料硬度和胶位设计。软胶包太薄(0.8毫米以下)容易缺胶和撕开,太厚(3毫米以上)缩水痕明显。玩具行业常做的软胶动物、软胶车轮,TPE包胶厚度做1.5到2.5毫米比较稳。模具设计上,包胶模的封胶位要躲开第一色成品的分型线,不然软胶从缝隙钻进非包胶区,就成了要去手工剪的毛刺。手工修边在玩具行业按件计价,量大起来能吃掉全部利润,这话是做外贸玩具单的朋友的原话。
多色件的另一个决策点是色母。玩具的颜色饱和度要求高,同一种红色在不同批次色母之间会有可感知的色差。有出口订单的模具,随模附色板比对是行规,注塑厂按封样色板生产,客户QC拿色差仪抽检。多色注塑机台和模具的配套关系比单色严格得多,双色模具必须在对应规格的双色机上装夹,模厚和转盘接口在订模具之前就要和注塑厂对好,别等模具做好了才发现机台对不上,那才叫天天不应。双色成型的工艺框架,双色模具的工艺详解写得更全,这里只补玩具端的实操细节。
验收玩具模比日用品模多查哪几样?
三样:锐边专项、抽芯耐久、色差封样。锐边专项是拿样件过一遍EN71-1和GB 6675对应条款的模拟判定(指甲刮分型线、尖点量具测R角);抽芯耐久是连续生产5000模次不出现滑块卡滞和飞边恶化;色差封样是多色件在标准光源箱里和签样比对。这三样过了,再谈常规的尺寸报告和模具资料。
锐边专项多说一句实操。检测机构的利边测试用的是特定压力的芯轴缠胶带刮,模具厂自检没这个设备的话,退而求其次用指甲全程刮加手指肚逆纹摸,两种手感任一不过关就打回。别嫌这个办法土,我拿它拦下过至少三套有问题的模具,最典型的一次是顶针位毛刺,样件看着光滑,指甲一刮顶针印上全是竖着的细纹,那是顶针孔磨损的早期信号。
抽芯耐久检测有个省时间的做法:试模时不按正常周期跑,按客户产线最快的节拍连续压两小时。玩具旺季的真实生产节拍往往比试模节拍快20%,很多滑块问题是快节拍下才暴露的(斜导柱润滑跟不上、弹簧回位滞后)。慢节拍试模一团和气,上了产线天天报警,这种事见得太多了。合同里写明按产线节拍试模48小时,模具厂答应就做,不答应你就要多个心眼。验模之外更长期的质量把关,模具保护器装机的五个细节值得配上,滑块卡滞这种事故保护器能提前一秒拦住。
最后是资料包。玩具模具交付时除了常规图纸,建议加两项:R角位置清单(每个可触及圆角的位置和实测值)和抽芯机构保养周期表。第一项是给客户过检用的证据链,第二项是给客户产线的使用手册。能主动给这两样的模具厂,基本都是被出口玩具单教育过的,优先级可以放高。
常见问题
儿童玩具模具和普通塑料模具价格差多少?
同尺寸同腔数的话,玩具模具普遍贵30%到50%,结构复杂的多色多抽芯模能翻倍。贵在R角和抽芯的加工量、安全标准带来的评审成本、还有哈夫块这类高研配工时的结构。报价特别低的,先问一句有没有做过出EN71的单子,八成就知道深浅了。
小孩玩具上的圆角到底要多大?
硬性底线是可触及的边缘不得有任何锐利边缘和尖端,行业做法是外露角统一R0.5起步,三岁以下稚龄玩具建议R1以上,握持位置做R2以上更稳。别死记数字,送检拿判定说话——模具端的自检办法就是指甲刮,刮不出来的圆角一般都能过。
一套玩具模具能用多少模次?
主流P20/718H的模具,玩具小件量产50万到80万模次问题不大;高精度积木那种用2083淬硬件镶的,一百万模次往上。前提是保养跟上,抽芯机构的导柱滑块每十万模次查一次磨损,运水每季度通一次。玩具行业淡旺季分明,淡季就是把模具拉去做保养的窗口,别省这个钱。
多色玩具一定要用双色模具吗?
不一定。双色转盘模效率高但模具贵、还挑机台;二次包胶的模具便宜一半以上,人工和周期成本高一点。我的判断标准就一条:单SKU年用量上百万件的走双色模,多款小批量的外贸单走包胶加多副母模。产线人手紧不紧,也该算进决策里。
玩具模具在国内哪个产业带做比较好?
澄海、东莞、宁波慈溪这条玩具产业带上,模具厂对安全标准和抽芯结构天天打交道,沟通成本低很多。要是高精度积木这种顶级要求,可以看珠三角的精密模厂。选厂的门道可以参考中国模具产业的全景盘点,按你的产品档次对号入座。
写到这收个尾。儿童玩具模具这活,我个人最看重图面评审那一关——R角、分型线位置、抽芯方案,都在纸上最便宜的时候能改,钢开了再改,一周变六周。结构上我是偏保守的,滑块能少一个就少一个,斜顶角度压在12度以内,模具慢工出细活这句老话在玩具这个品类格外成立,因为它背后站着一个会把玩具塞进嘴里的孩子。
补个背景数据。根据中国模具工业协会的统计口径,2024年我国模具行业营业总收入超过3400亿元(中国模具工业协会官网可查历年数据),玩具模具在其中是个不起眼但单价和技术门槛都不低的细分。想要行业面信息的,ISO玩具安全标准化相关页面也能查到现行标准动向。
如果你正准备开一套玩具模具,我的建议浓缩成一句:把EN71和GB 6675里跟结构相关的条款翻译成模具语言(R角、封胶、顶出),一条条写进合同技术附件,再按产线真实节拍试模。多花一周做这些,旺季少停十天线。觉得有用的话分享给做玩具和做模具的朋友——这个行业信息差就是成本差。