什么模具最常用?五大类模具的特点和用途一次盘点
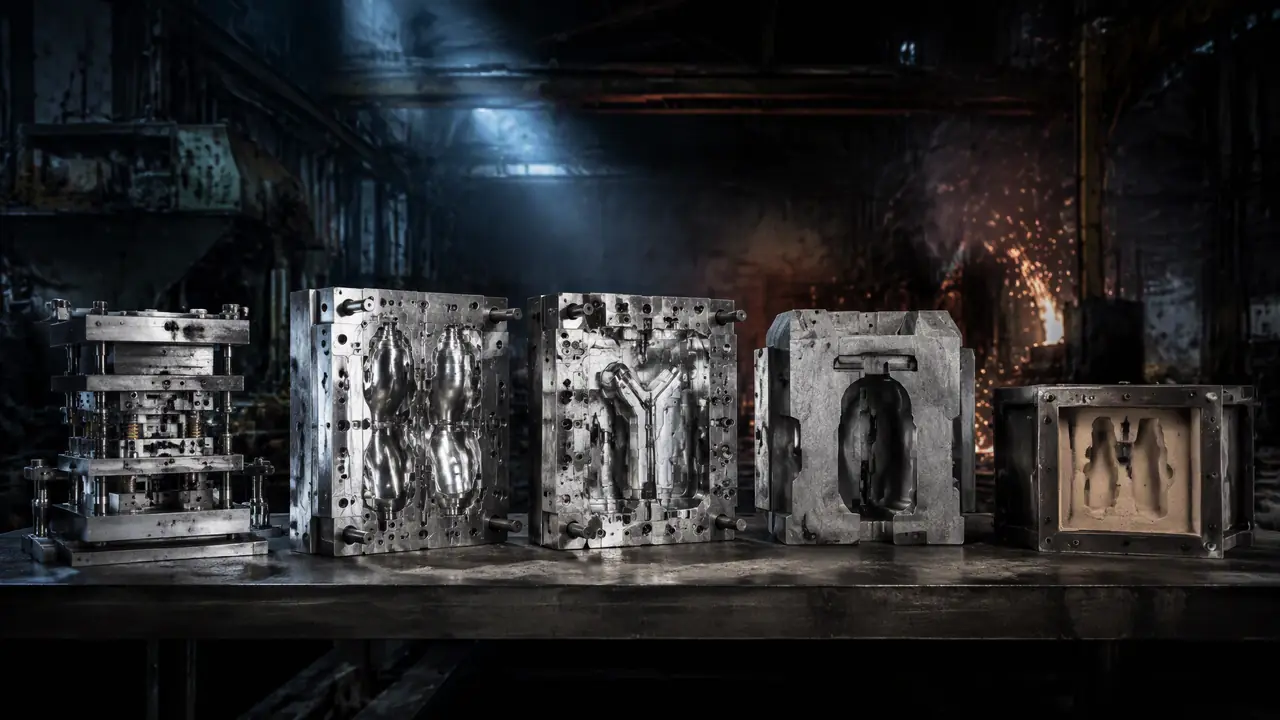
开门见山:最常用的是注塑模和冲压模,两类合计占全行业产量的大头;压铸、锻造、铸造模各守一块金属成型的地盘,谁也替不了谁。选型不用背分类,先看产品材料和生产批量,再对照文中的对比表和选型三问,去找对口工艺的模具厂谈。
什么模具最常用?上个月一个做小家电的朋友问我,他要给新品配金属支架和塑料外壳,不知道该找冲压厂还是注塑厂,两家的报价单完全对不上。这个问题背后其实是整个行业的版图:模具种类细数下来能列几十种,可真正天天在车间里转的,集中在五类——冲压、注塑、压铸、锻造、铸造。
行业里普遍的口径是,注塑模加冲压模能占到模具总产量的七到八成(各家统计口径有出入,这个数取的是中间值)。剩下三类加起来占小头,可少了它们,汽车底盘和机床床身都没地方来。所以"什么模具最常用"这个问题,答案其实分两层:论产量看前两类,论不可替代性看后三类。想看更完整的家族图谱,这篇模具大全分类总览捋得比我细。
一张表先把五大类分清楚
五大类各管一条成型路线:冲压打金属板料,注塑做塑料件,压铸灌铝锌镁合金液,锻造打加热的钢坯,铸造浇出复杂毛坯。看产品材料就能对号入座。表是我按跑厂见闻和行业常规整理的,寿命和价格都是量级参考,具体得看产品大小和精度要求。
| 类别 | 加工对象 | 成型原理 | 常用模具材料 | 典型产品 | 寿命量级 |
|---|---|---|---|---|---|
| 冲压模 | 金属板料、卷料 | 压力机冲裁、折弯、拉伸 | T8/T10、SKD11、Cr12MoV,刀口上硬质合金 | 车身覆盖件、支架、端子、锅具 | 普通模百万冲次上下,级进模上亿次 |
| 注塑模 | 热塑性塑料 | 熔料高压射入型腔,冷却定型 | P20、718H、2738,透明件用2083 | 外壳、周转箱、瓶盖、椅子 | 常见30万到100万模次 |
| 压铸模 | 铝、锌、镁合金液 | 熔液高压压入,急速冷却 | H13、8407、DAC系列 | 发动机壳体、电机端盖、电池托盘件 | 行业普遍按8万到15万模次算 |
| 锻造模 | 加热的钢坯 | 重载压力让金属流满型槽 | H13、5CrNiMo,表面氮化 | 曲轴、连杆、扳手、齿轮坯 | 几千到两万件就要翻新型腔 |
| 铸造模 | 熔融金属 | 重力浇入砂型或金属型 | 木模树脂模(砂型)、铸铁(金属型) | 床身、阀体、泵壳、井盖 | 砂型一注一毁,金属型几千次 |
表里寿命一列别看得太死。同一套注塑模,做PP周转箱能打到六七十万模次,做加玻纤的尼龙件可能十几万模次型腔就拉毛了——料的磨蚀性差出好几倍。冲压也是一个道理,冲3毫米的硅钢片和冲0.3毫米的铝箔,刀口寿命完全两码事。
注塑模和冲压模:用量最大的两支
这两类最常用,靠的是量大面广:塑料件和金属板料件无处不在,工艺又都是几十秒出一件的量产路子,模具成本摊到单件上很薄。你身边摸得到的制品,多半出自这两类模具。
先说注塑。2024年在台州黄岩,我看了一套PP周转箱模,1出2,周期42秒,配两台500吨注塑机三班倒,一天出五万多个。模具基体用718H预硬钢,交货硬度30-36HRC,省掉热处理变形的风险,这是行业里最常见的做法。塑胶模具的水有多深,这篇塑胶模具入门科普讲得直白。
冲压那边的场面更"暴力"。2023年在佛山看一条端子级进模产线,冲床每分钟冲110次,料带咔咔往前送,32个工位一路冲裁、折弯、压薄下来,一个班出几十万个端子。刀口镶件用SKD11,关键工位上硬质合金,崩一个角整条料带全废,所以师傅调刀口的时候,旁边人都不敢大声说话。冲压模的排样门道,可以翻这篇冲压模具入门。
压铸、锻造、铸造:金属成型的另外三条路
这三类全跟熔融金属打交道,工作条件一个比一个狠:压铸模挨着600℃的铝液,锻造模顶着1100℃的钢坯,铸造模靠重力慢慢浇。它们不做塑料件,汽车和装备制造离了它们转不动。
压铸模守着铝合金件这一亩三分地。发动机油底壳、电机端盖、新能源车的电池托盘边梁,大多是压铸出来的。去年在一个压铸车间,我摸了一套刚下机的模,测温枪打出来210℃,师傅说热平衡做不到位,产品一会缩孔一会拉伤,脱模剂一天喷掉好几桶。模具用H13或者进口的8407,一套中型模十几万到三十万很正常。
锻造模是最"短命"的一类。钢坯加热到1100℃上下再往模膛里砸,型腔表面反复急冷急热,用H13加氮化也扛不了太久,几千到两万件翻新一次算正常水平。曲轴、连杆、扳手这些要吃力的件,别无选择。失效案例和选材的坑,这篇锻造模具实战记录里写了不少。
铸造模走的是另一条账。砂型铸造用的模样,木头或树脂做的,一套几百到几千块,浇一次砂型基本就毁了,胜在便宜灵活,床身、阀体、泵壳全靠它。要批量就上金属型,铸铁模浇铝,一套能用几千次,路边五金店的铝锅就是这么浇出来的。砂型和金属型怎么取舍,这篇铸造模具对比里有实测。
什么模具适合你的产品?
选型按三步走:先看材料(塑料还是金属、什么合金),再看批量(百件还是百万件),最后看精度要求,三者定下来模具类型基本就锁死了。顺序反了,报价单就没法看。
价格档位提前交个底,以中型件为参照,都是行业普遍水平:砂型木模几千块能搞定,门槛最低;注塑模几万到十几万起步;压铸模十万往上,带复杂抽芯的更贵;冲压级进模按工位数算钱,几十万不稀奇;锻造模要吃重载,材料和热处理的成本压不下来。同样是"开模"两个字,预算能差两个数量级。
我那个小家电朋友后来怎么解决的?金属支架找冲压厂开了套单工序模,两万出头;塑料外壳走注塑,模费五万八。两笔账分开算,比他原来设想的"找一家全包"还省了小一万。产品是什么料,就去找对口工艺的厂,跨行报价只会把两个数取高。
回到开头那个问题——注塑和冲压是"量"的答案,压铸、锻造、铸造是"质"的答案,五类拼起来才是完整的工业版图。你手里如果有具体产品,先把材料、批量、精度这三样写清楚,再拿去对表,基本不会找错门。真拿不准的时候,直接问模具厂一句"我们这个件你做过同类吗",比看十篇科普都管用。
常见问题
一套注塑模具到底能用多久?
看做什么料。普通PP、PE件打到30万到50万模次很常见,加玻纤的料磨蚀狠,十几万模次型腔可能就得烧焊修复。保养得当、按时除锈上油的模,用十年以上的我也见过。
小批量几百个件有必要开钢模吗?
多数时候没必要。这个量级走3D打印模具、硅胶复模或者软模,成本连钢模的零头都不到。只有后面确定要上量,钢模才值得投。
模具钢选P20还是718H?
两个都是预硬钢,718H可以理解成P20的加强版,硬度更均匀,做大中型模具更稳。普通小模用P20够用,别为牌号多花钱,有抛光要求或做透明件才考虑上2083这类不锈钢。
冲压模和注塑模哪个更贵?
不好直接比。同尺寸的简单模,冲压单工序模通常比注塑模便宜;可冲压一上多工位级进模,价格蹭蹭往几十万走,反超注塑。比价之前先比工位数和型腔数,这才是价差的大头。