雪糕模具怎么脱模才轻松?冷冻温度、脱模剂与材质选择的门道
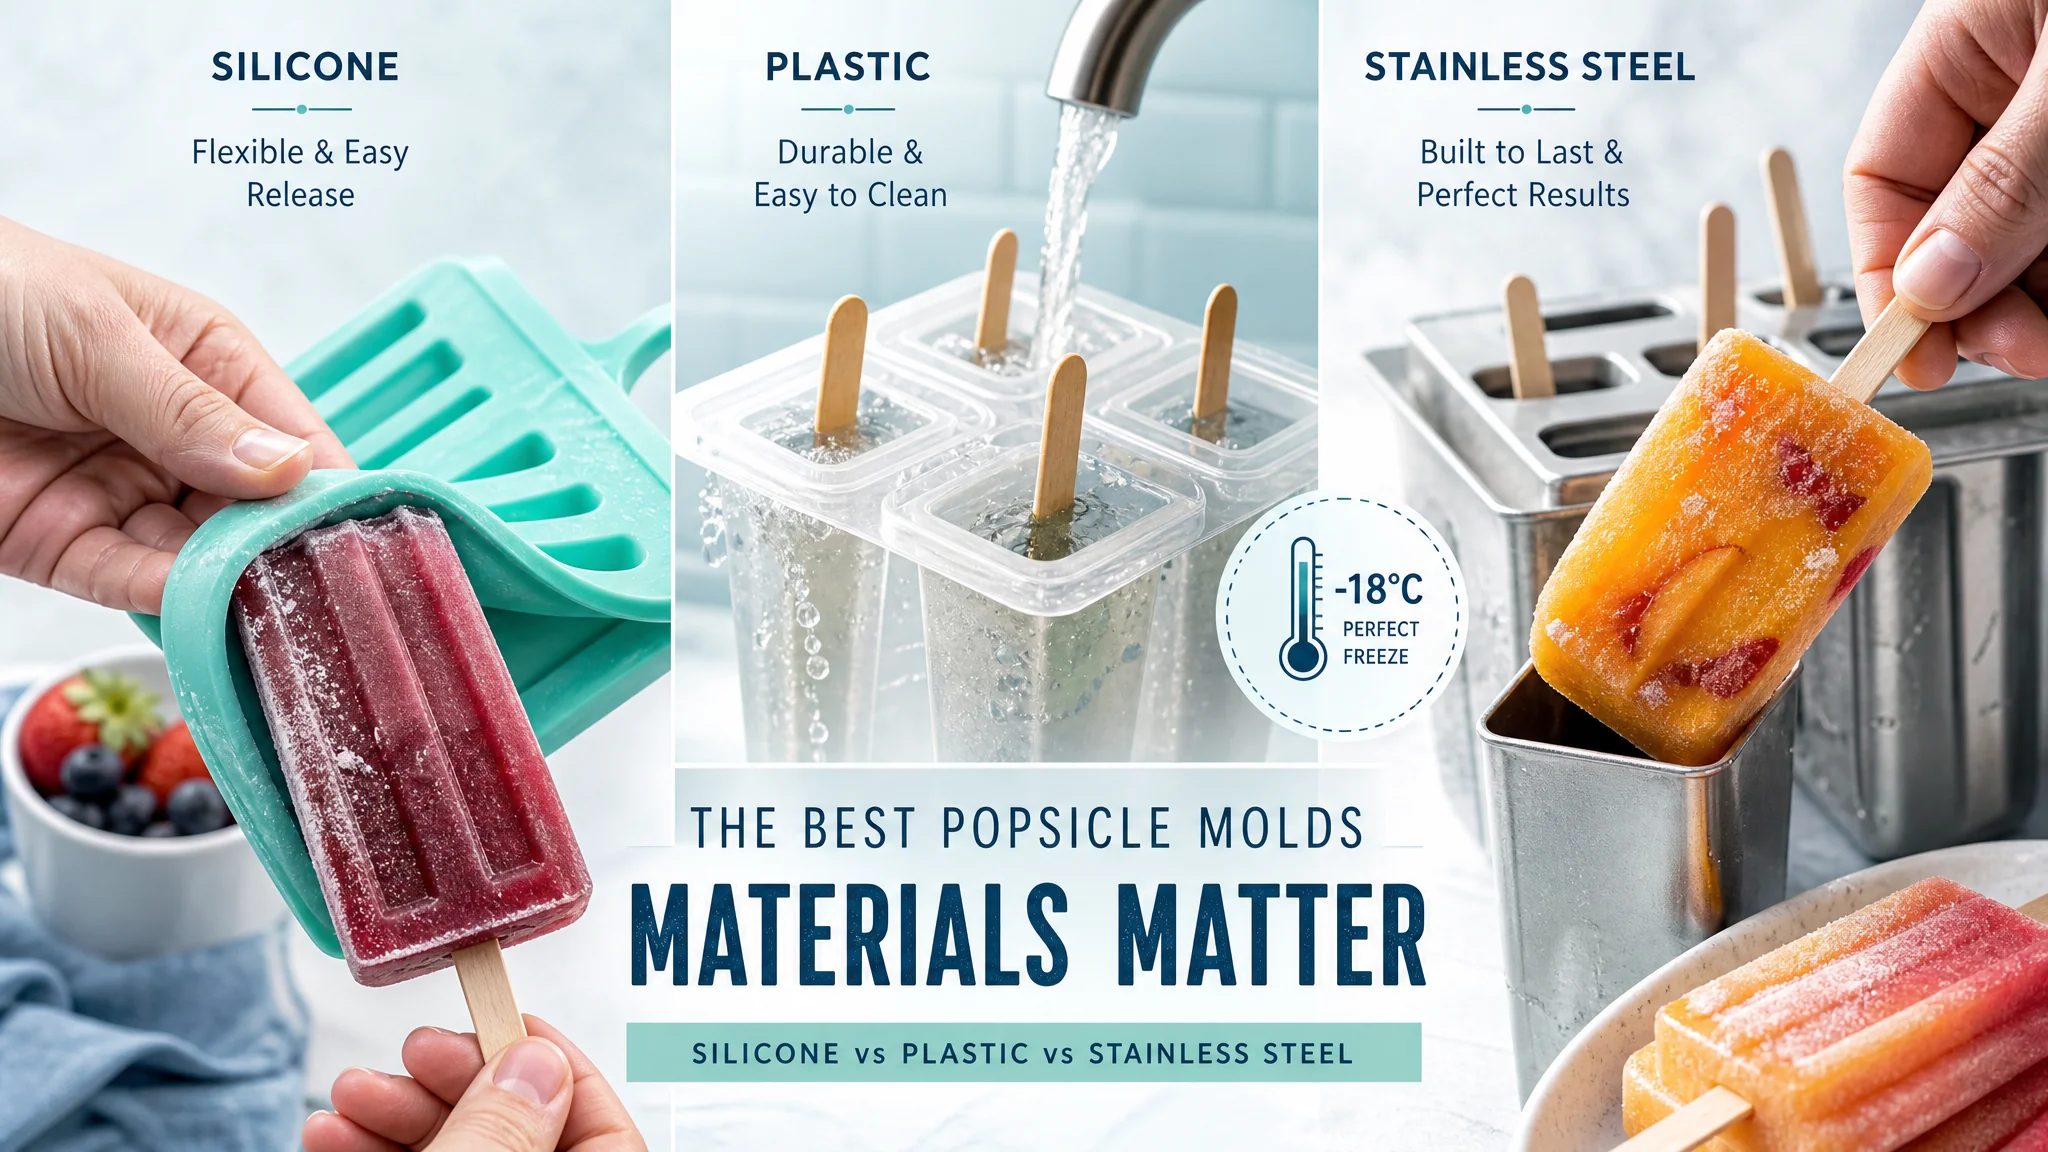
简单说:雪糕模具脱模靠温差不靠蛮力——零下18度冻透(冰体收缩会让出缝隙),用30-35度温水冲外壁8-12秒,一拔就出来。硅胶模具连水都不用,四壁外翻着剥。模具内壁洗完要擦干,残留水分结霜反而咬模。
每年一入夏,后台就冒出一堆同一个问题的私信:雪糕模具怎么脱模?前两天有位读者发来照片,一支绿豆雪糕拦腰断在模腔里,木棍拔出来光秃秃的,雪糕本体还躺在模具底上。这画面我太熟了。说实话,折在我手里的雪糕,保守估计能装满一抽屉冷冻室。
后来才琢磨明白:脱模那几秒只是验收,成败九成在冷冻环节就定了。模具没换、配方没换,把冷冻温度和冲水手法调对之后,我差不多一年没断过一支。这篇把温度、材质、防粘到商用产线的门道一次讲完,数据都是我自己拿几套模具和一堆断棍换来的。
脱模的原理:冰先膨胀、后收缩,吃的就是那点收缩量
水结冰时体积会膨胀大约9%,冻实之后继续降温,冰体反过来收缩——从0度降到零下18度,冰会缩小千分之几的量级,冰和模腔之间就让出了一条细缝。温水脱模的本意是把这条缝再扩大一圈,不是把雪糕化软。
先说膨胀这半截,因为它决定你倒模的手法。维基百科Ice词条里写得很清楚:冰比水轻,结冰时体积增大约9%。所以液体别倒满,离模具口留半厘米,不然冻胀上来顶住盖子,棍子被挤歪,脱模时的受力点从一开始就是歪的。
真正帮脱模的是收缩这半截。冰和外模的"咬合",主要发生在外圈先冻结的那层硬壳上——中心后冻、一膨胀就把外层往外顶,也顶死了模壁。等整支雪糕的温度跌到零下18度以下,全部冰体一起冷缩,顶的力气卸掉,缝隙就出来了。冻了四五个小时的雪糕摸着已经梆硬,可就是拔不动,不是没冻硬,是收缩量没到位。
温差脱模是再补一刀。30-35度的温水冲外壁几秒,模腔受热外胀一点点,内壁那层冰微融出大约1毫米的水膜当润滑,两头让位,一提就走。工业上玻璃热弯模具靠控温脱模也是这套逻辑,想看工厂版的温差脱模怎么玩,可以翻翻玻璃热弯模具怎么做才不粘模?石墨材质、温度曲线、脱模缺陷一次讲透。
冷冻温度:零下18度是家用及格线,冻得越透越好脱
家用冰箱零下18度是标配,但标称和实测能差出3度;温度越低冰体收缩越充分,脱模越省事,商用产线把速冻温度压到零下23度以下,一半原因就是为了这口好脱。拿不准自己冰箱的,买个十几块的冰箱温度计扔冷冻室里。
我做过一组对照实验,同批16度糖度的糖水、同样的75毫升塑料模、同一台标称零下18度的冰箱:
冻5小时拔——30度温水冲外壁20秒纹丝不动,硬拔断了两支,其中一支棍子只带出半截冰。
冻8小时,12到15秒松动。冻12小时(过夜),8到10秒。冻满24小时,6秒上下,提棍即出,甚至能感觉到雪糕在腔里晃。同一个动作,快慢差了三倍,唯一的变量是冻透程度。
两件事要提醒。一是冰箱的实际温度:塞半满时实测零下18度,塞到门关着费劲的那周掉到过零下15度,时长得往后加1到2小时;有速冻档的机器开到零下24度,冻出来的雪糕明显更"滑"。二是别走另一个极端,家用冷冻室里冻上一周,表面失水起霜、发渣,脱模是顺了,口感先崩了。过夜到24小时之间是甜点区。
材质才是手感分水岭:硅胶、PP塑料、不锈钢差得不是一点
硅胶模具不用水,四壁外翻着剥,3秒一支,新手闭眼选;PP塑料一体模要温水冲外壁8-12秒;不锈钢模导热快,26到30度的水、5到8秒就松,但它对操作节奏最挑剔。三套我都长期用,省心程度硅胶明显领先,塑料居中,不锈钢排最后。
硅胶的逻辑很简单:模子比冰软。从底部往上一顶、四壁往外一翻,雪糕自己滑出来,连碗水都不用接。它的软还带一个隐藏好处——零下环境里硅胶会变硬一点,但始终比冰"退让",不会被硬碰硬卡死。缺点是太软,灌满液体端着走容易晃洒,底下托个盘子就解决。硅胶选购的细节我单独写过一篇硅胶冰棍模具好用吗?食品级硅胶冰品模具选购指南,这里不重复。
PP塑料一体模是家用主流,带卡槽盖、棍位准。腔壁薄,热量传得快,30度温水冲外壁8到12秒,倒扣过来在毛巾上轻拍两下就出。有个小坑:水别冲到棍口那圈,那里冰一化,棍子先松,你拔出来的是棍,雪糕留在模里干瞪眼。塑料模的选购门道(食品级标识、卡槽精度、分体还是一体)在冰糕模具怎么选不翻车?硅胶雪糕模与不锈钢冰糕模的实测答案里写得更细。
不锈钢模是商用血统,导热快是双刃剑。好处:冻得快,脱模水不用热,26到30度、5到8秒搞定。坏处:从冷冻室拿出来之后动作要连贯,手温加室温会让边角先化出一圈水,雪糕再一"坐"实,比刚拿出来还粘。我那套不锈钢模刚到手时晾着接了个电话,两分钟,三支全粘死,只好回冻半小时重来。
塑料模用久了还有个退化问题:内壁划花之后特别粘。划痕就是冰的锚点。洗的时候别上钢丝球,海绵加软布,多用一年没问题。
脱模剂?家用基本用不上,防粘靠的是三个细节
食品接触的雪糕模具压根不流行用脱模剂,温差本身就是最好的脱模剂。网上传的往模具里抹食用油的土办法,应急能救一次,但油会挂壁、串味,下次更容易裹霜,我不推荐。真正管用的防粘是三件事:内壁擦干、糖度别拉太高、内壁别划伤。
擦干这条最反直觉。直觉觉得模具里有点水"润着"好脱,实际相反——残留的水珠自己先结成霜,霜再跟雪糕冻成一体,等于给冰打了无数个膨胀螺栓。我做过对照:同批糖水,一套模具洗完甩两下直接灌,一套彻底擦干再灌,前者的脱模时间直接翻倍,雪糕表面还挂着白霜花,卖相差一截。
糖度的影响在物理层面。糖拉低冰点,15到20度糖度的浆冻得干脆;拉到25度以上,零下18度冻一整夜,中心还是半软的糖浆芯,那口没冻透的糖浆粘壁粘得死。做蜜豆雪糕翻车翻在这上面的人最多。反过来,清水冰(糖度接近零)最好脱——冰厂里清水冰棍拔棍机一提一排,靠的就是冻得透、缩得够。奶油和酸奶类是另一种脾气:乳脂冻完在腔壁挂一层油膜,不粘,但难洗,温水里滴点洗洁精先泡五分钟再洗。
这跟模具行业里"型腔抛光到镜面利于脱模"是同一个思路:表面粗糙度低,冰没有可抓的地方。想看正经模具厂怎么处理型腔表面的,模具型腔是什么?型腔和型芯的区别、加工方式与抛光排气全讲透里讲抛光那节可以对着理解,家用硅胶模的镜面内壁,其实就是低配版的同一套逻辑。
插棍别拖后腿:棍子没冻牢,脱模全白忙
家用分体模在冷冻约2小时、液面结出能承重的软壳时插棍最稳;木棍提前用温水泡10分钟,既去毛刺浮色,又让棍子和冰咬得更紧。插歪的棍子在脱模时受力是偏的,雪糕十有八九断腰。
泡水防漂这事听着玄,试一次就懂。干木头密度比水小,倒完浆马上插,棍子会漂、会歪、会斜着冻死在模具口上,拔出来就是一支斜雪糕。泡过水的棍子等半冻状态插进去,冻好之后晃都晃不动。几块钱一大包的东西,别省这道工序。
冻过头忘了插也别硬来。整模拿出来回温5分钟,表面微融再插,插完立刻送回冷冻室。硬戳的结果是冰面开裂,冻好那一截全是气泡,脱模时正好从裂纹处整齐断开。别问我怎么知道的。
商用产线怎么脱模:盐水速冻槽加温水槽,没有玄学
商用雪糕线把灌好料的金属模排着队送进氯化钙盐水速冻槽,盐水温度普遍在零下23度到零下30度之间,几分钟冻透;出槽后过一圈20到30度的温水脱模槽,浸上三五秒,拔棍机整排提起来。你在家里用温水冲外壁,复刻的正是这条产线的最后一步。
商用为什么用盐水而不靠冷风吹?盐水冰点低、换热快,模具是"泡"在均匀低温里,不是靠空气慢慢传导。氯化钠盐水的共晶点在零下21度附近,氯化钙能压得更低——这是冰点下降的教科书内容,维基百科Freezing-point depression词条里有原理和常见盐类的数据。维基百科的Ice pop词条也介绍了工业化雪糕灌装进模、速冻、脱模的基本流程,想核对细节可以去翻。
插棍环节产线比家里从容:灌装之后插棍机先插棍、再进速冻槽,棍子被定位架整排固定住,不存在漂的问题。家用玩不起定位架,才有掐2小时半冻插棍的土办法。殊途同归。
产线的规模,行业里比较普遍的说法是老式盐水槽线一小时出几千支,自动化程度高的线能到上万支。全线节拍就卡在温水槽那三五秒上——水温高了化过头,低了拔不断,操作工拿温度计当命根子。这种对温度的敏感,跟我后来接触注塑模时对付模温机是同一个脾气:外行看是玄学,内行看全是物理。
常见问题
雪糕模具拔不出来怎么办?
先确认冻透没有,零下18度下不满6小时的别急着拔。然后接30-35度温水冲外壁8-12秒,垫着毛巾握棍一拔。还不松就再冲5秒,千万别拧热水龙头猛浇,表层化出坑这支就废了。硅胶模跳过以上全部,翻着剥就行。
脱模用多少度的水最合适?
我实测30-35度最稳,8-12秒松动,表层只融掉约1毫米的润滑层。25度得泡25秒往上,表层先化成糊;45度以上是快,4-5秒,但雪糕表面会凹进去一块。没有温度计就用手腕内侧试水,温热不烫,就是它。
雪糕冻了一夜还是粘模具,问题出在哪?
三个嫌疑犯挨个查:模具内壁洗完没擦干,水珠结霜把冰咬死了;糖度超过25度,没冻透的糖浆芯粘在壁上;塑料模内壁划花,划痕挂冰。九成是第一个,把模具擦干再灌,立竿见影。
不锈钢雪糕模具脱模有什么不一样?
它导热快,水不用热,26-30度冲5-8秒就松。但它也怕室温,模具拿出来晾着不处理,边角先化出一圈水,雪糕坐进去粘得更死。不锈钢模的节奏是从冷冻室拿出来直接冲水,中间别停。
往模具里抹油防粘行不行?
应急能救一次,长期不推荐。油挂在腔壁上,下次冻更容易裹霜,还串味、难洗。把模具擦干、把雪糕冻透,比什么油都管用,一分钱不用花。
我自己的定版组合很朴素:硅胶模、擦干、过夜冻、32度水冲10秒,三个夏天没断过一支。做模具内容看多了会更感慨这件事——一根雪糕的温差脱模和一套注塑模的斜顶脱模机构,拆到底层是同一个命题:让工件跟型腔体面地分开。想看工业上那些"卡死不让走"的倒扣是怎么被机构解掉的,模具斜顶是什么?倒扣脱模的关键机构设计详解值得一看。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。