杯子模具做什么?注塑吸塑纸杯的区别
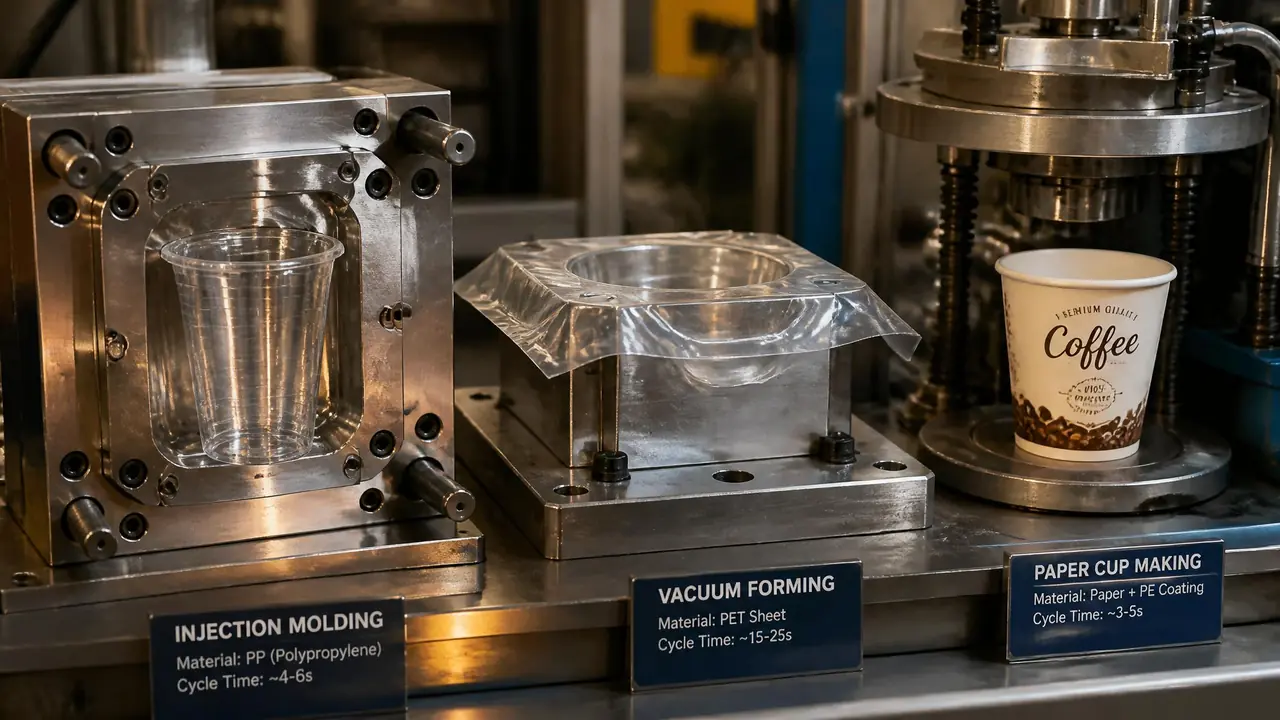
别绕了,杯子模具就三条路线:塑料杯走注塑模或吸塑模,纸杯靠的是纸杯机上的模切刀和滚花。订单量决定工艺,工艺决定模具形态。你先确认自己是月产几万只还是几百万只,再去找模厂谈,方向就不会错。
上个月有个开奶茶店的朋友问我,想订一万只招牌杯,杯子模具开一套得多少钱。我反问他要塑料的还是纸的,他愣住,说这不都一样吗。真不一样。你在搜索引擎里敲"杯子模具"四个字,底下其实压着三条完全不同的工艺路线:注塑、吸塑、纸杯成型。答不上来自己走哪条线,模厂业务员连报价的姿势都摆不出来。
为什么单只杯子的成本能差出好几倍?根子在工艺和批量的匹配上。量大走注塑,量小走吸塑,纸杯走的是另一套完全独立的生产设备。下面我把三条线挨个拆开讲,都是我在黄岩跑产线时实际看到、问到的。
注塑杯模具:薄壁高速,量大才划算
注塑杯模具是塑料杯大批量生产的主力,薄壁杯一模常见4到8腔,单模周期6秒上下,杯壁越薄,对模具钢和抛光的要求越狠。一套4腔薄壁杯模,报价普遍在4万到8万之间,这是黄岩几家模厂给我的大概行情,具体看杯型复杂度。
我去看过一条航空杯产线,PP料,杯壁只有0.45毫米,一模4腔,周期5.8秒。数了下,一小时能出两千四百多只。师傅说冷却占整个周期的七成时间,模温机压在90℃左右,水温再高杯身就翘。模具钢用的S136,型芯抛到镜面。为啥这么讲究?杯壁薄到这个程度,表面糙一点,脱模直接拉白。
热流道是这类模具的标配,浇口废料省下来,一年也是一笔钱。这套逻辑跟薄壁勺子模几乎一个路数,讲究的就是快、稳、用腔数堆产能,门道可以看这篇PP热流道薄壁模具从腔数到周期全拆解,两边是相通的。
试模也是一道坎。这套4腔杯模从装机到打出合格品,师傅调了大半天,主要在缩水和缺料之间来回拉锯,保压从45巴往上加到60巴才收住。行业里试模到交模普遍要一周左右,急着要货的话,下单时就得把这段时间算进去。
注塑杯的坑在哪?在变形和应力发白。杯子脱模后冷却没跟上,堆到第二天全变成椭圆的,整批报废。所以别只盯着模具报价,得问清保压曲线和冷却水路怎么布的,这几点定了,后续量产稳不稳就定了。
吸塑杯模具:小批量的省钱路线
吸塑杯模具成型的是片材:把PP或PET片加热软化,压进型腔抽真空贴模,一套铝模一万多到三万块,中小批量最划算。真要算细账,吸塑产线的投入比注塑机小一大截。
吸塑的原理跟注塑完全是两码事,它不熔料,只软化。片材加热到130到160℃之间变软,压到模具上抽真空,冷却定型,再裁边。我头一回看吸塑做果冻杯,最意外的点是模具便宜得出奇——一块铝,铣个型腔,打几个气孔,两万块不到。
便宜有便宜的代价。杯壁厚薄不均是吸塑的老毛病,片材拉得太深底部就薄,装满热水一捏就软。裁边还多一道工序,边角料率一般在15%到20%。想系统了解这套工艺,这篇真空成型在包装行业的应用全解写得更细,包括片材选择和抽真空的方式。
我的实际建议:月订单一两万只,走吸塑。超过二十万只,裁边和人工就会把模具省下的钱慢慢吃回去,老老实实上注塑。
纸杯压根不用传统模具,别被"纸杯模具"这个词带偏
纸杯生产里没有注塑意义上的型腔模:杯身靠纸筒卷制,杯底靠热封,真正的"模"是模切刀模和滚花轮,成本远低于塑料模具。这也是纸杯代工厂遍地都是的原因。
纸杯的原料是淋膜纸,250到350克每平方米,单面或双面覆一层PE膜防漏。纸杯机先把纸卷分切成扇形杯片,这一步用的是模切刀模;杯片卷成锥筒,杯底纸板冲切下来热封,杯身和杯底交界处用高温滚花压合,温度大概200℃上下;最后杯口卷边。你看,全程没有熔化的塑料液体,自然也没有注塑模。
顺带提醒,纸杯漏水十有八九出在滚花这一步,压合温度不够或者压力不匀,杯底接缝就是隐患。收货时随机抽几只装热水倒扣测一测,比看任何检测报告都实在。
纸杯换款是真便宜。换容量只换刀模和成型锥度件,几千块的事。所以接定制印刷纸杯的厂子,起订量能压到几千只,塑料杯做不到这个量级——模具钱都摊不平。要是有人给你报"纸杯注塑模具",大概率是把两类业务混着说了,多留个心眼。
三种杯子模具怎么选?先看订单量再谈钱
月产几十万只以上选注塑模,一两万只试水选吸塑,纸杯订单直接找代工或上纸杯机,三条路线别交叉比较。先把量定下来,再去谈模具,顺序反了必被带节奏。
一张表把三条线的家底摆在一起。
| 对比项 | 注塑杯模具 | 吸塑杯模具 | 纸杯(纸杯机) |
|---|---|---|---|
| 初期投入 | 4腔模4万-8万,另配注塑机 | 模1万-3万,产线投入小 | 纸杯机整机十万级起步 |
| 单只成本 | 量大时最低 | 中小批量占优 | 随纸价波动,印刷另算 |
| 适合批量 | 几十万只以上 | 几千到二十万只 | 几千只起订 |
| 换款灵活性 | 差,改模动辄上万 | 中等,换型腔件 | 最好,换刀模几千块 |
| 常见坑 | 变形、应力发白 | 厚薄不均、边角料多 | 滚花没压牢会漏水 |
补充一句。杯子这条线属于日用品里典型的薄利生意,开模前多算一步账就能省下真金白银,这篇盆桶刷杯薄利量产模的实战门道里的算账思路可以直接套用。
回到开头那位奶茶店朋友。他后来选了吸塑,一万只招牌杯,模具加首批生产一万八左右搞定,比他原本听信的注塑方案省了三万多。杯子模具这件事,说难不难,难在别拿着错的需求去问对的人。下回模厂业务员再问你注塑还是吸塑,你心里已经有数了。
常见问题
开一套4腔的一次性塑料杯注塑模具大概多少钱?
按黄岩市场行情,普通PP薄壁杯4腔模大概4万到8万,带热流道会再高一些。明显低于这个价位的报价要多留神,多半在钢材和抛光上缩水,薄壁杯最怕的就是这个。
吸塑模具能做厚壁的杯子吗?
不太行。片材成型决定了杯壁厚度基本就是片材厚度,做厚壁杯片材成本蹭蹭涨,拉深也容易开裂。酸奶杯那种厚实手感,还是注塑更合适。
纸杯上的波浪纹和logo是怎么来的?
波浪纹是滚花轮高温压出来的,作用是让杯身卷制更牢固。logo印刷在杯片阶段就完成了,胶印或柔印,然后才模切成扇形,跟传统模具关系不大。
杯子模具用什么钢材好?
薄壁高速杯模建议S136或2344 ESR这类镜面钢材,耐腐蚀也扛得住高速生产。普通厚壁杯用P20就够了,别为用不上的精度多掏钱。