环氧树脂模具怎么做才不裂?小批量复制从翻模到浇注的实战账
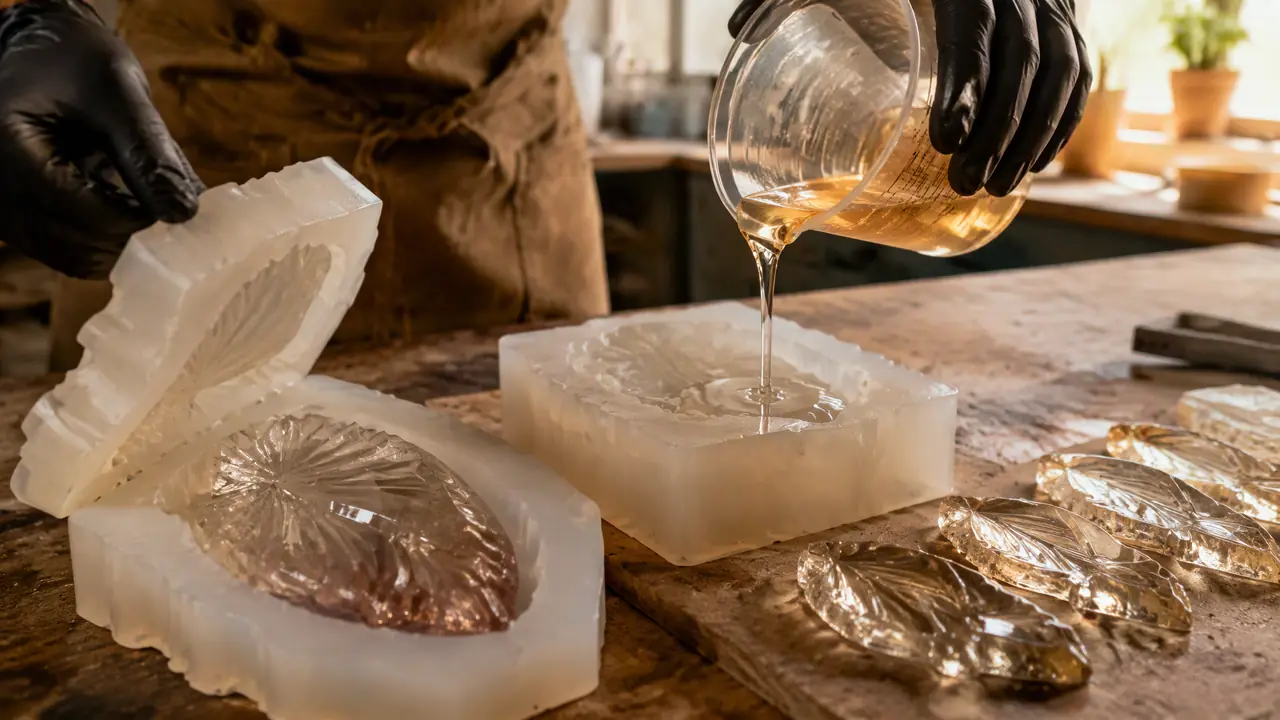
把话放这儿:几十件到五百件的小批量复制,环氧树脂模具是最省钱的路线,一套硅胶阴模加环氧浇注几千块、一周出货,比开钢模省一个数量级。这个工艺就吃两个细节——配比和放热,浇注体一厚、固化剂一多,中心温度冲上去整件就裂。这篇按我上个月刚交的一单两百件复制品,把流程、温度和学费一次摆全。
上个月接了个文创摆件的单,客户拿来一个3D打印的母模,要两百件树脂复制品,开口就问开钢模多少钱。我说先别急,这个量用环氧树脂模具就够了——硅胶翻个阴模,环氧浇注出件,三千块出头、一周交货,连钢模报价的零头都不到。他那边钢模询价回来是八万起、交期四十五天,两下一比,当场拍板。
货交了,单件成本摊下来不到二十块,客户已经把第二批排上了。老实讲,这种单子我们厂一个月要接四五单,量都不大,卖周边、做手办复刻、给展台做样品,全是钢模吃了亏都不回本的量。环氧树脂模具不是什么高级工艺,土得很,但账算得清楚。
环氧树脂模具到底指什么,什么量级用它才划算
环氧树脂模具泛指用环氧树脂浇注或层压做成的模具,最常见的是硅胶阴模加环氧浇注,划算区间在几十件到五百件。超过一千件就该老老实实开钢模了,中间那段量最纠结,下面这张表给你按用途对号入座。
这词其实盖着三种玩法,别混在一起谈。第一种最普遍,硅胶翻阴模、环氧浇注出件,做滴胶摆件、石膏复刻、文创产品,硅胶模一副能翻二十到五十模。第二种是环氧做模具本身,加铝粉填充的环氧浇出模腔,拿去注塑或者吸塑,这种软模能扛三百到八百模次,专门救急试产。第三种环氧玻璃钢模,手糊积层做复合材料件,汽车改装圈和游艇小厂用得多。
| 路线 | 典型寿命 | 一套成本 | 适合量 |
|---|---|---|---|
| 硅胶阴模+环氧浇注复制件 | 20-50模 | 500-2000元 | 几十到几百件 |
| 铝粉环氧注塑软模 | 300-800模次 | 8000-20000元 | 几百件试产救急 |
| 环氧玻璃钢手糊模 | 100-200模次 | 3000-8000元 | 复合材料小批量 |
我更偏向第一种和第二种组合着用,原因是它们投入低、改起来快。客户改个造型,硅胶撕了重翻,损失几百块;钢模改一次型,两万块起谈。这就是快速模具存在的理由——它不是跟钢模比寿命,是跟改模风险比钱。
从硅胶翻模到环氧浇注,整套流程怎么走
流程五步:修母模、翻硅胶阴模、做外壳、真空脱泡浇注、后固化脱模,顺利的话五到七天出货。每一步都有省不掉的细节,跳步必翻车。
母模先行。3D打印件不能拿来直接翻模,PLA打印的层纹会原样印到硅胶上,浇出来的件一条条棱像搓衣板。我的做法是先补一遍原子灰,400目水砂纸过一遍,再喷两层底漆封闭。光固化的树脂件更要命,没烤透的母模会把加成型硅胶毒得表面永远发黏——铂金催化剂被残留树脂抑制了,这坑我踩过一次,整桶硅胶废掉。现在规矩定死了:光固化母模先60度烤箱烘四个小时,或者干脆用缩合型硅胶。
硅胶选型看件的大小和花纹深度,小件花纹多的用邵氏A20到A30,软,好脱模;大件得上邵氏A40以上,外面还要糊一圈石膏或者玻纤做外壳撑住,不然浇注压力一顶就鼓。关于硅胶翻模的调配比例和固化时间,之前写过一篇更细的,可以看怎么自制滴胶模具?硅胶翻模的调配比例与固化时间。
浇注这一步最见功夫。环氧按重量配,我们常用的标准型是100比30,电子秤称,别凭手感。搅拌三分钟,刮壁刮底,螺旋往上提,搅完换一个杯再混一次更保险。有真空机就抽两三分钟脱泡,没真空机就沿杯壁细流慢倒进模具最低点,让气泡自己爬上去。脱模剂别省,脱模蜡打两遍,想要亮面就靠模具本身抛光,脱模和亮面的门道在滴胶模具怎么用不粘?硅胶模具脱模和亮面小技巧里讲得更全。浇完室温放二十四小时再脱模,急单也要给足十八小时,脱早了件是软的,一捏一个指印。
固化放热开裂怎么防?我把学费摆出来
开裂九成是放热失控:一次浇太厚,树脂积热冲到一百五十度以上,内应力把件从里往外撑裂。分层浇注、换慢固型、控单次用量,三招能防住九成的裂。
先把学费亮出来。前年给一个做香薰石膏座的客户赶工,图快,一次性调了五百克四小时快固型环氧灌进模,想着厚件一次成型省事。两个小时后过去看,模具中心摸着烫手,测温枪一打,163度。脱模出来件没裂,我心里还窃喜,结果第二天早上裂了,从最厚的部位炸开一道口子,像被斧子劈过。原因是树脂固化是放热反应,体积越大积热越多,中心和外皮固化速度差太大,收缩不同步,应力就存下来了,不当时爆,放一晚上爆。
那次的硅胶模也被烫老化了,表面发脆发黄,翻到第三模就开始粘。一套模具连件带模,报废损失小两千块。打那以后规矩立了三条:单次浇注厚度不超过十五毫米,浇完等上一层降到五十度以下——手背贴模具感觉温热不烫——再浇下一层;厚过四十毫米的件直接换慢固型,八到十二小时固化的那种,放热平缓,代价是脱模多等一天;单次调胶量控制住,夏天车间超过三十度的时候还要再减量,放热比冬天猛得多。对了,说到配比,固化剂绝不是多加点干得快就划算,多了放热翻倍,裂得更快,这个亏别再吃。
还有人选料的时候就走偏了,拿不饱和树脂去干环氧的活。不饱和树脂便宜,收缩大、气味冲,做厚件更容易裂。两边的差别和选法在模具树脂怎么选?不饱和树脂和环氧树脂做模的区别这篇里有对照,简单一句话:要强度、要厚度、要细节,认准环氧。
再说回那个两百件的单子。硅胶模翻到第三十五模的时候边缘开始掉细渣,正好第二批的量补上了,重翻一副只花了一个下午加两百块材料。客户后来问我这玩意儿到底能撑多少件,我说你卖得动就一直翻,哪天量冲到上千件了,咱们再坐下来谈钢模——环氧树脂模具就是干这个的,把小批量的风险成本压到最低,等市场用订单告诉你该不该加大投入。
常见问题
环氧浇注件表面有很多针眼气泡怎么办?
气泡来源就两个,搅拌卷进去的和模具壁上挂着的。搅完换杯二次混合能消掉一半,剩下靠真空脱泡或者浇注时细流沿壁走。浇完用热风枪在表面轻扫一遍,表面张力一降气泡自己破。
一副硅胶阴模最多能翻多少模?
加成型硅胶翻普通滴胶件,二十到五十模是常态,小件无锐边能上六十。环氧放热大,等于每次都在给硅胶做老化实验,翻的次数会比翻石膏件少三成。边缘一起毛就别硬撑了,复制出来的件会有瑕疵。
冬天环氧树脂固化特别慢、表面一直发黏怎么办?
车间温度低于十度,环氧基本进入假死状态。把模具连同件一起挪到二十到二十五度的环境,或者垫个纸箱放加热垫上,别指望它自己硬扛。表面发黏要是配比没问题,多半是低温固化不完全,后固化升温到四十度烘几个小时能救。
铝粉环氧软模真的能上注塑机吗?
能,但仅限小批量救急。铝粉填充环氧导热和硬度都比纯环氧强,配模温机控在六十到八十度,注ABS、PP这类,三百模次上下是靠谱的经验值。别拿它注玻纤料,一周都撑不住。
环氧树脂浇注体收缩会变形吗?
环氧的固化收缩率一般在百分之零点一到零点三,比不饱和树脂小得多。做正常的摆件和复刻件感知不到,做有配合尺寸的件就要在母模上预放缩水,跟做注塑模放缩水一个道理。