玻璃模具厂是做什么的?瓶罐模、器皿压模与选厂门道一次讲透
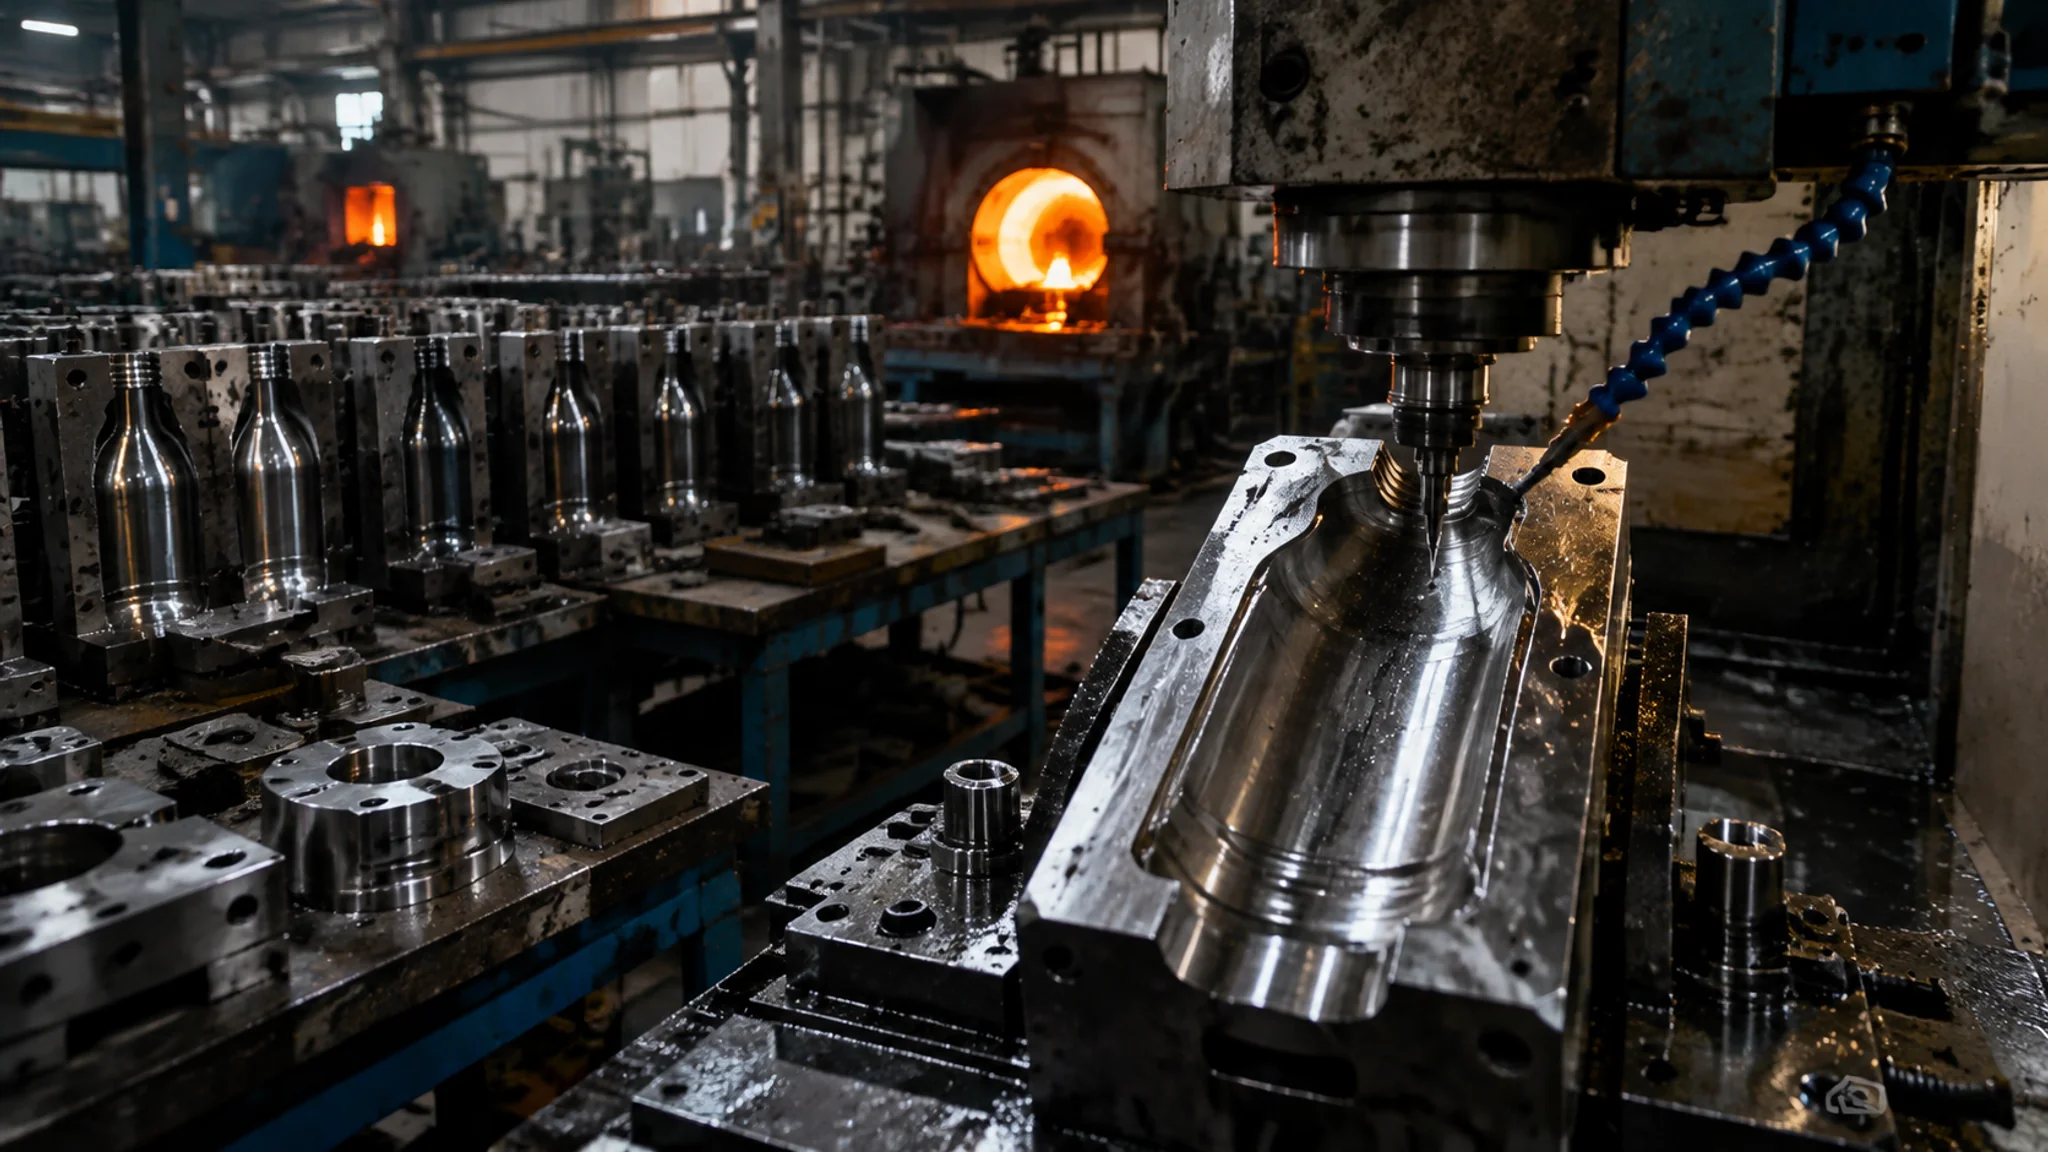
简单说:玻璃模具厂是专业做玻璃成型模具的厂家,主打瓶罐玻璃模(压吹模、吹吹模)和器皿压模两大类,材料以珠光体灰铸铁和不锈钢为主,工艺核心在排气和抛光。挑厂先看铸造和精加工是不是自己干,别只比报价。
我第一次进玻璃模具厂,是被一个做酱菜瓶的老板拉去的。他抱怨瓶子老是有合缝线毛刺,换了两次模具都没治好,怀疑碰上了二道贩子。厂里老师傅拿手电照着初型模内壁给我看——排气槽铣浅了半毫米,玻璃料进模时空气排不干净,憋出来的就是缝线和糊斑。铣床重新走一刀,问题当场断根。
那一趟我才搞明白,玻璃模具厂跟一般五金模厂不是一个行当。它做的是玻璃成型模具:瓶子罐子用的瓶罐模(吹吹模、压吹模),杯子盘子锅盖用的器皿压模,每一样都围着玻璃液一千多度的高温转。这个圈子不大,国内主要集中在江苏、广东、山东、四川几个产业带,河北也有几家做酱菜瓶模的老厂。行业水不深,但坑不少。
先把话说清楚:玻璃模具厂做的是"给玻璃厂造模具",跟热弯模具不是一回事。热弯模是让平板玻璃在炉子里变弯的石墨模,我做3D曲面盖板时写过一篇玻璃热弯模具的实测记录。这篇写的是制瓶制杯子的成型模制造厂,铸铁和不锈钢的世界。
玻璃模具厂到底是做什么的?
一句话:替玻璃容器厂造"瓶子的一次性翻模场"。玻璃模具厂的核心产品就是瓶罐模具和器皿模具,从接图纸、铸造毛坯、CNC精加工、开排气槽、抛光内腔,一路做到试模交货,有的还帮客户翻新旧模。玻璃厂拿着这些模装到行列机(IS机)上,一滴玻璃液进去,一个成品瓶子出来。
拆开看业务结构,一般玻璃模具厂有三块收入。最大头是新模制造,玻璃厂上新产品、旧模磨损报废都得下单。第二块是翻新修复,瓶罐模用久了内腔挂料、口模磨损,拉回来修抛一茬还能接着用,价格大概新模的三到五成,玻璃厂乐意,模具厂也有活干。第三块是配件,口模、芯子、底模这些易损件,按套按批补货,看着单子小,胜在稳定。
设备配置能看出厂子的真实段位。正经的玻璃模具厂必有铸造环节(自建有协作厂都算)、CNC车铣加工中心、多轴专机,外加一个手艺过硬的抛光班组。光有加工没铸造的,多半是外购毛坯的二线厂;连加工都外发的,那就是贸易商套壳了。验厂时先看有没有铸造,这条我在后面还会细讲。模具厂的通用业务流程,我在模具厂是做什么的那篇里拆过一遍,玻璃模具厂只是把"钢材备料"换成了"铸铁铸造",骨架是通的。
瓶罐玻璃模:吹吹模和压吹模,差在哪?
瓶罐模分两路:吹吹模(BB)先在初型模里吹成雏形,再转到成型模吹成成品,适合罐头瓶、酱菜瓶这类大口瓶;压吹模(PB)先用芯子把料坨压出初形再吹,瓶子壁厚均匀得多,啤酒瓶、白酒瓶这些薄壁压力容器全用它。玻璃模具厂接单先问产品,产品决定模路。
吹吹模便宜,结构简单,初型模加成型模加口模底模就齐了。但壁厚控制全凭玻璃料重和吹气时序,手艺门槛藏在调试上。压吹模多一套冲压机构,芯子和初型模的配合间隙要求高,模具费贵两到四成,换来的是壁厚偏差从±0.8毫米收到±0.3毫米上下——啤酒瓶这种要耐内压的,这点壁厚就是安全余量,没得省。
给个直观的量级:国内一套普通酱菜瓶的吹吹模(初型模加成型模),行情价几千块;出口级的压吹模配整口模翻转机构,一套几万到十几万。行列机一副机位挂多套模,一个中等玻璃厂一年补模换模的花销,几百万很平常。这生意谈不上暴利,靠的是回头客。盘子有多大?按中国模具工业协会(CDMIA)的口径,2024年国内模具行业总营收已超3400亿元,玻璃模具是其中一个小而稳的分支,跟着日用玻璃和酒类包装的量走。
顺便说个容易搞混的点。做塑料瓶的PET瓶坯模具也是"瓶模",注塑原理,跟玻璃模完全不搭界,想了解那一路的可以看我写的PET瓶坯模具。玻璃瓶是热端成型,模腔温度四百多度起步,两边的选材逻辑天差地别。
器皿压模:玻璃模具厂的另一条腿
器皿压模做的是杯子、盘碟、锅盖、灯罩这类不吹、直接压出来的件。结构类似压缩模:凸模把一团玻璃液压进凹模型腔,保压几秒,顶出就是一个杯坯。压模的命门在凸凹模的配合间隙和脱模斜度,间隙大了溢料出毛刺,斜度小了粘模顶裂。
器皿这条线比瓶罐杂。水杯锅盖是量最大的基本盘;耐热玻璃煲汤锅那种厚壁件,压完要进退火炉慢慢消应力,模具要扛住更长的保压和更高的料温;灯罩玻璃灯泡这类还得跟玻壳机配套。杂有杂的好处——玻璃模具厂靠器皿压模分散风险,瓶罐行情差的时候,器皿单子能顶上。
我看过一个做玻璃保鲜盒的厂翻的典型车:盒盖是异形件,四个耳朵带卡扣,压模脱模斜度只做了半度,出模顶裂率百分之十几。模具厂后来把耳朵那圈的斜度加到两度,配合顶出改三板同步,裂件降到百分之一以下。就改这么点东西,前后折腾三周。异形件压模的报价贵就贵在这些看不见的调试上,别嫌人家贵,人家是拿翻车次数喂出来的。
材质:铸铁打底,不锈钢挑大梁
玻璃模选材分位置:模腔主体用珠光体灰铸铁(国内常见牌号RTCr、RQT这类耐热铸铁),经济耐用;口模、芯子这些频繁接触玻璃料的部位用马氏体不锈钢(4Cr13、3Cr13往上),耐热耐磨还防挂料。讲究的出口模直接上不锈钢做整套模腔。别信"全钢模就是好"的话术,看位置花钱才是懂行的。
为什么铸铁是主角?三个硬理由。一是耐热循环,瓶罐模随机器八到十几秒一个循环,模腔表面温度四百多度反复横跳,铸铁的导热和减振都合适,几十年用下来没被替代。二是好加工,切削性能比钢友善,排气槽、内腔型面铣起来效率高。三是便宜。缺点也明摆着:耐蚀差,做含碱重的玻璃料(比如某些化妆品瓶的氟料)铸铁模腔腐蚀起皮快,这种单子就得整体上不锈钢。
不锈钢这边,4Cr13做口模和冲头是主流,淬火到HRC45上下,一副口模的寿命能顶铸铁的两三倍。更讲究的厂用一胜百(ASSAB)那类进口模具钢做高端单,性能确实稳,代价是材料费翻几倍——我个人的经验,做出口酒瓶模值得上,做国内快消瓶,纯属浪费。灰铸铁为什么适合做模具,通用的材料逻辑我在铸造模具那篇里写过,这里不展开。
排气和抛光,玻璃模具厂的两门看家手艺
玻璃模的工艺命门就两条:排气和抛光。排气槽开在分型面和模腔死角,宽度一两毫米、深零点几毫米,玻璃料推进来时空气必须顺着槽跑光,排不净就是缝线、糊斑、憋气坑;抛光决定内腔光洁度,直接复印到瓶身,客户拿手一摸瓶肩就知道模具抛得行不行。
排气槽的深浅是手艺活,没有万能数。开深了玻璃液钻进槽里,冷却后被拉成一道道"排气痕",废品;开浅了气排不净,还是废品。常规范围零点一到零点五毫米深,具体到瓶子的高肩位、瓶底拐角这些憋气重灾区,还得额外钻引气孔。酱菜瓶那次翻车,根子就是排气槽统一按老经验铣了个浅值,偏偏那款瓶子肩部又高又陡。我在模具型腔那篇里讲过排气的一般原理,玻璃模的特别之处在于介质是"软的"——玻璃液会流进任何缝隙,所以排气和密封的平衡比塑料模敏感得多。
抛光这边,瓶罐模内腔要做到Ra0.4μm以内,杯盘压模型面要求更高。机器抛打底,最后靠人工拿油石和羊毛轮收尾,一个熟练抛光工养成要两三年,好厂和差厂的差距一半在这双手上。验收时别只看样板瓶,要蹲在抛光工位看他们怎么处理瓶肩拐角——拐角收得圆润利索的,手艺差不了。
怎么挑玻璃模具厂?跑厂人的四条实在经验
四条顺序别乱:一看铸造和加工是否自营,二看有没有跟你对口的瓶型案例,三拿样品瓶查缝线和壁厚,四才轮到比报价。价格放最后不是不差钱,是玻璃模这东西贵不到哪去、错了很贵——一套错模耽误你换新产品两个月,损失比差价大一个量级。
第一条最要紧。玻璃模具是典型的"铸造定生死"行业,毛坯的致密度、石墨形态、有没有缩松,决定模具寿命的下限。自建铸造或者有常年绑定铸造协作厂的,质量可控;外购现成毛坯的二线厂,批次波动大,你赌运气。验厂直接提要求:看毛坯库,追问毛坯来源,含糊其辞的直接扣分。
第二条看案例对口。做啤酒瓶的厂去接化妆品瓶氟料单,材质经验就对不上;常年做出口异形器皿的厂,回过头做大众酱菜瓶反而未必便宜。让厂里拿出跟你产品最接近的三五套案例,问清楚模次寿命和返修记录,比听销售吹半天都管用。按产品对号入座选模具厂的通用方法,我在模具生产厂家怎么选里写过一篇系统版,这里只补玻璃模的特有门道。
三四两条分开讲。样品瓶要横着拿灯照:缝线发毛、瓶肩有糊云、瓶底中心暗斑,全是排气和抛光的锅,别听"玻璃料波动"的解释,换个料波动也治不好的,就是模具有病。报价则要压到明细:模腔件、口模芯子、底模、修配余量、试模费用,一行行抠。行价摆在那,低于行价两成的报价,八成在材料牌号或者铸造环节偷了工,这种便宜我劝你别占。
常见问题
玻璃模具厂一套瓶罐模具多少钱?
看瓶型和模路。普通酱菜瓶的吹吹模一套几千块;白酒瓶啤酒瓶的压吹模贵两到四成;异形化妆品瓶、出口单的整套模几万到十几万都正常。报价让厂家拆明细,模腔、口模、底模分开列,藏着掖着的多半有水分。
瓶罐模具的寿命大概多少模次?
铸铁模腔正常用几十万到上百万模次,中间要修抛两三茬;不锈钢口模芯子能顶两三倍,但单价也贵。别只问寿命数字,要问修模周期和翻新费用,全寿命成本才是真账。
玻璃模具厂能做热弯玻璃模具吗?
多数不做。热弯模是石墨材质、炉内成型,跟铸铁不锈钢的瓶罐器皿模是两条技术线,设备工人都不通用。找热弯模厂直接搜3D曲面玻璃供应链,别在瓶罐模厂里浪费时间。
瓶身合缝线毛刺是不是模具质量问题?
八成是。合缝线本身是行列机工艺自带的正常痕迹,但发毛拉手就是分型面贴合或排气出了问题,先查模具。让模具厂修分型面、重新对排气,多数当场见效;还治不好再怀疑玻璃料和设备,顺序别反。
写到这说句带偏好的话:挑玻璃模具厂,我认手艺胜过认规模。大厂交期稳但排单慢,小厂反应快但铸造靠碰,我自己会固定绑一家中等规模、铸造自营、抛光班组齐整的厂,磨合两年下来,改图返工的沟通成本省了不止一半。新手入门想先补模具行业底子的,可以先看模具大全分类那篇,把地图装脑子里再下场谈单。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。