非标模具配件贵三倍起还慢十天,图什么?值得开的就这三种活
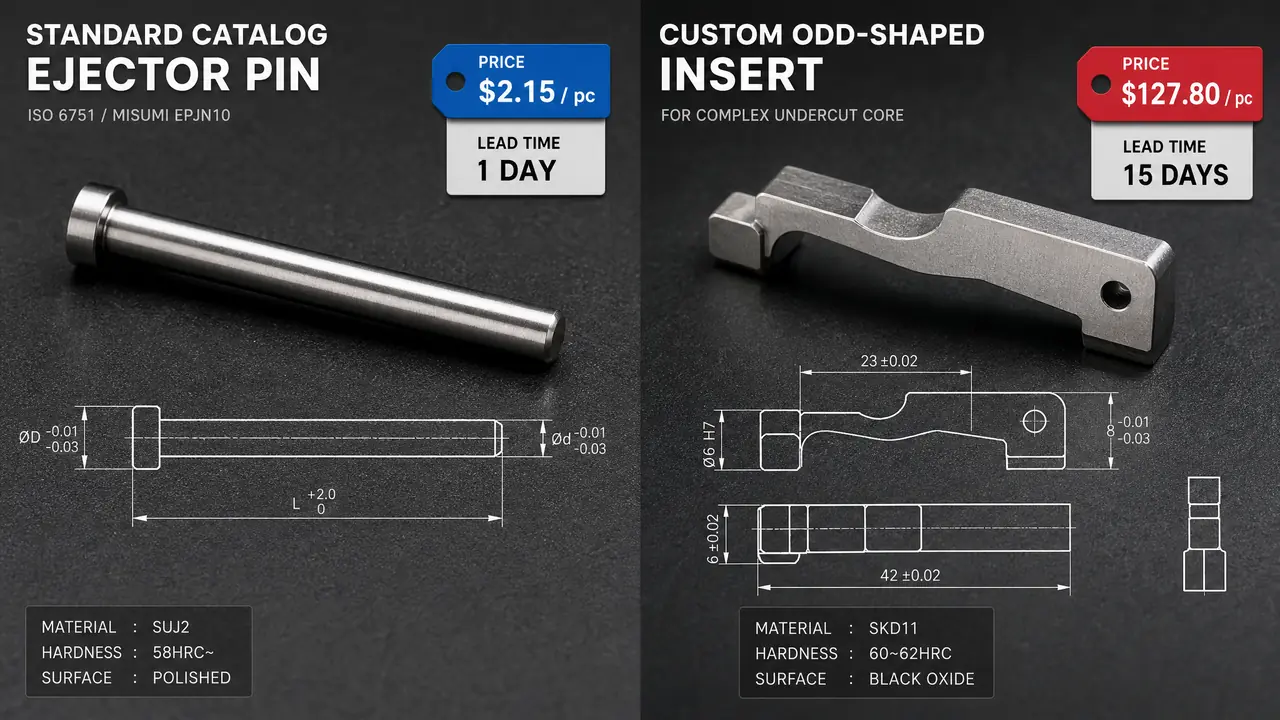
一句话版本:非标模具配件的单价普遍是标准件的三到十倍,交期至少多等七天,图的是标准件给不了的尺寸和结构。我的账本上就一条判断:买不到、装不上才开非标,能拿标准件凑的活儿一律不开,省下的开机费够备一年的易损件。
上个月车间一根2.37毫米的顶针断了,库房翻了个底朝天也没这个规格,我才把非标模具配件这笔账重新算了一遍。结论摆在这儿:七成活儿标准件就能顶,两成值得开非标,剩下的一成是被逼的。乱开非标,等于白送人家一笔开机费。
交代下底细,我在一家做家电外壳的注塑厂管采购,一年经手的配件单四百来张,标准件占八成多,非标件一年开出去十几张。就这十几张,还翻过两次车。这篇把价格差、交期差掰开算给你看,读完你至少能办一件事:下单前先判断这单该不该走非标。
非标件的价格是怎么翻上去的
非标件贵的是开机功夫,不是料钱。装夹、对刀、试切一次三百到八百元,十根以内的单全摊在这几根上,单价翻倍就是从这里起步的。料钱在非标报价里往往占不到两成,大头全在工序上。
我拆过上个月的一张报价单,一根SKD61的非标顶针,定做三十根,单价58元。料钱摊下来不到9块,剩下的全是工序:车成型28,热处理12,外圆磨15,检验包装忽略不计。同规格的标准件2.5毫米顶针,批发价6块钱一根,现货。
差在哪?就差在标准件是磨好的通用规格,磨床一天出几百根,摊到你头上没几个钱。非标那三十根,从装夹到试切,师傅在你这单上花的功夫跟做三百根是一样的。
说实话,头一回看这种报价单我也觉得离谱。后来自己蹲在车间看了半天磨床才想通:非标件不是买钢,是买工时。
交期为什么慢这么多
标准件是货架生意,当天发货隔天到。非标件要排产,车、磨、热处理一道不落,常规七天起步,含热处理十天往上,慢走丝排队能拖到半个月。两边跑的完全是两套流程。
标准件供应商仓库里常备几百个规格,下午四点前下单,长三角隔天到厂。非标件呢?你的单子要排在别人大单的空档里,热处理多数还外发,真空炉一炉几百块,厂子不会为你的十根顶钢单开一炉,得凑。
我那根2.37的顶针,车削两天、热处理三天、外圆磨一天、快递一天,整八天才到。产线那边一台160吨的机台干等,一天工费四千多,最后算总账:配件58元,停机两万多。这个坑我踩过,你别再踩。
急单可以谈加急,插队费两三百起步,但工序一道都省不得。谁拍胸脯说三天连热处理一起交货,八成是把回火省了,那件东西装上去用不长。
对了,说句跑题的:交期焦虑别全撒在配件厂头上,很多时候是你自己发现断针发现晚了。库房每周盘一次易损件,比什么加急费都管用。整套定制模具的周期为什么长,那是另一笔账,定制模具的周期为什么长?从设计到试模的时间都花在哪这篇里拆得细。
什么活值得开非标,什么活纯属烧钱
值得开非标就三类:标准件装不下的异形镶件、加大加长的非常规行程、修模改位后的过渡件。想靠非标提精度或者省料钱,都是烧钱。对号入座,别多想。
展开讲这三类。头一类,异形镶件:型腔边上要嵌一块扇形拼块,标准件里压根没这个形状,只能开非标。第二类,非常规行程:产品要80毫米的顶出行程,标准顶针板和司筒没那么长的,就得定做加长件。第三类,修模改位:模具改过型腔,顶针位置挪了两毫米,新旧件过渡的地方要一块配做的垫块,这也是标准件给不了的。
烧钱的两种也说说。一种是想靠非标提质:以为定做的比货架的准,其实大厂标准件的公差控制在±0.01毫米,比小作坊的非标稳得多。另一种是拿非标省料钱:我吃过这亏,为省两百块把一根导柱改细了两毫米,三个月后断在模子里,整套模芯报废,连工带料亏了四万多。
空口比不如一张表,我把常买的东西拉出来,你自己掂量。
| 对比项 | 标准件 | 非标件 |
|---|---|---|
| 顶针单价 | 3-8元一根 | 定做40-80元一根 |
| 异形镶件 | 没有现货 | 800-3000元一件 |
| 起订量 | 一根也卖 | 10-50根起做,单件另收300-800元开机费 |
| 交期 | 当天发,隔天到 | 7-15天,含热处理再加3-5天 |
| 公差 | ±0.01到±0.02毫米 | 配合面±0.005毫米,要慢走丝或坐标磨 |
| 适合 | 通用顶针、导柱、弹簧、浇口套 | 异形镶件、加长行程、修模过渡件 |
非标单怎么谈能把价压下来
非标单砍价砍的是工序不是单价,把配合面公差、热处理方式和起订量三样说死,报价能差三成,再凑同规格搭单,交期也能压回一周。这三样是报价单的水分所在。
头一招,公差别全标。整根顶针都标±0.005毫米,师傅只能上慢走丝,工时翻倍。配合面标±0.005,非配合面放宽到±0.05,价格立马下来两成。老实讲,一半以上的位置根本不需要那么准。
第二招,热处理写明白。全硬HRC50以上是一种价,只淬表面是另一种价,真空炉和箱式炉又差一截。你写"按需"两个字,报价的人只能往高了报,怪不得谁。
第三招,搭单。配件厂排产最爱凑炉,你问一句最近有没有同材质同规格的单一起走,交期常能从十天压到一周。供应商也得分档找,专做非标的小厂和做标准件的大厂,报出来的价能差一倍,模具配件厂家怎么分档?顶针导柱弹簧水路接头采购实底这篇里我按档位拆过。
那根2.37的顶针到厂第三天,我又下了张单,把车间常用顶针挨个规格补了库存,2.0到8.0的标准件一次备了二百根,连非常用的2.37也常备十根在架子上。非标模具配件值不值得开,账其实很简单:停机一天四千块,配件几十块,先把标准备库做扎实,非标留给真躲不开的那几样。钱要花在刀刃上,刀刃是别停机。
常见问题
非标件只做一件行不行?
行,但要按单件价算。开机费全摊在一件上,单价常是十件单价的三倍往上,一根顶钢单做可能要150元。不是急用就等等,凑到三五根再下单。
非标件的图纸给出去,会不会被拿去绕开我下单?
有这顾虑就分两步给:报价阶段只给外形尺寸图,配合公差和热处理要求中标后再补。行内正经厂一般不干绕单这事,小作坊说不准,防一手不亏。
标准件买便宜的能用吗?
看用在哪。顶板限位这种不吃力的位置,便宜件照样用。型腔里的顶针、导柱别省,低档件热处理不过关,用两个月就断,断在模子里就是大修。
非标件做坏了怎么定责?
下单前把验收条款写进单子:按图公差判,首件确认后批量出错各担一半,图纸本身有错的改图费你出。丑话说在前头,比事后扯皮强十倍。