订模具要走什么流程?报价到验收
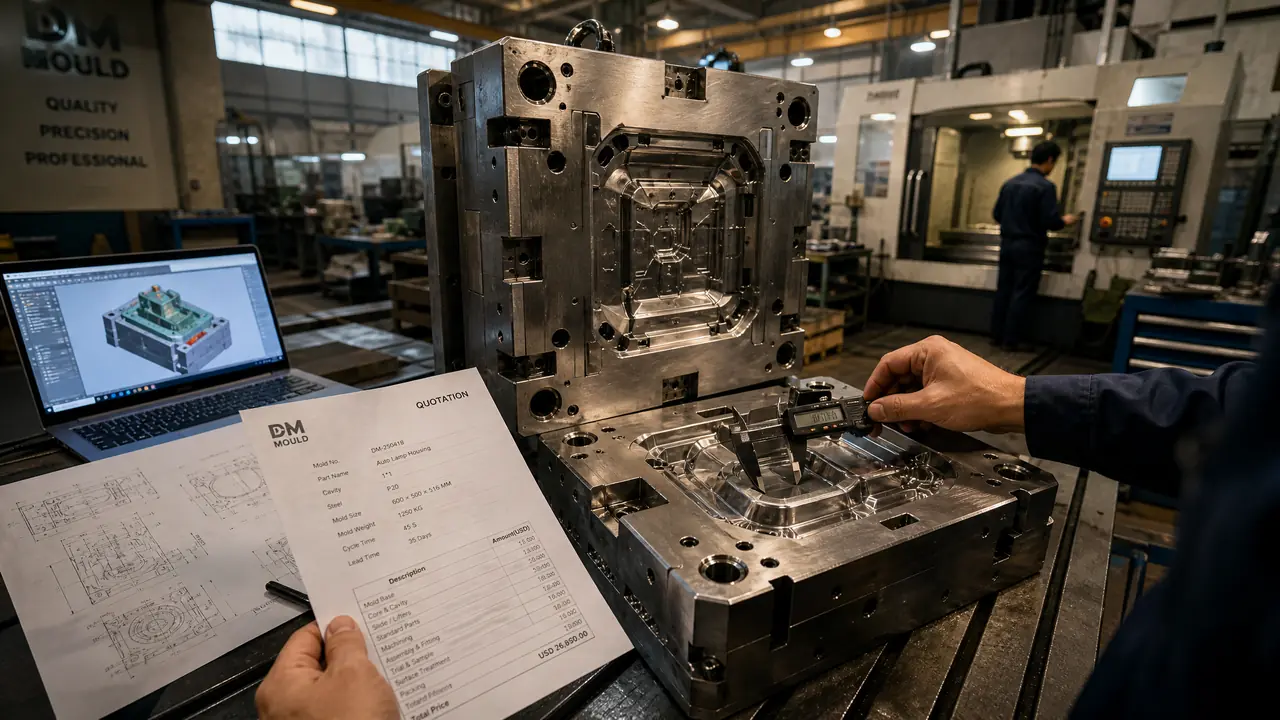
别绕了:订模具走五步——需求沟通、图纸与DFM确认、报价签合同、加工试模、验收交模,中小注塑模周期普遍45-60天。坑多藏在报价单的钢材档次和验收环节里。你先要做的,是把产量和材质整理成厂家能直接报价的资料。
上个月有个做保温杯配件的朋友找我,订模具这件事他头一回碰,拿了三家厂的报价,最低6万8,最高12万,差了快一倍,他完全不知道差在哪。这太典型了。订模具不是买现成的货,更像装修——你说不清楚要什么,报价就是各说各话;节点盯不住,交期和预算双双失控。我经手过不少开模项目,这篇从报价讲到验收,把每一步怎么走、坑在哪,按真实经历捋一遍。
先给他补了个底:报6万8那家,模芯用的回收翻新模架,导柱间隙拿塞尺一量明显晃。便宜有便宜的道理,只是这个道理往往写在你看不见的地方。
订模具第一步:把需求说成厂家能报价的话
订模具的第一步不是急着找厂,而是把图纸、产量、材质、精度这四项整理清楚,缺一项,报价就只能是拍脑袋的区间数。这四项直接决定模具结构。产量决定模穴数,一个杯子盖做10万个和做1万个,报价能差30%以上——一出四的模具和一出一把成本摊到件上,完全是两码事。材质决定钢料和工艺,做ABS和做加玻纤的PA,模芯钢种不一样,报价差出一截。精度决定加工路线,普通件铣削到位就行,配合面要求高的得上磨床甚至电火花,工时翻倍。
图纸这块多说一句。最好给3D图,STP或IGS格式,厂家能直接分模。只有实物样品也行,让厂家用扫描仪测绘,一般加收两三千到八千块,看你件的大小和复杂度。2D图有就带上,把关键尺寸的公差标清楚,别让厂家自己猜。我见过最离谱的一次,图纸没标螺纹精度,厂家按常规做了,装上去拧不紧,改模又花了一万多。这种钱花得最冤。
需求整理好了再去找厂,谈的时候心里有数,模具定制怎么谈才不被坑的实战手册里把需求和报价的对应关系写得更细,可以对照着准备。资料齐的询价,三家厂报出来的区间通常能收窄到两三成以内;资料不齐,差一倍都正常。
报价单怎么读:先核对钢材,再谈价格
拿到报价单先核对模架和模芯的钢材牌号,P20、718H、2738差一个档次,价格差15%-25%很正常,模具寿命能差近一半。报价单的构成一般是四块:模架、模芯材料、加工工时、试模费,有的把设计费单列。你逐项对,比只看总价靠谱得多。低报价多半低在材料上——模架用翻新料、模芯降钢种、省掉热处理,这三招最常见,也最伤模具寿命。
2024年我帮朋友核一套化妆品瓶盖模,A厂P20模芯报8万,B厂报6万5。去B厂车间看了料,翻新模架的导柱磨损痕迹肉眼可见,膜芯硬度也没做检测报告。最后还是选了A厂。这笔账要算长线的:一套模打20万模次和打8万模次开始修,摊到每个件上的模具成本,反而B厂更贵。下面这个对照表你可以存下来。
| 钢材牌号 | 常见用途 | 价位与特点 |
|---|---|---|
| P20 | 普通ABS、PP件,10万模次以内 | 入门价位,预硬状态供货,省热处理钱 |
| 718H | 外观件、透明件,30万模次左右 | 比P20贵两成上下,抛光性好,纹面均匀 |
| 2738、H13 | 加玻纤的件、大批量产 | 再高一档,耐磨抗疲劳,热处理后硬度上得去 |
报价谈价有讲究。工时和试模费基本是硬成本,压不动多少;能谈的是付款节奏和交期余量。对报价没把握的话,按产品对号入座选模具厂家的方法里附了询价话术,照着问能问到点子上。别一上来只砍总价,厂家接了低价单,省的全是你看不见的工序。
签合同到下料:交期和付款要写进条款
合同里必须写死DFM确认时间、T1试模日期和修改次数的归属,口头承诺的交期在模具行业基本不算数。一套中小注塑模的时间大致这么分:设计评审7-10天,备料7-15天,CNC粗加工、电火花、抛光、装配加起来20-30天,试模到改模再留一周起步。合计45-60天是正常节奏。急单压到30天也有人接,省掉的主要是设计评审和试模余量,翻车概率高不少,外观件尤其别赶。
付款方式也有行规。我压着办过的几套,都按节点走:签合同付30%,T1试模前付40%,验收合格付20%,留10%当质保金,跑完三个月量产再结清。这套节奏对双方都公平——厂家有流动资金,你有约束手段。一次付清的,试模出问题你再找人改,姿态就完全被动了。改模费用谁出,合同里也得写明白:图纸错误归厂家,设计变更换更归需求方,这一条没写,后面扯皮能扯一个月。
加工过程里你有两次该到场的节点。一次是DFM评审,厂家会出一份分析报告,讲哪里容易缩水、哪里要加排气,你看不懂就直接问,这份报告比任何口头保证都值钱。另一次是试模,最好亲自去压机旁盯着,从图纸到成品15天的模具工艺流程拆解里讲了每个节点厂里在干什么,去之前看一遍,现场问的问题都在点上。
试模验收怎么判:别被几件好样品糊弄过去
验收不能只看试模打出的几件样品,要连续稳定生产够量、抽测关键尺寸、留存试模参数,三样都过关才算真合格。T1试模出小毛病很正常,缺料、轻微披锋、顶白都常见,关键看厂家的改模响应速度和态度。真正要防的是另一头:试模几件挺好,量上去就翻车。
我踩过一回这个坑。一套T1出来的件,表面光洁、尺寸漂亮,所有人都说没问题。量产两周,披锋一片一片地起,拆开一看是排气开得不够——试模几件的时候型腔还没到热平衡,看不出这个毛病。打那以后我验收就改成硬指标:连续压够两小时,中间不停机;抽3-5个关键尺寸对着2D公差量,杯口螺纹、配合面这种装配尺寸必量;料温、模温、冷却时间让师傅写在验收单上。参数留档还有个用处,换一家注塑厂试模的时候,机器性能不一样,有参数对照才好判断是模具问题还是机器问题。
验收合格了也别急着结清质保金。留的那10%就是让你跑完头三个月量产的,这段时间冒出来的问题,修起来最理直气壮。
回到开篇那位朋友。他最后选了报价9万6的那家,签合同前把钢材牌号、热处理要求、试模次数归属和付款节点全写进了条款,T1试模那天我陪他去压机旁盯了两个小时,杯口螺纹那处公差卡着图纸量完了。订模具这事没什么神秘门道,只有写没写进合同的白纸黑字。每一步都落到纸面,翻车的概率就小了一大半。
常见问题
订一套模具大概要多少钱?
看结构和穴数。小型单腔注塑模3万-8万,中型多腔模10万-30万,汽车覆盖件这类大模几十万到上百万都正常。报价差得离谱的时候,先查钢材和模架新旧,再问热流道是不是被悄悄换成了普通流道。
订模具从下单到交模要多久?
中小注塑模普遍45-60天,急单30天也有人接,但省的往往是设计评审和试模余量,后期翻车风险高。结构件可以适当赶,外观件别赶。
订模具需要准备哪些资料?
最少一份3D图,STP或IGS格式都行,最好带标注公差的2D图,再说明产品材质、预计年产量和外观要求。只有实物样品也可以,让厂家扫描测绘,一般加收两三千到八千元。
模具费能分期付吗?
行业常见按节点付:签约30%、试模前40%、验收合格20%,留10%当质保金,三个月量产没问题再结清。一开口就要求全款或者五五开的,多留个心眼。
延伸阅读
定制模具从草图到量产交货的9个步骤把制作过程拆得更细,适合拿着它排项目日程。
塑胶模具开模流程专讲注塑这一类,和本篇可以互补着看。