塑料托盘模具多少钱一套?报价构成和验模门道一次说透
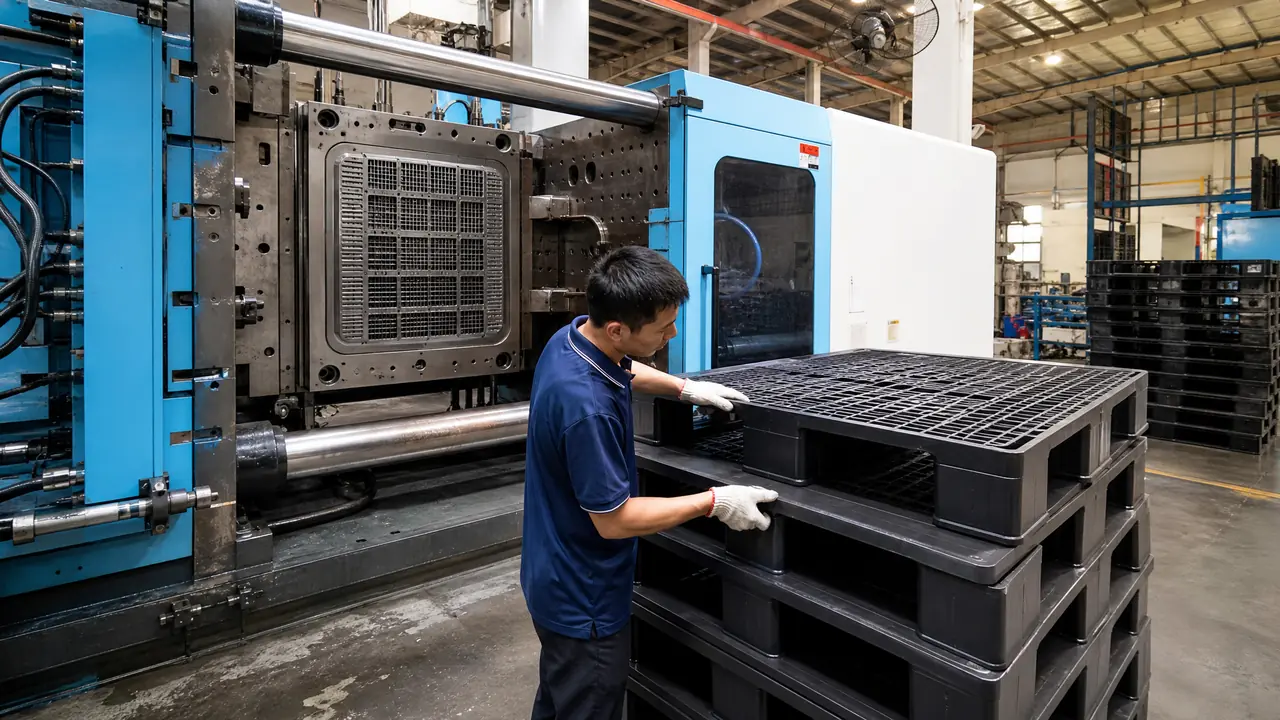
我的判断是:塑料托盘模具不是越便宜越好,单腔模九万和二十万的差价,全在钢料吨位、冷却设计和热流道配置上,省下来的钱后面都拿修模费补。下单前先按年用量算回本账,一年用不到一万只直接买现货,真要开模就盯死钢材质保书和试模验收这两关。
上周一个做冷链的老板来询塑料托盘模具,开口就问为什么外头有人报九万,我这边要二十万。我把两份报价单并排摊开,差价全在钢料吨位、水路和热流道上,一分都没多赚他。这套账我拆开讲,你自己拿着对。
说实话,托盘模是注塑模里最"看着简单、做着烧钱"的一类。图上翻来覆去就是板加筋,可它是大件,1210 托盘的型腔摊开有一张餐桌大,配的机台 1600 吨起步,钢料按吨买、加工按小时算,哪一项都省不出巧。市面上把托盘模结构讲得全的文章有,想补基础的我放这篇托盘模具为什么贵?大型注塑模的结构与成本账,这里直接进报价单。
这是我今年春天经手的一套单子,1210 川字平面托盘,单腔,针阀式热流道,最终二十二万六:
| 报价项目 | 大致占比 | 我的经验值 |
|---|---|---|
| 钢料加模架 | 45%-55% | 川字模整套毛重十一二吨,网格模八吨上下 |
| 机加工工时 | 25%-35% | 深孔钻加大型CNC,占交期的大头 |
| 热流道 | 另计 | 四嘴针阀加四到六万,预算紧可不配 |
| 设计加试模 | 10%-15% | 问清含几轮试模,有的厂T1单收费 |
钢料那一栏最容易被动手脚。报价比同行低三成的,你去问钢材,十有八九把 718H 换成杂牌预硬钢,或者模坯壁厚偷偷薄了两公分。这个坑我踩过,客户省下三万,做到第八千模次型腔就拉毛,托盘四边飞边挂手,返修加停机搭进去两个月。
便宜的代价在后面。
川字、田字、九脚:结构先把价格分了档
九脚网格模最便宜,单腔八到十四万;川字平面模十五到二十五万;双面托盘得开两副模,钱直接翻倍,选哪种先看下游用途再谈价。
三种结构我按贵贱排。九脚网格最轻,底面九个脚,板面走网格筋,单只五六公斤,45 到 60 秒一只,模价八到十四万,1000 吨的机台就带得动,做一次性周转和轻载货够用。川字平面重一截,三根纵梁贯通到底,前后进叉,冷库和货架上用得多,单只八到十公斤,周期要 70 到 90 秒,模价十五到二十五万。
对了,说到川字——好些老板问我纵梁打不打气辅。我的态度是量够就打。氮气把纵梁芯掏空,单只减重两成多,周期还能省十来秒,材料钱一年省回来一截。可气辅设备十来万起步,小厂不一定肯配,你去厂里直接问有没有氮气系统,答不上来的就是没做过。
田字和双面一笔带过。田字托盘底面走十字筋,档位介于两者之间,模价跟着川字走。双面托盘上下都是平面,常见做法是两副半壳模再加焊接工序,钱和交期都按两套算,预算没到四十万的台阶,先别碰。
冷却做不好,周期和变形两头挨打
托盘模八成的工艺麻烦出在冷却上,冷却时间占整个周期的六到七成,水路少布一层,周期就从六十秒拖到九十秒,翘曲跟着就来。
托盘是大平面厚壁件,打 HDPE 料温得给到 200 到 230 度,热量全靠水路带走。我的要求是筋位背面必须布到水,大平面的水路间隔不超过 60 毫米,进出水温差压在三度以内。这三条做到,网格托盘 50 秒上下收得住,平面川字 80 秒封顶。
水路省事的后果很直接。我见过一套模图快,型腔中部空了两段水路,试模周期怎么压都压不进 95 秒,托盘出模一放,对角线能扭三毫米,货架厂验货直接退。后来重新打了一轮水路,机时费搭进去两万八,早干嘛去了。
热流道在这里面也有一脚。大件单腔模配热流道,省的不光是水口料,更要把浇口附近的保压和冷却解开纠缠,平面度才好控制。想配的先弄明白浇口位置和温控分区,这套东西比买热嘴本身更要紧,展开的坑我记在热流道模具设计的五个关键里了。
验模那天记得自带卡尺,对角线自己量,别光听厂里报数。
开模之前,先把回本账算明白
年用量上万只才有开模的价值,省的是每只八到十二块的差价,还要另算注塑机或带模加工的钱,量小的直接买现货最省心。
这账我替客户算过不止一遍。拿 1210 网格托盘举例,市面采购价 65 块上下,自开模的话,单只新料五公斤半,按七块五一公斤算四十一块,找注塑厂带模加工十五块上下,落下来每只省八到十二块,运费和管理再抠掉一点。
一年两万只的厂,省十六七万,一套网格模十二三万,一年出头回本,这模开得值。一年三千只的,省两万多,模钱八年收不回来,还搭着维护和修模,直接买现货。中间地带的,先按三年用量画条线再决定。
开模跟买车一个道理,裸价都是钩子,配置单才是真价。热流道、气辅、钢材档次,一项项写进合同,跟报价单一一对应,验模的时候逐条对。大件模的成本逻辑都相通,账算明白了,跟哪家谈都不慌。
回到开头那位冷链老板,他把两份报价单逐行对完,最后选了十六万八的川字模,热流道没配,水路按我说的加了一层。上礼拜他发消息,T1 试出来对角线差一点五毫米,面板还有两处顶白,修了一轮,第二副模就顺了。开模这事,钱花在明处,比省在暗处踏实。
常见问题
塑料托盘模具能用多少模次?
718H 的料正常保养做到三十到五十万模次没问题,网格模结构简单能再往上报一报,平面厚壁的磨损快就往低了算。到寿命的信号先是飞边变大,再是型腔拉毛,别等到托盘卡货架才想起修。
打托盘能用回收料吗?
能用,冷库和出口周转里也常见回料托盘。但回料比例超过三成,收缩就不稳,模具收缩率要按实际配方重新核,不然对角线能扭出三毫米。开模前把料定死,比什么都强。
一套托盘模具开下来要多久?
顺利的话四十五到六十天见 T1,赶工三十五天也有厂敢接,但基本都要修一轮。想赶在旺季前拿模的,量产时间再往后留半个月才稳。
同样的托盘,为什么各家模具报价差这么多?
钢料档次、水路设计、含不含热流道、试模费算几轮,四项每项差一两成,叠起来就是九万和二十万的距离。让对方把这几项写进报价单,逐行比,别只看总价。