塑钢模具指的是什么?门窗型材挤出模
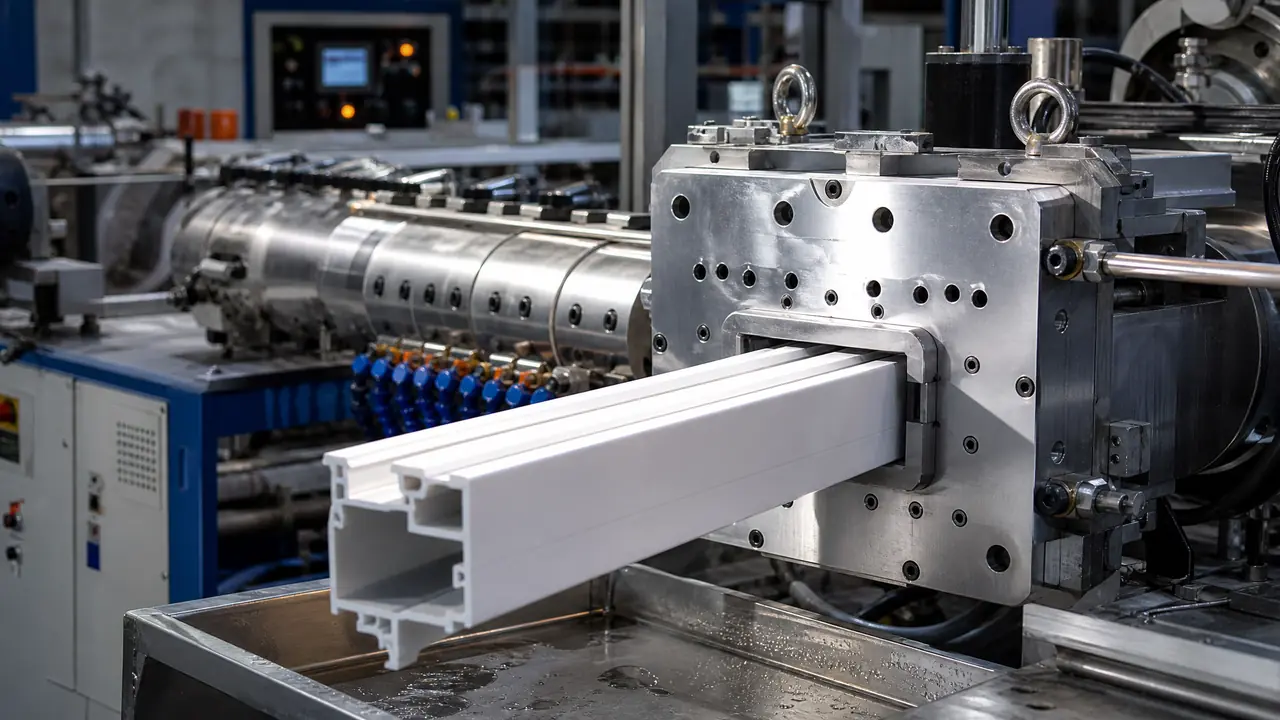
直接给结果:塑钢模具指的是生产塑钢门窗型材的挤出模具,一套包含模头、真空定型模和牵引切割配套件,跟注塑模是两条技术路线。判断依据在模头间隙和定型真空这两道关。建议门窗厂采购先盯住这两处再去谈价。
上周有个开门窗厂的老板来厂里看设备,张口就问塑钢模具到底指的是什么,是不是跟做塑料盆那种注塑模一回事。直接讲:不是一回事,而且差得远。塑钢模具指的是把PVC混配料连续挤出门窗型材的挤出模具,核心是模头加定型模这两截,跟注塑模一腔一腔往里打料的玩法完全是两条路线。
你肯定见过塑钢窗,白色框料断面里藏着几个空腔,还衬着钢衬,所以才叫塑钢。这种型材是挤出来的:混好的粉料在螺杆里加热塑化,从模头口模被连续挤出,出模时还是软的,靠后面一串真空定型模一边吸一边浇水,把形状勒住,牵引机往前拉,锯床按6米一根锯断。一套模具盯一条生产线,日夜三班倒地吐料,这就是塑钢门窗厂的车间日常。
注塑模和挤出模的差别,光说概念容易懵,我列一张表,你对着看就明白了。
| 对比项 | 塑钢挤出模 | 常见注塑模 |
|---|---|---|
| 成型方式 | 连续挤出,边出边定型 | 间歇式,合模注射保压开模 |
| 产品形态 | 6米长的型材条 | 单个塑料件 |
| 核心部件 | 模头、真空定型模 | 型腔、型芯、顶出系统 |
| 常用模体材料 | 40Cr调质氮化或2Cr13 | P20、718H、2738 |
| 价格区间 | 一套大概2万到8万 | 一套大概3万到十几万 |
塑钢模具到底指什么,别只盯着模头那一段
塑钢模具是挤出模的一种,完整一套包含模头、真空定型模、定径水箱和牵引切割配套件。模头只负责挤出形状,真正决定尺寸的是定型模。很多新手以为买模就是买那块出料的钢,其实定型模的成本和工夫一点不比模头少。
先看模头。里头是分流锥、压缩段和口模三段结构:螺杆送来的料流先被分流锥劈成几股,绕过分流筋再汇合,经过压缩段把料压实,最后从口模的缝隙里被挤出去,出来的就是带空腔的型材雏形。品字框、扇料、压条、玻璃压线,一个断面配一套口模,说到底塑钢模具就是按型材断面图一对一定制的。
再说定型模。一般2到3节,每节400到600毫米长,内壁是跟型材外形严丝合缝的型槽,四周开真空槽,水路在夹层里循环。出模的料还软着,靠负压把它吸贴到槽壁上,边吸边浇凉水,形状就固定了。
材料上也有讲究。PVC料在模头里停留久了会分解放出氯化氢,对钢材有腐蚀性,所以讲究的厂用2Cr13不锈钢做口模,普通一点用40Cr调质后表面氮化也能扛,就是保养得勤。同为挤出成型,铝型材那边的分流模结构跟塑钢模头思路相通,这篇铝型材模具拆得更细,可以对照着看。
模口间隙和温度,差一点料就出歪
模口间隙一般比型材壁厚放大8%到10%,机筒温度控制在165到185℃,模头在190℃上下,出料壁厚不对就按温度、速度、间隙这个顺序去调。这是挤出师傅压箱底的口诀。
为啥要放大?因为出模后的料会被拉薄。去年我在一家型材厂看试模,60平开框料,图纸壁厚2.2毫米,出模一量只有1.9。老师傅没动模具,先把模头温度从195℃降到188℃,再把牵引速度从每分钟2米降到1.6米,不到一个钟头壁厚就回到2.1左右。牵伸越快,型材薄得越狠,所以间隙才要预先放大一截。
还有一个坑叫焊合线。分流锥把料流劈成几股再汇合,汇合处压力不够,型材内腔的角上就会留一条接缝痕。这条线要是明显,型材抗冲击性能就差,冬天一敲就裂。验收的时候掰一小段料看角部,比听销售讲十句都实在。
温度更是命门。PVC在180℃以上停留超过半小时就开始变色分解,试模中途停机超过一刻钟,必须把模头存料排空再继续,不然出料发黄带泡,整根报废。我见过新手停机去抽烟,回来一开机白料变黄料,一小时的电费和料钱就搭进去了。
型材直不直,定型模说了算
型材出模后靠2到3节定型模连续真空吸附定型,真空度一般开在-0.05到-0.08MPa,冷却水温14到18℃,尺寸公差能压在正负0.2毫米以内。型材弯不弯、面平不平,全看这一段。
第一节定型模最关键。真空开太大,型材表面会被吸出波浪纹;开太小,尺寸马上超差。老师傅调模就是在这两头来回找平衡,一遍遍地量。
真空槽堵是常事。粉料里析出的润滑剂和杂质会慢慢糊住槽口,真空一掉,型材立刻弯给你看。师傅们随身带细铜丝,停机就通槽,这个习惯比任何高招都管用。水温也一样,夏天水温飘到25℃,型材出定型模还带着余热,进牵引一拉就变形,讲究点的厂加了冷水机把水温压在15℃上下,尺寸立马就稳了。
开头问的那个概念问题,搜塑钢模具的人里头,不少其实是想找塑胶模具的信息,两者一字之差经常混着搜,这篇塑胶模具文章把来龙去脉讲清楚了,感兴趣可以翻翻。
回到开头那位老板的问题:塑钢模具指的就是门窗型材的挤出模头加定型模这一整套,跟注塑模不搭界。你要是正打算开模或者验收新模,就记三步——带卡尺量壁厚,掰一段看焊合线,问清定型模几节。这三下做完,一套模子的成色基本就有数了。
常见问题
塑钢模具一套大概多少钱?
断面简单的窗框模两三万能拿下,多腔复杂断面做到五六万甚至更贵也正常,这是行业普遍行情。报价差异主要在模头是不是一对一定制、定型模节数和水路设计,光比总价不看节数容易吃亏。
塑钢模具和注塑模具能互相改装吗?
改不了。挤出是连续成型,注塑是间歇保压,进料方式、压力曲线、模具结构全不一样,连加工设备都不同。销售要是吹能一模两用,你扭头就走。
型材表面有麻点或者发暗是什么原因?
十有八九是口模挂料,PVC里的析出物粘在口模面上,出料就带痕。清理要用铜片和专用膏剂,千万别拿钢刀刮,刮花了口模面,整根型材都带划线。
塑钢模具多久保养一次合适?
行业里常见的是连续生产两三周拆一次口模清积垢,定型模真空槽每班检查一遍。停产超过一刻钟记得排空模头存料,这个习惯能省下大把返工时间。