水晶滴胶模具怎么脱?硅胶模与气泡处理
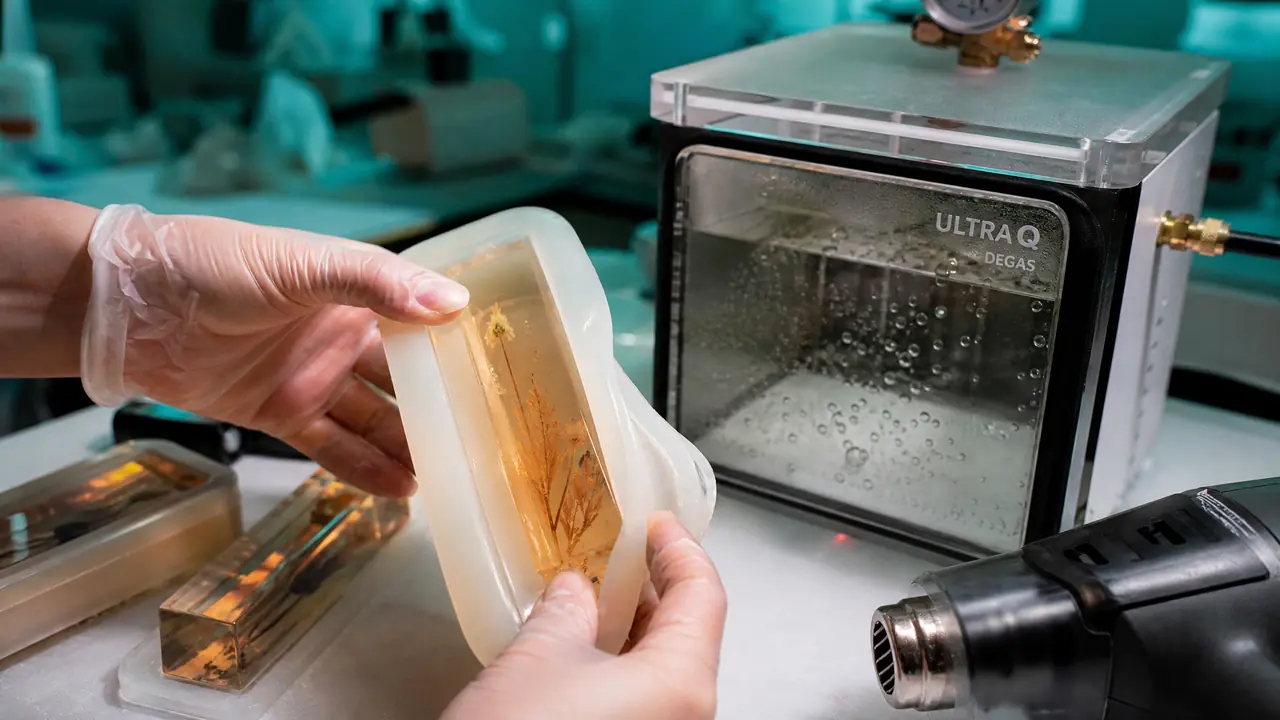
先说结论:水晶滴胶模具脱模想干净,邵氏A0左右的铂金硬化硅胶模加12小时先剥边,比任何脱模剂都管用。气泡要分两道关处理,浇注前抽真空解决大头,浇注后热风扫面收尾。新手先把模具和时机搞对,再谈手法。
上个月帮朋友的汽配店做一批水晶滴胶车标摆件,头两锅全废在同一个环节:脱模。不是边角拉裂,就是整块胶跟模具粘死,抠了半个多小时,最后连模带胶一起进了垃圾桶。你肯定也遇到过——浇的时候明明挺顺利,脱出来全毁了。问题多半不在胶,在模具和时机。
这事我踩的坑够多了。滴胶固化后对光面材料的附着力不低,尤其是抛光过的硬塑料模和没做处理的玻璃模,粘上去基本就是物理层面的焊死。硅胶模是目前最省心的路子,但硅胶也分三六九等,硬度、厚度、硫化方式选错一样翻车。下面按我实际用下来的数据拆开讲。
水晶滴胶模具为什么非得用硅胶模?
邵氏A0硬度的铂金硬化硅胶模最适合滴胶,抗撕裂、能翻边,成品光面率比硬塑料模高出一大截,长期算账反而更省钱。这是我废了十几锅胶换来的判断。硬质模具不是不能用,是对脱模时机的要求苛刻到近乎赌运气。
我最早做滴胶,图省事用PET透明片围了几个方模,热熔胶封边。浇了五件,废三件:两件粘底,一件封边漏胶固化后撬不开。后来咬牙买了邵氏A0硬度的成品硅胶模,十几块到三十块一套,第一次脱模就整块弹出,表面亮得能照见人。差别就这么直白。
硅胶内部也分两种硫化体系。锡硬化的便宜,但固化后有油感,用半年左右会发黄收缩,模腔尺寸悄悄变小;铂金硬化的贵个几块钱,收缩率低,气味也小,反复用一年以上模腔基本不走样。做车标这种要拼尺寸的东西,我后来只买铂金的。还没自己翻过模的,可以先看这篇硅胶模具DIY翻模教程,把母模到复用的流程走一遍再下单买模,心里有底。
三种常用模具放一起对比,差异一目了然。
| 模具类型 | 脱模难度 | 成品表面 | 正常寿命 | 适合场景 |
|---|---|---|---|---|
| PET片自围硬模 | 高,易粘死 | 看运气,易留划痕 | 一两次 | 临时试做 |
| 锡硬化硅胶模 | 低 | 光面,略发黄 | 半年上下 | 练手、低价件 |
| 铂金硬化硅胶模 | 很低,可翻边 | 接近镜面 | 一年以上 | 批量、接单 |
厚度也得留心。低于一毫米的硅胶模翻边没支撑,撕两下就变形;一点五到两毫米最顺手,翻边翻得动,模腔又立得住。深花纹的模子另说,像做欧式构件那种花纹模,脱模手法有自己的门道,这篇欧式模具不糊花纹的翻模记录里讲得比我细。
脱模时机和手法:十二小时是道坎
滴胶浇注后约12小时表干定型时,先把边缘整体剥离一遍,等24小时完全固化再整块脱模,成功率比硬等一次脱高得多。时机掐对了,手法其实是次要的。硬拽是所有废品的共同起点。
我目前的节奏是下午四点配胶,AB两组按重量3比1配准,搅拌三分钟,杯壁和杯底都要刮到。晚上十点前后表干,睡前把模边往内卷着剥一圈,让空气从侧面钻进去。第二天下午整块脱出。别小看这十二小时剥的那一圈边,它避免了胶体完全硬化后跟模腔死锁的局面。
手法上就三条。从最长的边开始,卷着往下剥,不拿指甲抠尖角;复杂腔体先用手把硅胶往下按一圈,感觉空气进了缝再脱;脱不动就停手,翻回背面从另一侧来,硬来必裂。话糙理不糙:滴胶件脱坏了基本没有回头的余地。
脱模剂用不用?我用同一锅胶做过对比:涂了脱模水的模,脱出来表面有轻微雾纹;不涂的接近镜面。好硅胶模本身不粘,涂剂属于画蛇添足。真要涂,凡士林用白电油兑稀薄薄一层就够,而且只涂在模腔,别碰浇口。冬天车间温度只有10℃上下时,固化时间要拉长一半左右,30小时才硬透,这时候别照搬夏天的节奏去剥边,表干都没表干,一剥一个指纹印。
气泡两道关:浇注前抽真空,浇注后热风收
气泡大头要在浇注前解决:AB胶混匀后抽真空到零下0.09兆帕左右,一两分钟内液面爬升再回落,就可以浇注了。靠浇注后再挑泡,挑得再勤也只能救表面,埋在中间的泡永远出不来。
搅拌本身就是吃气的过程。100克胶按比例混好搅三分钟,倒进真空碗开泵,液面会以肉眼可见的速度涨起来,最高能涨到原来的三四倍,然后随着气泡破裂慢慢回落。回落到基本平静,说明气抽干净了,全程大概两分钟。提醒一句,容器至少留三倍容积。我第一次抽真空忘了这茬,胶液爬出碗沿糊了泵的接头,清理了半天,那锅胶也废了。
没有真空泵也有土办法。把混好的胶连杯放进40℃左右的温水里泡五分钟,粘度降下来,大气泡自己会浮一部分上来破掉,再静置两分钟再浇。效果比抽真空差一截,深腔件还是会有残留,但对付平面件够用了。
浇注从模具最低点细流慢倒,让胶自己往前爬着填,速度一快就卷气。浇完用热风枪200℃挡,离表面15厘米快速扫一遍,表面那层浮泡噼里啪啦自己破,比牙签一个个挑省事。内腔深处的泡,用牙签引出来就行。还有个细节:滴胶固化前几个小时有自排气性,会自己吐泡,固化到一半时拿牙签把边角再巡一遍,这是很多教程不写的。类似胶体跟气泡较劲的活儿,铸造那边的流水槽模具气泡控制思路是相通的,大构件靠振捣排气,小件靠真空,原理一个样。
那些已经封死在胶体中间的泡呢?没救。针筒补胶能堵大洞,小泡只能留着,或者干脆往磨砂、镶嵌风格上靠。预防永远比补救便宜。
回头说那批车标摆件。换了邵氏A0的铂金硅胶模,配胶后老老实实抽真空,12小时剥边、24小时整脱,从第三锅开始一件没废,前后做了四十多件。我现在的判断没变过:水晶滴胶模具这东西,成败在浇注之前就定了七成。模具选对,时机掐准,剩下的手法不过是顺手的事。下次浇之前,先摸摸你的模子是硬是软,再决定动不动手。
常见问题
滴胶脱不出来,放冰箱冷冻有用吗?
有用。滴胶低温下收缩变脆,完全固化后连模放进冷冻室10到20分钟,拿出来一掰整块就弹出来,薄工件尤其灵。注意必须是已经固化透的件,没干透就冻,脱出来表面会发雾。
固化后里面还留着小气泡,还能补救吗?
基本不能。封死在胶体中间的泡无法凭空消失,气泡大的可以用针筒抽同批次胶从旁边注入把空气挤出来,色差很小;小泡只能靠打磨或做成磨砂效果盖过去。想根治,回过头把抽真空这一步补上。
硅胶模具每次用都要涂脱模剂吗?
不用。铂金硅胶模前几次直接浇就行,涂多了表面反而发雾。连续做五六次后如果感觉模腔发涩、脱模变紧,再薄涂一次兑稀的凡士林,涂完把多余的擦掉。
能给滴胶模具加热来加速固化吗?
可以,烘箱40到50℃能把24小时压到8小时左右,脱模节奏不变。但升温别再高了,浅色件超过50℃容易黄变,快速升温还可能留应力纹,深色件相对耐折腾。