冲压模具工做什么?装模调模与巡检
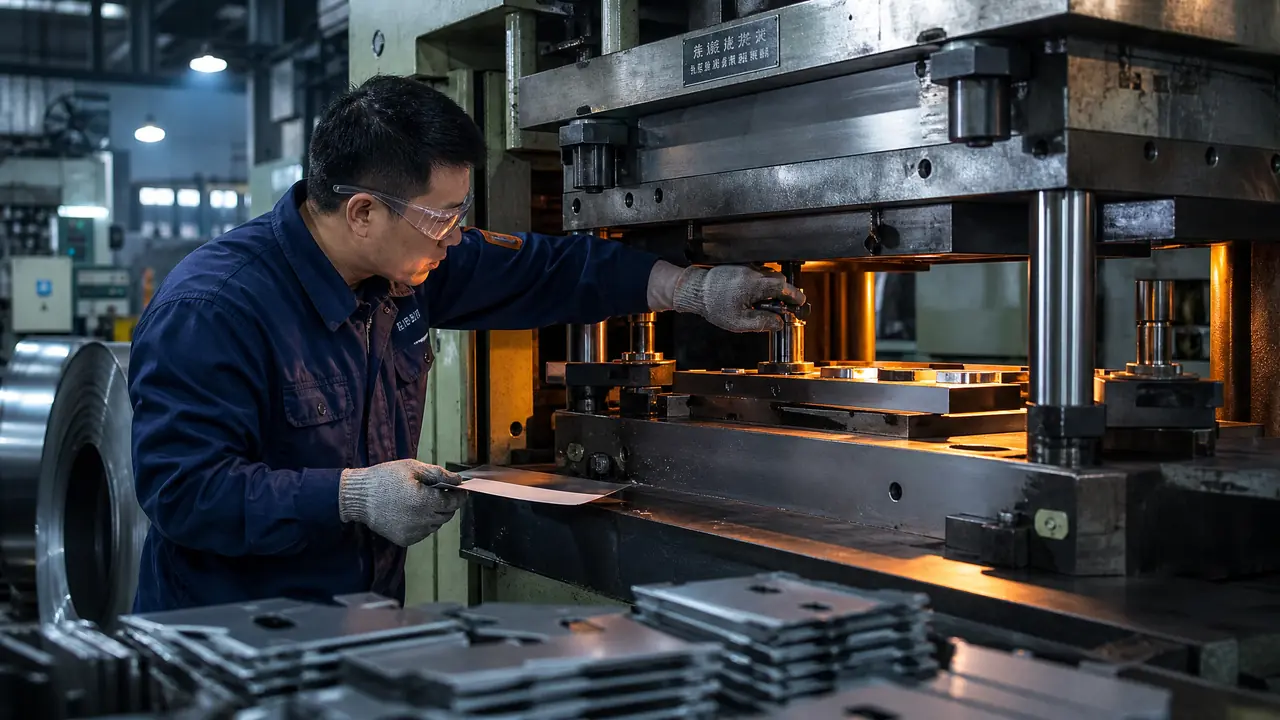
开门见山:冲压模具工的日常就装模、调模、巡检三件事,装模管对中压板和闭合高度,调模靠试冲纸片看间隙,巡检盯毛刺废料和异响。按钮只占一成的工夫,手艺全在按下去之前。新手先练盘车和试冲纸片。
冲压模具工每天到底在忙什么?刚进车间那会儿我也以为是按按钮的活。真上手才发现,按钮占一成都算多,剩下的全在装模、调模和巡检里。装歪一丝,料带跟着废;巡漏一次,刀口崩掉,修模费几千上万就出去了。
前年我们车间出过一回事。新来的小工装一副级进模,压板压完没盘车就直接开冲,第二件把浮升销顶断了,停了一个下午的产。师傅带他从头重来,对中、压板、试冲纸片,整整磨了两个钟头。这件事让我认下一个理:这行的手艺,全藏在开机之前那两小时里。
装模装的是什么?对中、压板和闭合高度
装模就是把上模对中、压板锁紧、闭合高度调准,三步顺序不能乱,装完必须先盘车再开冲。展开讲。对中我习惯用磁力表座打百分表,表针压在模柄或者下模座基准面上,盘一圈,跳动压到两丝以内才算正。压板压点要落在模座实位上,垫铁高度跟模座边缘齐平,螺栓对角交替拧,先半紧再拧死,这个顺序乱了压板容易单边翘。闭合高度更讲究,先把滑块降到下死点,手动盘车走一圈,确认上模不跟卸料板、废料刀干涉,再微调连杆螺杆。装模之前还有一步最容易被跳过:把模具的存放限位块取下来,氮气弹簧压力表看一眼读数再上机。
结构上要是吃不准哪块跟哪块会打架,先翻一篇冲压模具结构图解,卸料板、浮升销、废料刀的位置心里有图,装模的时候才知道每颗螺栓为什么拧。前年那回断浮升销,根子就是没盘车,五秒钟就能躲过去的事故。
上机前的检查我也列了个单子:模座上下有没有裂纹,刀口有没有崩口,卸料螺丝松没松,限位块取没取,一样一样过。看着琐碎,加起来也就三五分钟。模具从存放区吊过来的路上磕一下碰一下太正常了,上机前不查,崩的就不是刀口,是整副模。老话说磨刀不误砍柴工,装模这一段就是磨刀。
调模试冲:纸片比眼睛靠谱
调模先调闭合高度,再用纸片试冲看切断率,冲裁间隙单边行业普遍取料厚的百分之五到八。我师父教的办法是拿一张薄纸垫在刃口处试冲,切断得干脆利落,间隙就八九不离十;毛边拉丝,说明间隙大了或者刀口钝了。头三到五件别全检,挑着量毛刺,千分尺卡一下,零点零五毫米上下算正常。送料部分也得调,级进模的送料节距对不上,孔位就错,废的是一整卷料。下死点每次微调别超过零点一毫米,调一回冲五件再量一回,稳了才交操作工。调模调的其实不是刀口,是整套模具各机构动作的先后次序。
汽车覆盖件那种拉延模的调法跟冲裁模完全是两条路,感兴趣可以看这篇汽车冲压模具从拉延到调试的全记录,DL图怎么用写得很细,两边对着看思路清楚不少。
调完的参数要记下来。我把每副模的闭合高度、氮气压力、送料节距写在参数卡上,塑封了挂在模座侧面。下回换班或者换机台,接手的人照着卡调,十分钟就位,不用从头摸。这张卡是我们厂吃过亏之后才立的规矩,早些年换个冲床就得重新试半天,交期全耗在重复调模上,挺冤的。
巡检巡什么,多少件巡一次?
巡检盯四样:毛刺、尺寸、废料堵塞和异响,行业普遍每冲三百到五百件抽检三到五件。毛刺是刀口的晴雨表,超了零点零八毫米就该安排修刃口,别等崩口才动手。废料堵塞靠耳朵,落料声变了或者顶料发闷,八成是废料卡在凹模里,接着冲就是连料带模一起坏。润滑也省不得,导柱导轨每班打一次油,氮气弹簧压力比铭牌掉了一成以上就得停机查漏。
| 巡检项目 | 怎么查 | 判定参考 |
|---|---|---|
| 毛刺 | 千分尺卡冲件断面 | 超0.08mm安排修刃口 |
| 尺寸 | 抽3-5件跟首件比 | 孔位孔径与首件一致 |
| 废料 | 听落料声、看废料滑道 | 堵塞立即停机清料 |
| 压力 | 氮气弹簧压力表 | 掉一成以上停机查漏 |
我自己的习惯是巡检带着首件走,每回抽的件都跟首件摆一起比。眼睛对实物比对卡尺快,孔位歪没歪,一比就出来。同事笑我多此一举,直到有回他没带首件,错位冲了小半卷才发现,那卷料最后按废品卖的。
夜班更不能松。夜班人少,巡检间隔我习惯压到三百件一轮,落料声一不对就先停再查。宁可多停十分钟,也不赌一把冲到底,赌赢了省十分钟,赌输就是崩模停一天,这笔账怎么算都不划算。
话说回来,冲压模具工这活看着重复,其实每一步都在跟隐患打交道。装模多盘一圈车,调模多试一张纸片,巡检多量一件毛刺,停机就少一次。开篇那回断浮升销,赔进去一个下午的产能,装完盘一圈车就能躲过去。你要是刚入这行,先从盘车和试冲纸片这两件小事练起,手艺都是一圈一圈盘出来的。
常见问题
冲压模具工和模具钳工是一回事吗?
不是一回事,但路是通的。钳工在钳台研配模具,管修配和装配;冲压模具工守在冲床边,管装模、调参和量产巡检。不少厂会让钳工轮流下车间装模,两边都摸过的人,后面转模具维修或者调试,路子宽得多。
新手多久能独立装一副模?
看跟的师傅肯不肯放手。小吨位冲床的单工序模,跟得紧的话两三个月能独立上手;级进模得半年往上,送料、浮升、废料这些机构一处都不能错。建议先把盘车和压板练到不用想,再去碰闭合高度。
高速冲床上的巡检有什么不一样?
频次和方式都不一样。每分钟冲几百次的产线,靠人眼盯毛刺跟不上,一般配模具监视器或者光电检测,人只管换料和记录数据。人工巡检的量降下来了,判读数据的能力反倒要求更高。
装模时最容易出事故的一步是什么?
就是开冲前那一圈盘车。存放限位块忘取、滑块下死点没确认,都是砸模伤手的常见原因。我带的规矩很简单:手没盘完一圈,谁也不许碰启动按钮,这条宁可不近人情。