花瓶模具怎么选才不翻车?陶瓷注浆、玻璃压吹和水泥硅胶模的深腔脱模实战
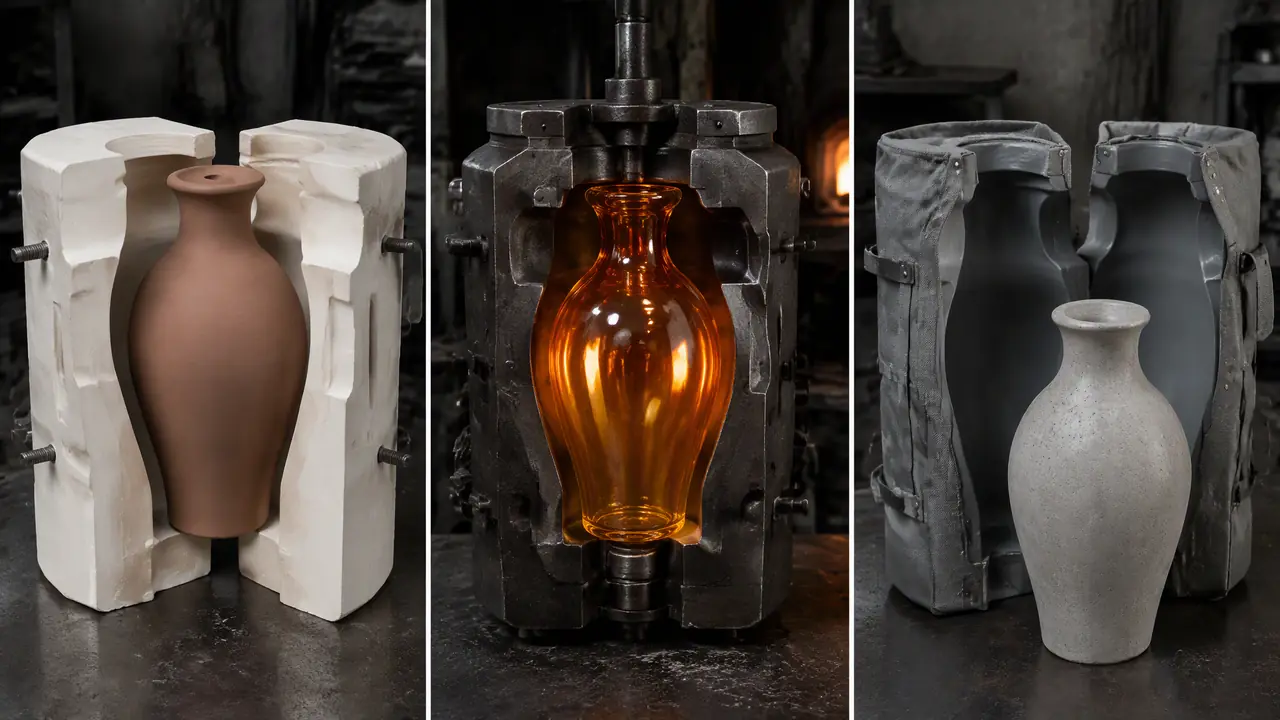
把话放这儿:花瓶模具没有万能款,陶瓷走石膏注浆模,玻璃走铸铁压吹模,水泥走软硅胶加外套,三条路里深腔脱模都是命门。斜度、配比、脱模时机这三样做对,废品率能从三成压到几个点;做不对,模子再漂亮也是给废品堆添货。看完这篇你能对号入座选对路线,下单时知道该盯哪几个参数。
上个月给景德镇一家作坊交第三批石膏注浆模,对方甩来张照片:花瓶坯肩上裂了两厘米。做花瓶模具这行,十件废品里七件坏在脱模那一下,我只回了四个字:还早半小时。他们提前掰模了,坯里水没吐够,强度没上来,一掰就裂。
很多人以为花瓶模具是同一种东西,到了厂里才发现它分三条完全不同的路:陶瓷花瓶走石膏注浆模,玻璃花瓶走铸铁压吹模,水泥花瓶走硅胶软模。三条路的选材、配比、脱模逻辑各管各的,命门倒撞在一起——深腔怎么完完整整拔出来。下面我按材质一条条拆,参数都是车间里真金白银换来的。
陶瓷注浆模:吃浆时间和石膏配比是根本
陶瓷注浆模用石膏翻制,靠模具吸水把泥浆吃成坯,四十分钟左右吃出四毫米坯,一副模的使用寿命八十到一百二十次。听着简单,坑全在配比和时机上。
先说配比。水和石膏粉按一比一点四调浆,搅拌两三分钟就得进真空机脱泡,气泡不抽干净,模子工作面上全是麻点,转印到坯上就是一批废面。调好的浆要在十几分钟里灌完,石膏这材料不等人,我学徒那会儿手慢,一桶浆凝在桶里,师傅让我抱着桶站了一下午。
注浆才是技术活。泥浆比重调到一点七五上下,倒进合好的模子,石膏模壁开始吸水,吃浆四十分钟左右挂出四毫米坯,想要厚壁就多等十分钟。空浆之后别急着开模,坯体得在模里阴晾两个来小时,等含水率降到百分之十八到二十、手摸上去微凉又不粘手,那才是脱模的黄金窗口。早了塌,晚了裂,就这一小时的事。
模芯锥度必须留够,细长瓶最少一点五度,我习惯放两度,宁可后期修坯,也别让师傅跟模芯较劲。一副石膏模翻八十到一百二十次以后吸水就饱和了,吃浆时间越拖越长,这时候别心疼,换新模。还有一句要紧的:买石膏认准模具专用粉,建材腻子冒充石膏这事儿我见过,凝固特性对不上,吸水全乱套。
对了,说到翻模,注浆和印坯是两条岔路:注浆吃模子,印坯吃手上功夫。量大的花瓶单子我劝你直接上注浆,省人工也省返工,陶瓷模具制作要几次翻、注浆与印坯怎么选,那篇里有更细的账。
玻璃花瓶模:铸铁扛高温,衬碳管光亮
玻璃花瓶模主流用HT200铸铁,机压模一套两到六万,一千一百度料滴进模,靠水冷在十几秒里定型脱模。人工吹制走衬碳模,卖的是光亮面。
玻璃出来就是一千一百度的料滴,普通钢料扛不住这种热循环,行业里用得最多的是HT200铸铁:便宜、蓄热稳、磨损了能回炉。花瓶这种口小腹大的器皿,机器上走压吹工艺,冲头先把瓶肩瓶身压出来,再倒转用压缩空气吹足。模腔水路昼夜不停,模温压在五百度上下,超了粘模,低了出冷斑,玻璃厂调机师傅一大半精力耗在这几十度里。
深腔玻璃模最难的是排气。料滴封住模腔的一瞬间,困在里面的气没处跑,瓶身上就是一圈塌坑。老师傅的办法是在模壁刻排气线,零点零几毫米的浅缝,气出得去、玻璃钻不进。内壁处理也讲究,亮面模抛到镜面,刻花模喷砂加手刻,一套模的价格差能到一倍,下单前先想清楚自己要的是哪种面。
人工吹制的作坊走另一条路:衬碳模。铸铁壳子里衬一层软碳,玻璃进去不粘铁,出模就是光面。老实讲,小作坊接花瓶单子,衬碳模比机压模现实得多,两三千块一套,磨了只换内衬。你要外发做玻璃模,先分清对方是做瓶罐模还是器皿压模的,玻璃模具厂的分工与选厂门道我实地写过一篇,别敲错门。
水泥花瓶硅胶模:硬度压到A15,外面必须撑住
水泥花瓶硅胶模选邵氏A15到A20的加成型硅胶,深腔才拔得出来,外面再配玻璃钢外套定型,光软硅胶立不住。
硅胶选型是第一道坎。缩合型便宜,一两百块一公斤,可收缩大、味道冲,翻出来的模子用半年就变形;加成型贵一倍,尺寸稳,深腔模我只用加成型。硬度按邵氏A15到A20配,去年有客户图省事,指定要A45的硬胶做细口花瓶,结果十只瓶拔裂三只,最后拆模重灌,白搭进去两千多块。这个学费他替你交了,别再交一遍。
做模手法上,粗花瓶直接灌模,细口花瓶得刷模:一层硅胶一层纱布,刷四五层,厚度控制在三毫米上下,太厚软胶弹不动,太薄容易撕。母模不用讲究,买一只素烧陶瓶直接翻,二十块钱的母模翻出上千块的模。硅胶固化晾足二十四小时,再套玻璃钢或石膏外套,外套不是好看的,是撑住硅胶,不然一倒混凝土它就鼓成个胖子。
混凝土配比我常年用一套:水泥对细砂一比二点五,水灰比零点三八,外加百分之一的减水剂,料干一点、早强快,二十四小时脱模强度能到六七成。倒料分两回,先倒三分之一,转着圈晃匀排走气泡,再补满,有条件上小震台震三十秒。脱模剂薄薄喷一层就够,喷厚了反而留油印。水泥花瓶模具的粗瓶细瓶结构与脱模剂选择那篇,跟这段正好配套看。
深腔脱模怎么做才不裂?
深腔脱模抓三件事:斜度至少留一度半,脱模时机看含水率和强度,口径小于腹径就做两瓣模或给硅胶切缝。三条材质各有各的数,看下面这张表。
先给一条判断式:花瓶腹部最大直径要是大于口径,整体脱模就想都别想,物理定律不讲人情。要么做两瓣哈夫模,合缝线留在侧面再修掉;要么硅胶模沿母线切一刀,脱模时掰开、复位时合拢,寿命短两成左右,但细口花瓶基本都这么干。
斜度是第二条命。陶瓷模芯我留一到两度,水泥坯硬、没有弹性,三到五度起步,玻璃模靠机器开合,不靠锥度吃饭。
零锥度硬拔,三十公分以上的深腔就是赌博。
| 材质路线 | 单套价格 | 使用寿命 | 斜度建议 | 脱模时机 |
|---|---|---|---|---|
| 陶瓷注浆石膏模 | 300-800元 | 80-120次 | 1-2度 | 含水率18%-20% |
| 玻璃压吹铸铁模 | 2万-6万元 | 数十万次 | 不靠锥度 | 定型后十几秒即开 |
| 水泥硅胶模 | 500-1500元 | 150-200次 | 3-5度 | 浇注后24小时 |
这张表可以直接当收货清单用。到货那天别光看模子漂不漂亮,拿角度尺量锥度,问清脱模时机怎么定,两分钟的事,省一轮返工。我见过太多人栽在最后一下,模子明明是好的,时机没掐住,全碎在手里。
景德镇那家作坊后来按我说的延了半小时开模,同一个模子再没裂过坯。花瓶模具这行说大不大,配方、斜度、时机,三件事掰开揉碎也就一张表,可每一项背后都是实打实的废品堆出来的经验。你手上要正有花瓶的单子,先把口径和腹径量了,再决定走哪条路。
常见问题
陶瓷石膏注浆模自己在家能翻吗?
能,但得备齐母模、电子秤和脱泡手段。家里没有真空机可以用拍震代替,效果打折扣,浆里留气泡模面就有麻点,头两副模就当交学费练手。
硅胶模倒水泥总是麻面带气泡,怎么破?
新模先拿稀水泥浆养一遍再正式用,倒料分两次,先少量晃匀再补满。花几百块买个迷你震台,震三十秒顶你拍十分钟模板。
玻璃花瓶模为什么多用铸铁而不用钢?
铸铁便宜、蓄热稳,上千度的反复热循环下不容易翘,磨了还能回炉重铸。钢料在这个温度段反而爱变形粘料,多花的钱全是冤枉钱。
一副水泥花瓶硅胶模大概能翻多少次?
保养好了一百五到二百次。每次用完清水冲净、阴干,别暴晒别叠放,硅胶怕撕裂和老化,收纳时撒层滑石粉能多翻几十次。